
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Termín "kompozity 3A" se objevuje v mnoha kontextech. Architektům a stavitelům připomíná společnost, která stojí za některými z nejpoužívanějších značek hliníkových kompozitních panelů na světě. Pro výrobce však tento název vyvolává praktičtější otázku: co je zapotřebí k výrobě kompozitních panelů, které splňují stejnou požární odolnost, tolerance rovinnosti a kvalitu povrchu, díky nimž jsou kompozity 3A referenčním bodem ve fasádním inženýrství? Odpověď spočívá méně v samotné materiálové vědě a více v kontinuální výrobní technologii, která přeměňuje hliníkové cívky a ohnivzdorné materiály jádra na hotový lepený panel. Výběr správné linky na výrobu kompozitních panelů kde je tato otázka zodpovězena v praxi.
Význam 3A kompozitů ve výrobě panelů
Než začnete diskutovat o výrobě, pomůže vám definovat měřítko. Kompozity 3A jako řada produktů zahrnují hliníkové kompozitní panely s polyetylenovými, nehořlavými a minerálními jádry A2; tuhé pěnové a balzové jádrové materiály pro sendvičové konstrukce; a potisknutelné listy používané v signage a grafickém zobrazení. Pro každého, kdo vyrábí panely komerčně, je nejdůležitější z nich odolný hliníkový kompozitní panel. Výkon takového panelu je dán třemi proměnnými: minerálním obsahem jádra, adhezní pevností mezi hliníkovými pláštěmi a jádrem a tolerancí tloušťky po délce panelu. O všech třech proměnných rozhoduje výrobní linka, nikoli samotné suroviny.
Tento graf porovnává podíl minerálního plniva ve třech běžných typech jader. Standardní polyetylenové jádro obsahuje zhruba 30 procent minerálního plniva, což mu dodává nízkou hmotnost a dobrou tvarovatelnost, ale špatné chování při hoření. Nehořlavé jádro B1 zvyšuje minerální podíl na přibližně 65 procent použitím hydroxidu hlinitého a dalších nehořlavých plniv. Jádro A2 musí obsahovat minimálně 90 procent minerálních látek, aby prošlo testem nehořlavosti definovaným evropskými třídami požární bezpečnosti. V praxi je cílem mnoha výrobců panelů jádro s 92% obsahem minerálů, jak je zde uvedeno. Skok z 65 na 92 procent mění nejen chemii, ale také způsob, jakým materiál jádra proudí, stlačuje a spojuje uvnitř kontinuální výrobní linky. To je důvod, proč linka schopná A2 nemůže být jednoduše stejná linka B1 běžící s různým materiálem; musí být přizpůsobena konstrukce stroje, profil ohřevu a tlak válce.
Požární hodnocení A2: Nová základní linie
Klasifikace A2 je důležitá, protože výškové fasády a veřejné budovy v Evropě, na Středním východě a stále častěji v Asii nyní specifikují panely s hodnocením A2. Jádro musí obsahovat minimálně 90 procent minerálního materiálu a omezené organické složky, takže panel nepřispívá k požáru. Tento trend má praktické důsledky pro nákup vybavení. Výrobce, který si koupí linku schopnou vyrábět pouze jádra PE nebo B1, bude vyloučen z nejrychleji rostoucího segmentu trhu s kompozitními panely. Každý větší projekt fasády předem kvalifikuje panel tím, že požaduje certifikát požární zkoušky. Pokud vaše výrobní linka nemůže dodávat materiál A2 s konzistentním obsahem minerálů, žádný certifikát nepomůže.
O čem vlastně rozhoduje výrobní linka
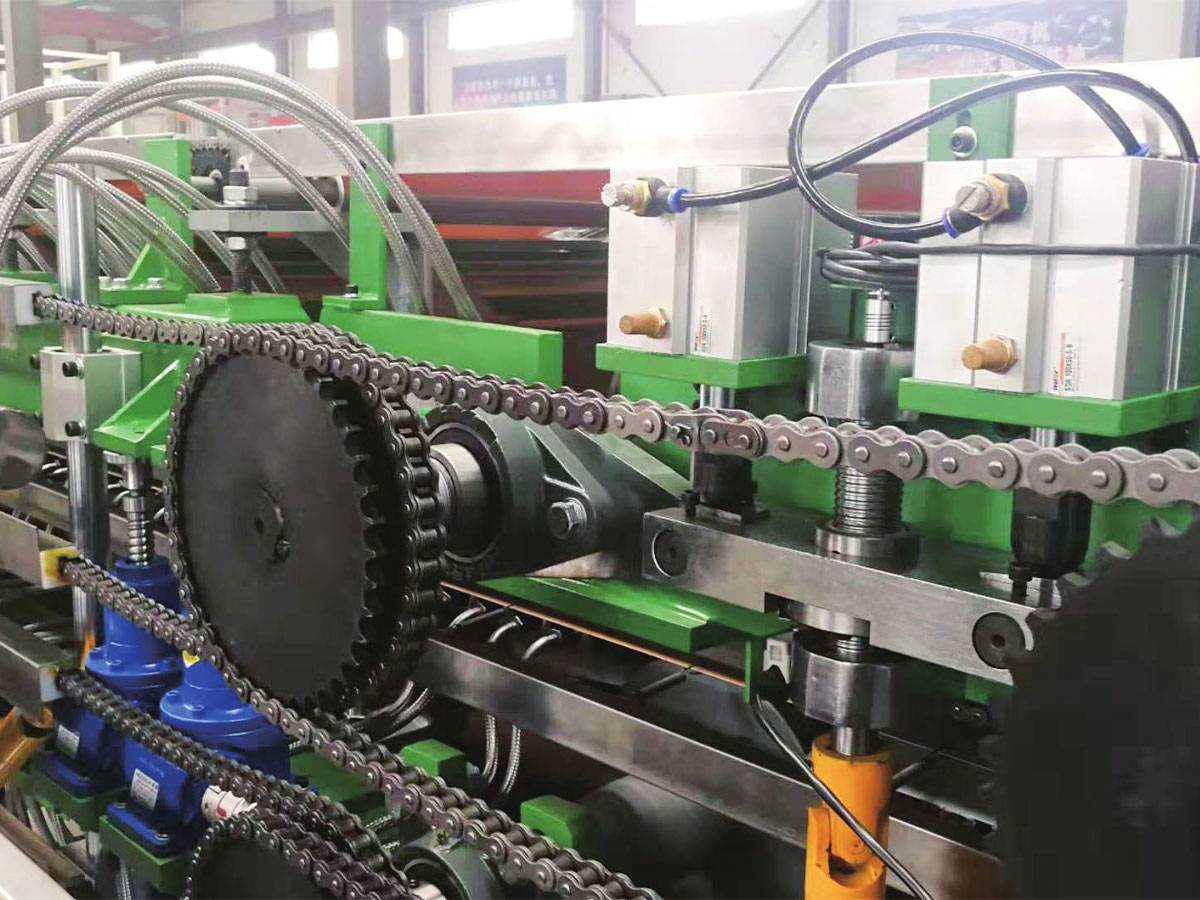
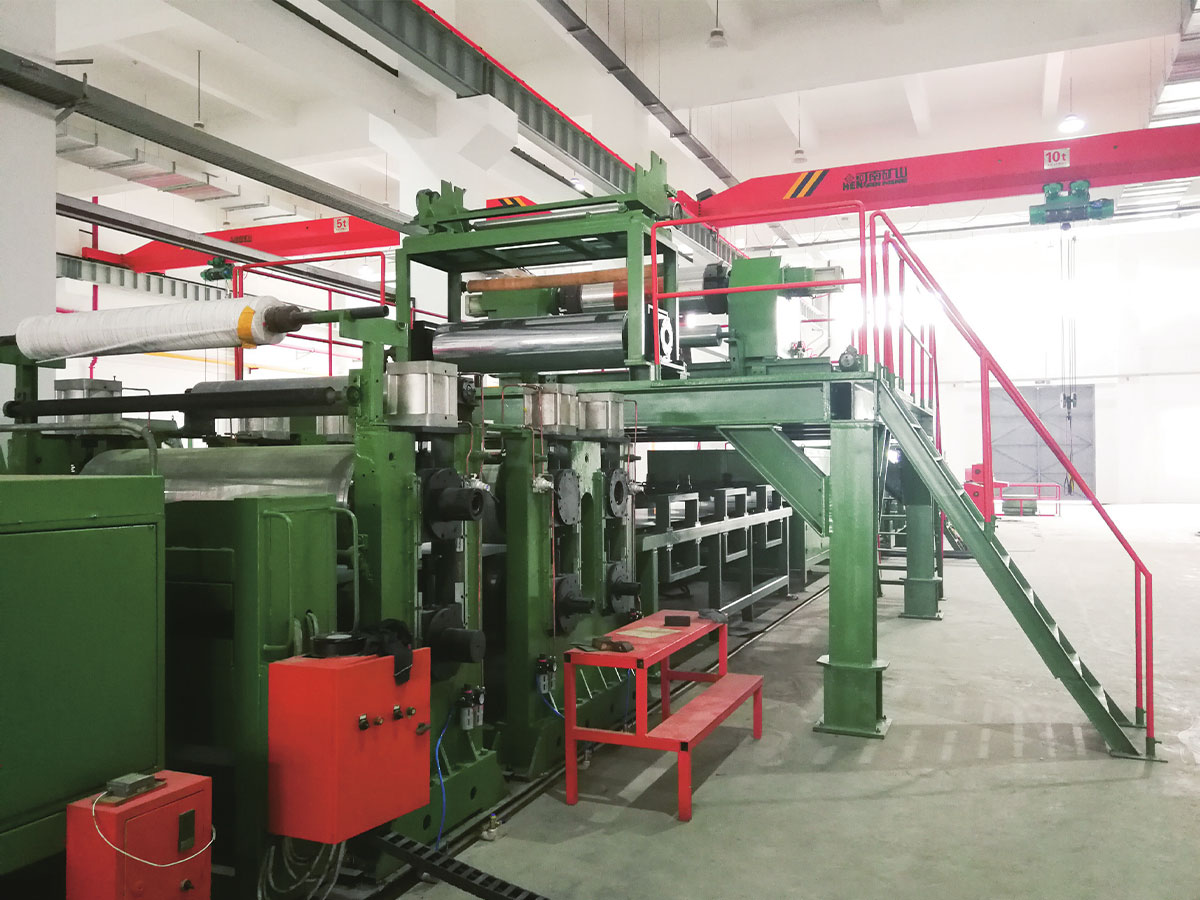
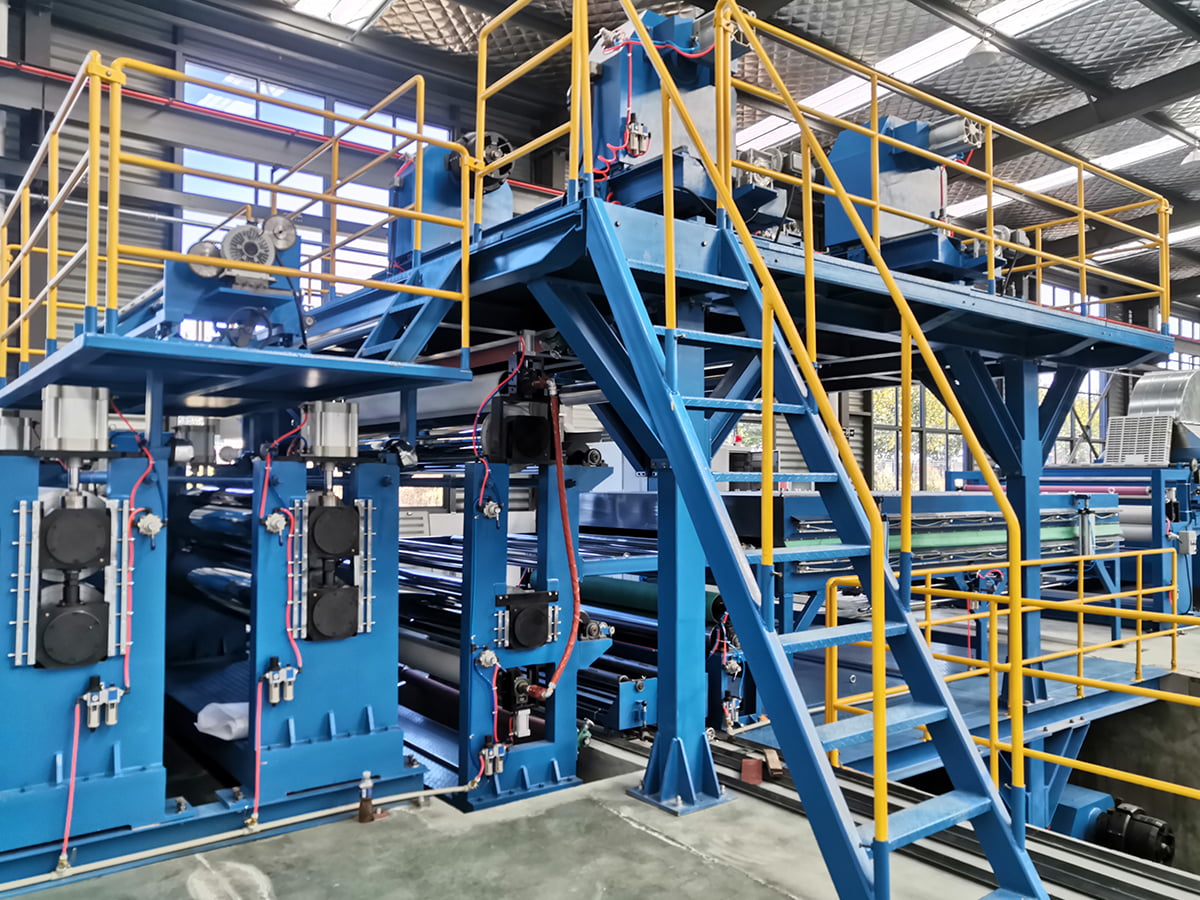
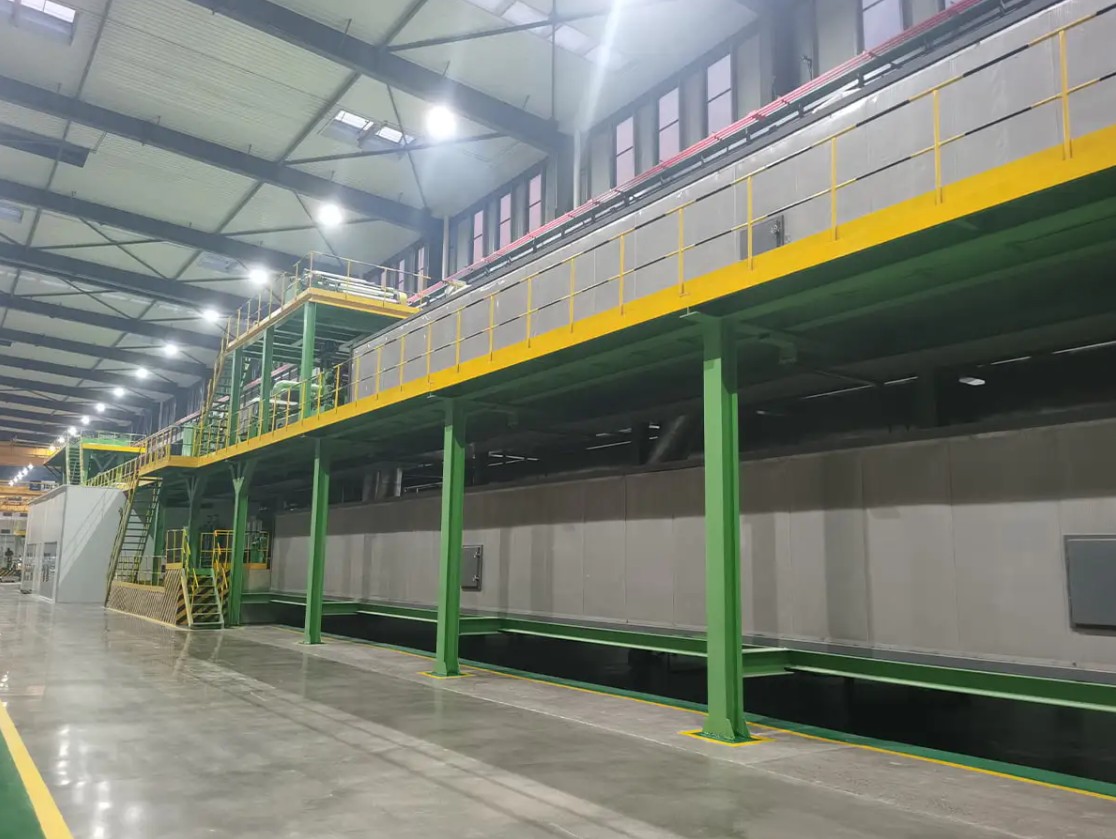
Kontinuální linka na výrobu kovových kompozitních panelů je řada akumulátorů, topných tunelů, válcovacích laminovacích stanic, pásových lisů, chladicích sekcí a střižných nebo převíjecích stanic. Každá stanice přispívá ke konečné kvalitě panelu. List jádra je nejprve složen z pryskyřice, plniv a přísad a vytlačován v kontrolované tloušťce. Hliníková cívka je vyčištěna a předběžně upravena, aby se lepidlo mohlo chemicky vázat na oxidovou vrstvu. Poté se sestava dostane do pásového lisu, kde teplo aktivuje lepidlo a tlak spojí vrstvy dohromady bez zachycení vzduchu. Pokud tlak není stejnoměrný po celé šířce, panel vyvine okrajové zvlnění nebo polštářový efekt, který nedosáhne tolerance rovinnosti na staveništi. Pokud jsou vzduchové kapsy zachyceny, panel se může z výroby jevit jako plochý, ale při vystavení teplu na fasádě může praskat. Všechna tato rizika jsou řešena ve fázi výběru zařízení, nikoli operátorem panelu.
Spojnicový graf ukazuje podíl hliníkových kompozitních panelů s hodnocením A2 na globálním trhu AKT od roku 2020 do roku 2026. Trendová linie začíná na 28 procentech v roce 2020 a každým rokem stoupá, odhadem dosáhne 67 procent v roce 2026. Tento růst je způsoben zpřísněním stavebních předpisů v sektorech citlivých na požár. V roce 2022 několik evropských měst zvýšilo minimální požární třídu pro fasádní materiály na budovách nad určitou výškou. V roce 2024 následovaly země v oblasti Perského zálivu s podobnými požadavky. Výsledek je jasným signálem pro výrobce panelů: kapacita pro výrobu A2 již není volitelná. Dodavatelé, kteří přešli na linky schopné A2 před rokem 2024, již část svých investic získali zpět, zatímco ti, kteří počkají, budou čelit přeplněnému trhu a nižším maržím.
Dalším faktorem, který ovlivňuje kvalitu povrchu panelu, je zdroj předem natřeného hliníkového svitku. Výrobci panelů, kteří si sami přinesou povlak svitků, mohou přesně sladit barvy, zkrátit dodací lhůty a získat další marži z prodeje předbarveného svitku.
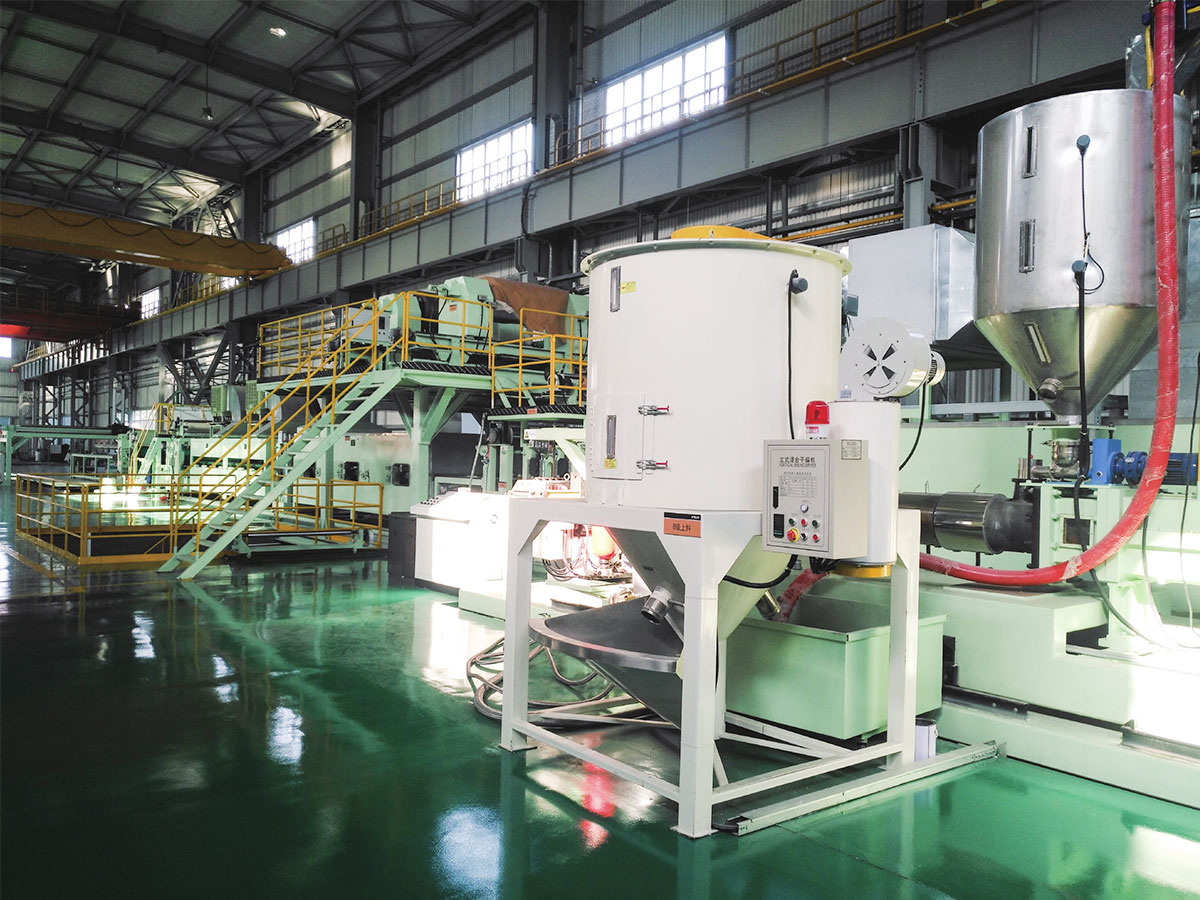
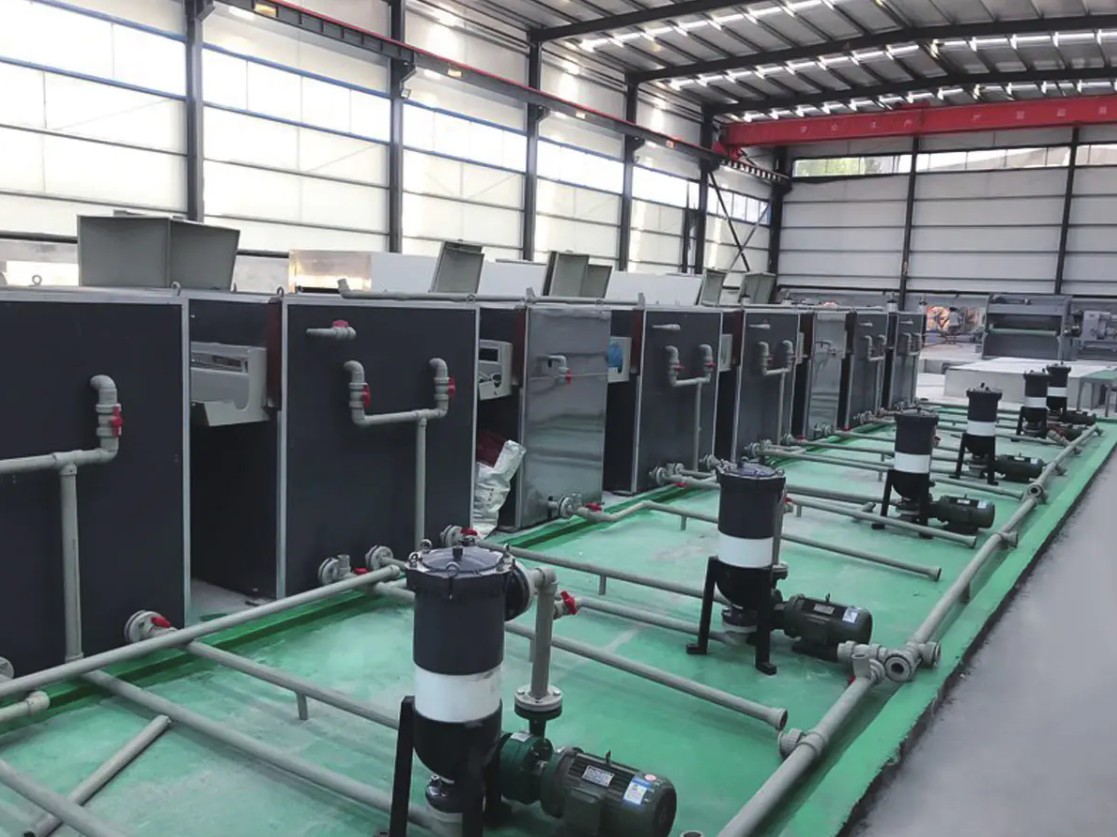
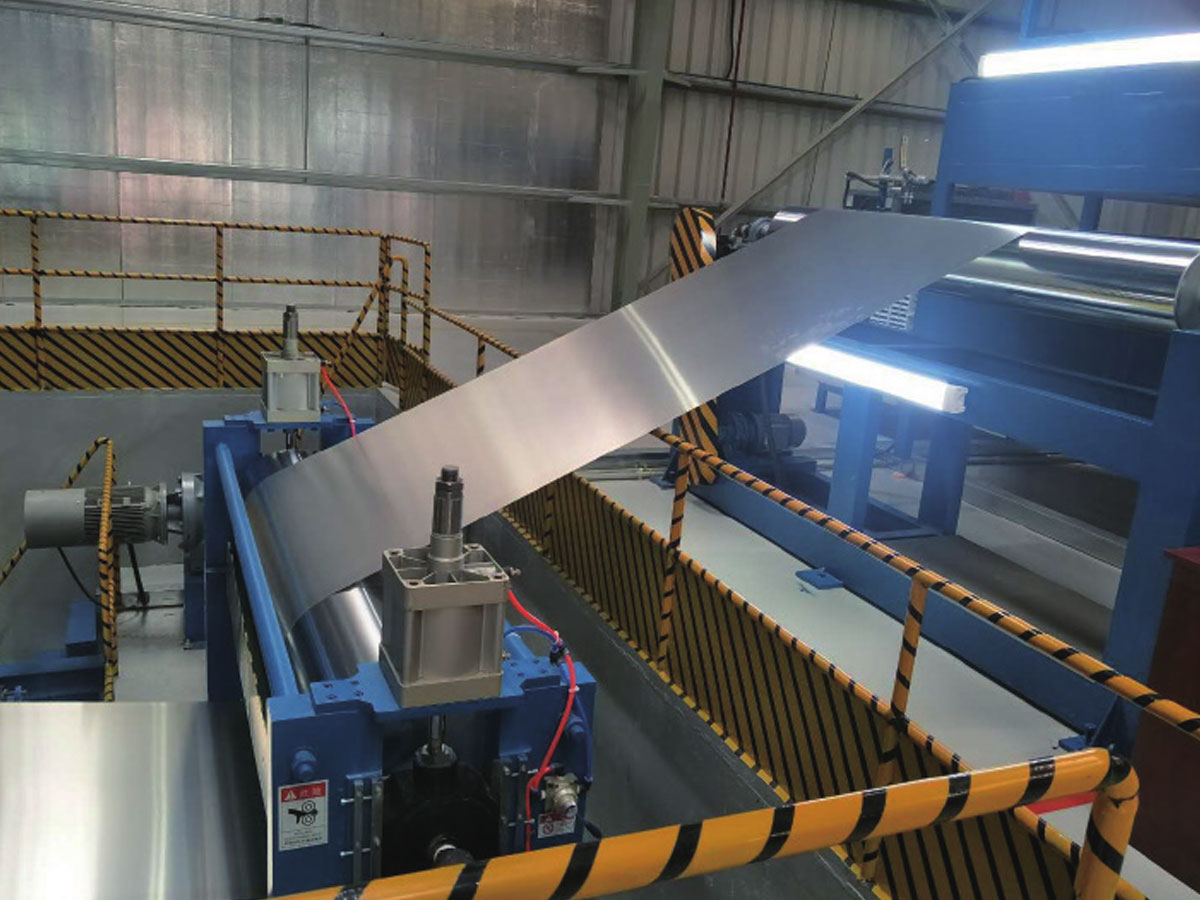 Barevná lakovací linka pro předbarvenou hliníkovou cívku Tato linka integruje předúpravu, automatické stříkání a vytvrzování za účelem výroby trvanlivých potažených svitků. Podporuje vlastní potahování cívek, což umožňuje přesné sladění barev a kratší dodací lhůty pro výrobce panelů. Zobrazit produkt →
Porovnání konfigurací tří linek
Na trhu dominují tři běžné konfigurace. Výběr závisí na strategii požární odolnosti, cílovém výstupním objemu a rozsahu produktů, které chce výrobce nabízet.
| Konfigurace linky | Max třída požáru | Denní výstup | Čas změny jádra | Relativní investice |
|---|---|---|---|---|
| Obousměrná linka A2/B1 | A2 | 3000 panelů | 40 min | Vysoká |
| Cívka A2 | A2 | 4800 panelů | 90 min | Velmi vysoká |
| Řada PE/B1 FR | B1 | 3 600 panelů | 10 min | Střední |
První je linka na výrobu dvoucestných kovových kompozitních panelů A2/B1. Umožňuje výrobci střídat produkty A2 a B1 přepínáním nástřiku jádra a úpravou procesních teplot. Toto je preferovaná konfigurace pro výrobce, kteří slouží jak na trhu s fasádami, tak na trhu s interiérovými dekoracemi, protože udržuje zařízení obsazené, i když je poptávka po formátu A2 nízká.
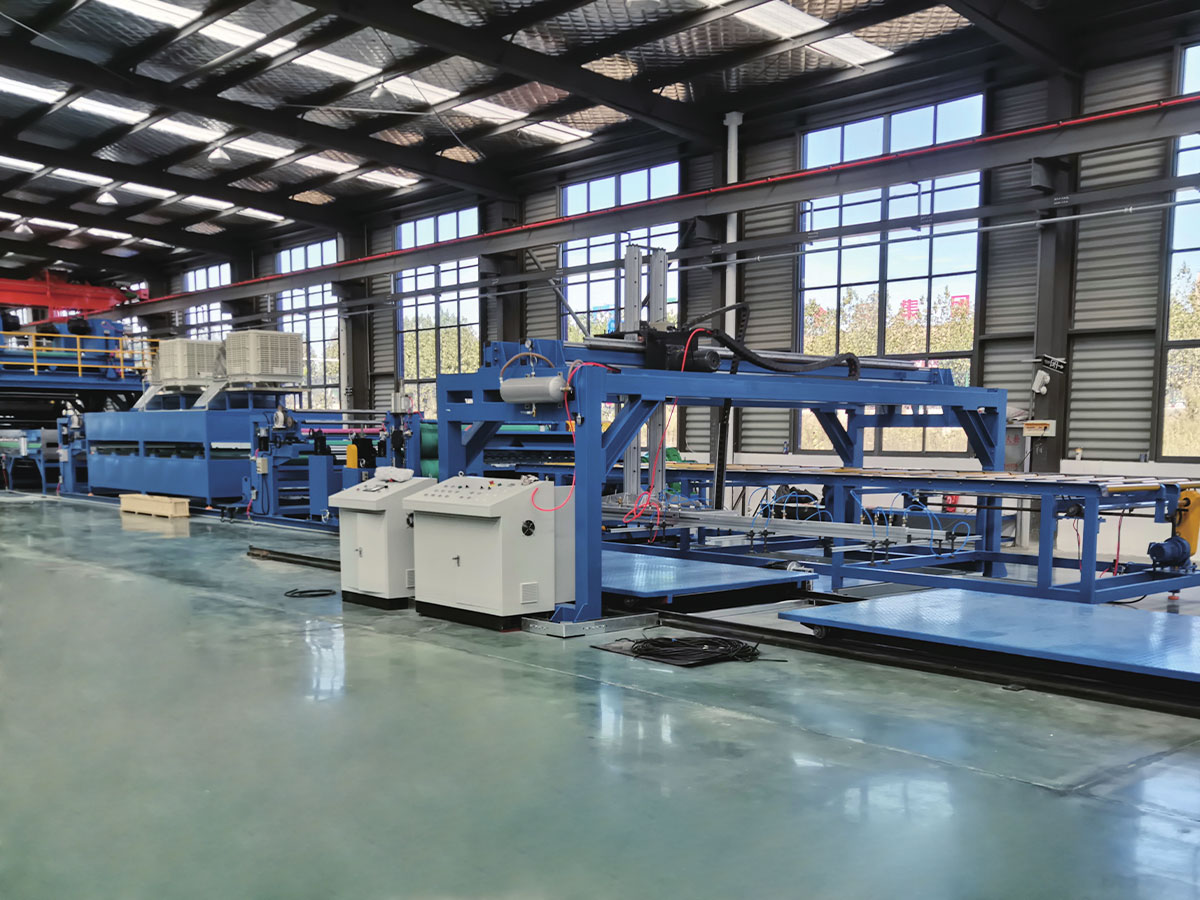
 A2/B1 Dvouúčelová linka na výrobu kovových kompozitních panelů Tato řada přepíná mezi ohnivzdornými jádry A2 a PE/B1 na jedné platformě a slouží jak pro fasádní, tak pro interiérové trhy. Výrobcům, kteří potřebují flexibilitu, zlepšuje využití zařízení a návratnost investic. Zobrazit produkt →
Druhou je výrobní linka na výrobu cívek A2, která vyrábí kompozitní materiál A2 ve formě kontinuálních cívek. Tato architektura obvykle běží při vyšší rychlosti a nižších mzdových nákladech na metr čtvereční, protože lepení a chlazení se provádí v jediném kontinuálním průchodu. Formát cívky také umožňuje následné procesy, jako je řezání a zaslepování, probíhat bez manipulace s panelem, takže celkové výrobní náklady na hotový panel jsou často nejnižší ze tří.
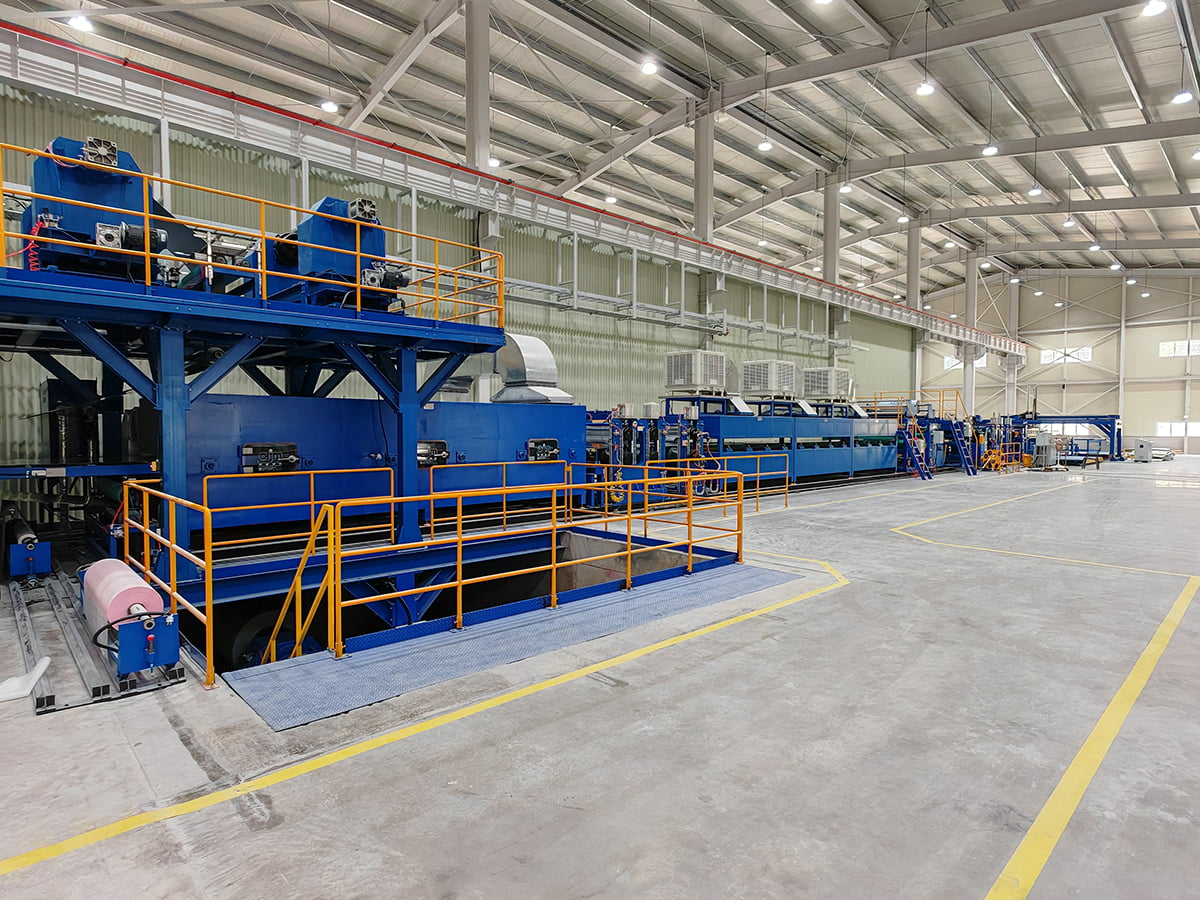
 Linka na výrobu cívek A2 pro kontinuální výrobu AKT Tato kontinuální linka na svitky vyrábí kompozitní materiál A2 vyšší rychlostí a nižšími mzdovými náklady na metr čtvereční. Umožňuje následné řezání a vysekávání bez manipulace s panelem, což často přináší nejnižší celkové výrobní náklady. Zobrazit produkt →
Třetí je PE nebo B1 FR ACP kompozitní vlasec. Zvládá standardní PE jádra a jádra zpomalující hoření, ale nedokáže vyrobit materiál A2. Jeho role na trhu se se zpřísňujícími se stavebními předpisy postupně zmenšuje, přesto zůstává užitečným vstupním bodem pro výrobce zaměřené na interiérové panely, značení a dekorativní obklady, kde jsou požární požadavky méně přísné.
Sloupcový graf porovnává denní výstup panelu pro tři konfigurace linek. Obousměrná linka A2/B1 produkuje zhruba 3 000 standardních panelů denně, když běží v režimu A2, zatímco cívková linka A2 dosahuje přibližně 4 800 panelů denně díky nepřetržitému provozu z cívky na cívku. Řada PE/B1 FR se nachází mezi 3 600 panely za den, protože její jednodušší proces umožňuje rychlejší výměnu rolí, ale při nižší tepelné zátěži. Tato čísla představují řádové hodnoty pro typickou panelovou řadu o délce 300 metrů; skutečný výkon závisí na tloušťce panelu, hustotě jádra a stupni automatizace. Pro investora je důležité, že cívková linka A2, i když je dražší, poskytuje asi o 60 procent vyšší výkon za den než linka základní úrovně. Kapitálové náklady na panel proto mají tendenci být nižší u cívkového vedení, i když je pořizovací cena vyšší.
Jak hodnotit dodavatele výrobní linky
Když porovnáváte dodavatele, měli byste se dívat nad rámec základní ceny a věnovat pozornost čtyřem oblastem. Tyto oblasti určují, zda zařízení poběží na inzerovanou kapacitu a zda panely projdou požadovanými požárními zkouškami.
- Přesnost dávkování jádra a míchání. Jádro A2 potřebuje podíl minerálního plniva nad 90 procent. Zeptejte se, jaké vážící podavače a kontinuální míchačky linka používá a jak často jsou kalibrovány.
- Regulace teploty laminace. Lepidlo mezi hliníkem a jádrem se aktivuje v úzkém teplotním okně. Pokud linka používá pouze zahřívání on-off, pevnost spojení se bude po délce panelu lišit.
- Napětí webu a systém sledování. Při odvíjení dvou hliníkových cívek najednou potřebuje vlasec kontrolu napětí v rozmezí 1 procenta, aby se zabránilo vráskám a sklouznutí.
- Poprodejní struktura. Kontinuální výrobní linka je vysoce hodnotný majetek, který běží na tři směny. Dodavatel by měl mít zdokumentovanou servisní síť, zásoby náhradních dílů a možnost vzdálené diagnostiky.
Radarový graf porovnává tři konfigurace vedení v pěti dimenzích: požární odolnost, výrobní výkon, flexibilita materiálu, kapitálové náklady a provozní náklady. Řada cívek A2 dosahuje nejvyššího výkonu a schopnosti požární odolnosti, ale přináší nejvyšší kapitálové náklady a nejnižší flexibilitu pro rychlé změny mezi typy produktů. Obousměrná linka A2/B1 nabízí rovnoměrnou rovnováhu mezi požární odolností a flexibilitou, ačkoli výkon je o něco nižší než u vyhrazené cívkové linky. Řada PE/B1 FR zůstává atraktivní z hlediska investičních a provozních nákladů, ale její nízká požární odolnost ji diskvalifikuje ve stavebních projektech s přísnými požárními požadavky. Pro většinu výrobců plánujících novou kapacitu je obousměrná linka A2/B1 nejracionálnějším výchozím bodem, protože poskytuje kapacitu A2 bez vyloučení trhu B1. Výrobci, kteří již mají vyspělou zákaznickou základnu B1 a chtějí se rozšířit, mohou považovat řadu cívek A2 za lepší cestu upgradu.
Sečteno a podtrženo
„3A kompozity“ nejsou jen obchodní značkou; je to zkratka pro úroveň kvality a požární bezpečnosti, kterou trh očekává od hliníkových kompozitních panelů. Výběr správné výrobní linky je způsob, jakým výrobce převádí toto očekávání do komerčního produktu. Začněte se strategií požární odolnosti a poté nechte architekturu rozhodnout podle požadavků na výstup, dostupnosti surovin a podlahové plochy. Promluvte si s výrobcem linek, který již dodal zařízení pro formát A2, a zeptejte se na reference ve vaší oblasti použití. Vzhledem k tomu, že poptávka po A2 v roce 2026 stále roste, odkládání rozhodnutí znamená výrobu panelů, které budou zamítnuty přesně z projektů, které vyplácejí nejlepší marže. Pokud chcete porovnat své možnosti s konkrétní řadou produktů, kontaktujte přímo výrobce a prodiskutujte své zamýšlené základní materiály a roční produkci.