
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

V průmyslu stavebních materiálů je linka ACP kontinuální výrobní linkou pro hliníkové kompozitní panely (ACP). Pokud vás vyhledávání přivedlo sem, když jste hledali program cenově dostupného připojení, vezměte prosím na vědomí, že tento článek se zabývá výrobním významem ACP. Linky ACP zpracovávají hliníkové svitky, materiál jádra, spojovací film a ochrannou fólii na hotové panely pro fasády budov, obklady stěn, nápisy, stropy a vnitřní obložení. Rozhodnutí koupit řadu AKT ovlivňuje kvalitu vašeho produktu, provozní náklady a flexibilitu trhu na mnoho let. Z tohoto důvodu si výběr výbavy zaslouží více pozornosti než prosté srovnání cen.
Co dělá linka AKT
Linka ACP kombinuje několik procesních kroků do jednoho řízeného toku. Typická linka odvíjí hliníkový svitek, čistí a předúpravu povrchu, nanáší lepidlo nebo fólii, laminuje materiál jádra mezi dva hliníkové pláště, chladí sendvič, ořezává okraje a řeže ho na panely. Některé linky ACP zahrnují také podávací stanice pro ochrannou fólii, odlupovatelnou fólii nebo role s ohnivzdorným jádrem. Linka může být uspořádána jako jednotka arch-to-list, jednotka svitku-listu nebo jednotka svitek-svitek. Každé uspořádání mění stopu linky, pracovní požadavky a výstup panelu.
Vodorovný sloupcový graf výše porovnává typické provozní rychlosti různých konfigurací linek ACP. Nejde o maximální specifikaci, ale o průměr toho, co mohou operátoři očekávat, když linka vyrábí se stabilní šarží. Řada PE ACP obvykle běží rychleji, protože polyetylenové jádro se snadno podává a laminuje při nižší teplotě. Linky A2 jsou pomalejší, protože ohnivzdorná jádra na minerální bázi vyžadují opatrnější ohřev, tlak a manipulaci. Čáry A2 mezi cívkami si stále udržují dobrou rychlost, protože se vyhýbají opakovanému zarovnávání listů a navlékání při každém cyklu. Silnější panely, těžší hliníkové cívky a další kontrolní stanice snižují průměrnou rychlost.
Základní moduly a procesní tok
Výkon linky ACP je určen tím, jak dobře každý modul spolupracuje s dalším. Častou chybou je porovnávání pouze laminovací jednotky a ignorování čisticí jednotky, stanice nanášení lepidla a řezací sekce. Tyto moduly mají přímý vliv na pevnost v odlupování, vizuální kvalitu povrchu a rozměrovou přesnost. Následující tabulka poskytuje zjednodušený pohled na hlavní fáze procesu a jejich dopad na kvalitu.
| Modul | Funkce | Dopad na kvalitu |
|---|---|---|
| Odvíječ | Napájí hliníkovou cívku pod kontrolovaným tahem | Stabilní napětí zabraňuje poškrábání a deformaci |
| Předúprava a čištění | Připravuje hliníkový povrch pro lepení | Dobrá přilnavost závisí na čistém a chemicky ošetřeném povrchu |
| Nanášení válečkem nebo laminace filmem | Aplikuje lepidlo nebo polymerovou fólii na hliníkový povrch | Jednotná tloušťka povlaku snižuje vzduchové kapsy a selhání odlupování |
| Laminovací jednotka | Spojuje jádro a hliníkový plášť pod teplem a tlakem | Tlak a mezera mezi válcováním řídí konečnou pevnost spoje |
| Chladící dopravník | Upevňuje vazbu a snižuje tepelné namáhání | Nerovnoměrné chlazení způsobuje prohnutí a zbytkové napětí |
| Ořezávání a řezání | Ořezává okraje a řeže panely na délku | Přesné řezání určuje rozměrovou toleranci a pravoúhlost |
Poselství v této tabulce je jednoduché: silná čára není jediný silný stisk; je to vyvážený systém. Například dobrá sekce předúpravy odstraňuje zbytky oleje a oxidů, takže lepidlo může vytvořit stabilní spoj. Pokud je lepicí vrstva nerovnoměrná, i nejdražší materiál jádra může způsobit bubliny nebo oddělení okrajů. Pokud není chladicí sekce dostatečně dlouhá, panely se mohou během stohování zahřát a deformovat. Během návštěvy závodu se zeptejte, jak linka řídí napětí, mezeru mezi válečky, ohřev, chlazení a řezání v každém kroku.
Výrobci, kteří zpracovávají role s ohnivzdorným jádrem A2, často preferují linku ACP typu coil-to-coil, protože materiál jádra je dodáván jako role a dvě hliníkové strany jsou laminovány nepřetržitě.
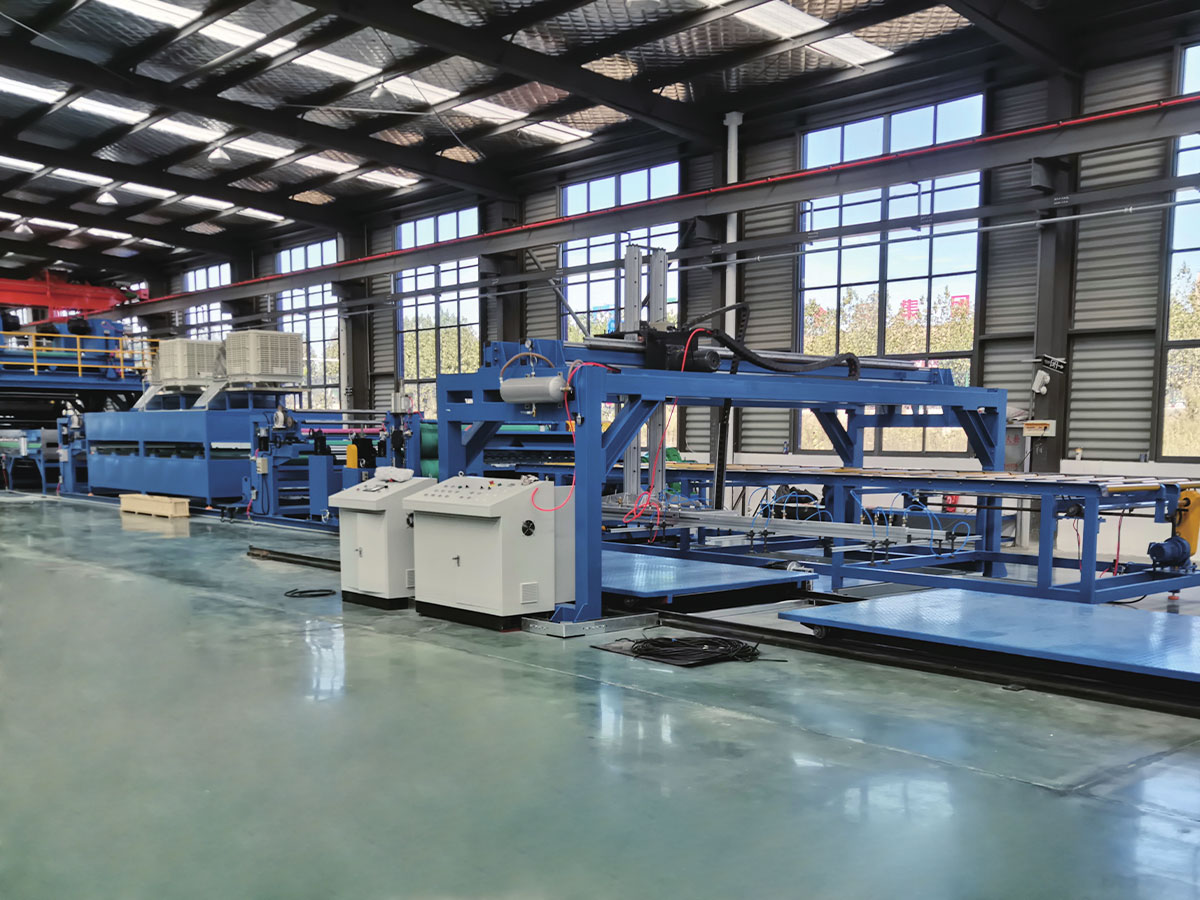
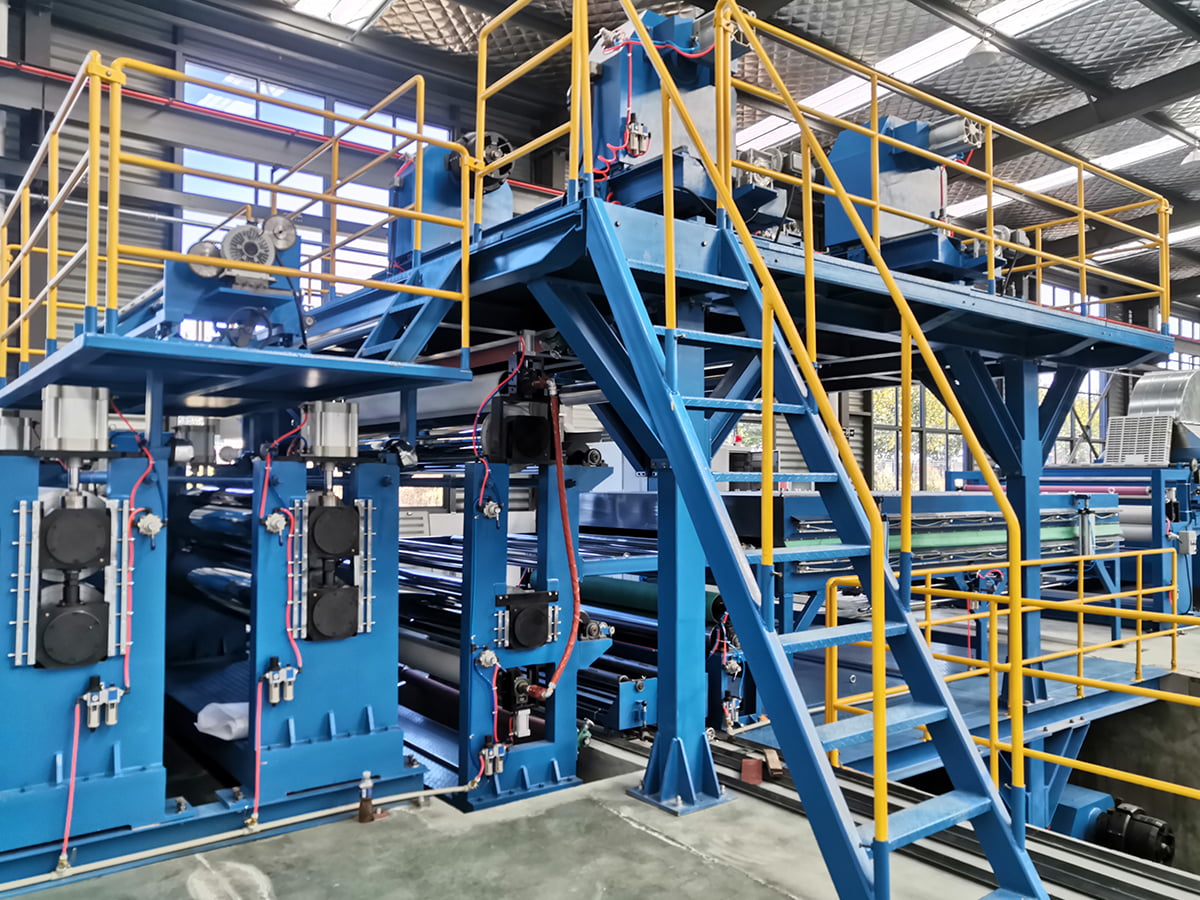
 Výrobní linka na výrobu kovových kompozitních panelů A2 Coil-to-Coil Tato linka zpracovává role s nehořlavým minerálním jádrem A2 v kontinuálním procesu laminování coil-to-coil, což z ní dělá praktickou volbu pro výrobce zaměřené na požárně bezpečné fasádní panely. Zobrazit produkt →
A2, B1 a PE ACP linie: Jak se liší
Požární výkon je prvním faktorem, který většina kupujících z AKT zvažuje. A2 je stupeň omezené hořlavosti podle evropské klasifikace EN 13501-1 a je široce používán pro vnější fasády budov, kde požární předpisy omezují hořlavé materiály. B1 je třída zpomalující hoření; stále obsahuje polyethylen, ale s přísadami, které zpomalují šíření plamene. Jádrové panely z PE nemají žádný zvláštní požadavek na odolnost proti ohni a běžně se používají pro značení, výzdobu interiérů a projekty s krátkou životností. Materiál jádra mění nejen výkon ohně, ale také konfiguraci vedení, nastavení tlaku, profil ohřevu a rychlost.
Protože jádra A2 a B1 mají různou hustotu a chování povrchu, musí být výrobní linka navržena tak, aby zvládla obojí bez nadměrné doby přestavby. Oboustranná řada kovových kompozitních panelů je běžnou odpovědí, protože umožňuje operátorovi přepínat mezi ohnivzdorným minerálním jádrem a polyetylenovým jádrem zpomalujícím hoření. Tato konfigurace také vysílá jasný signál zákazníkům: továrna může reagovat na měnící se stavební předpisy, aniž by investovala do druhé kompletní linky.
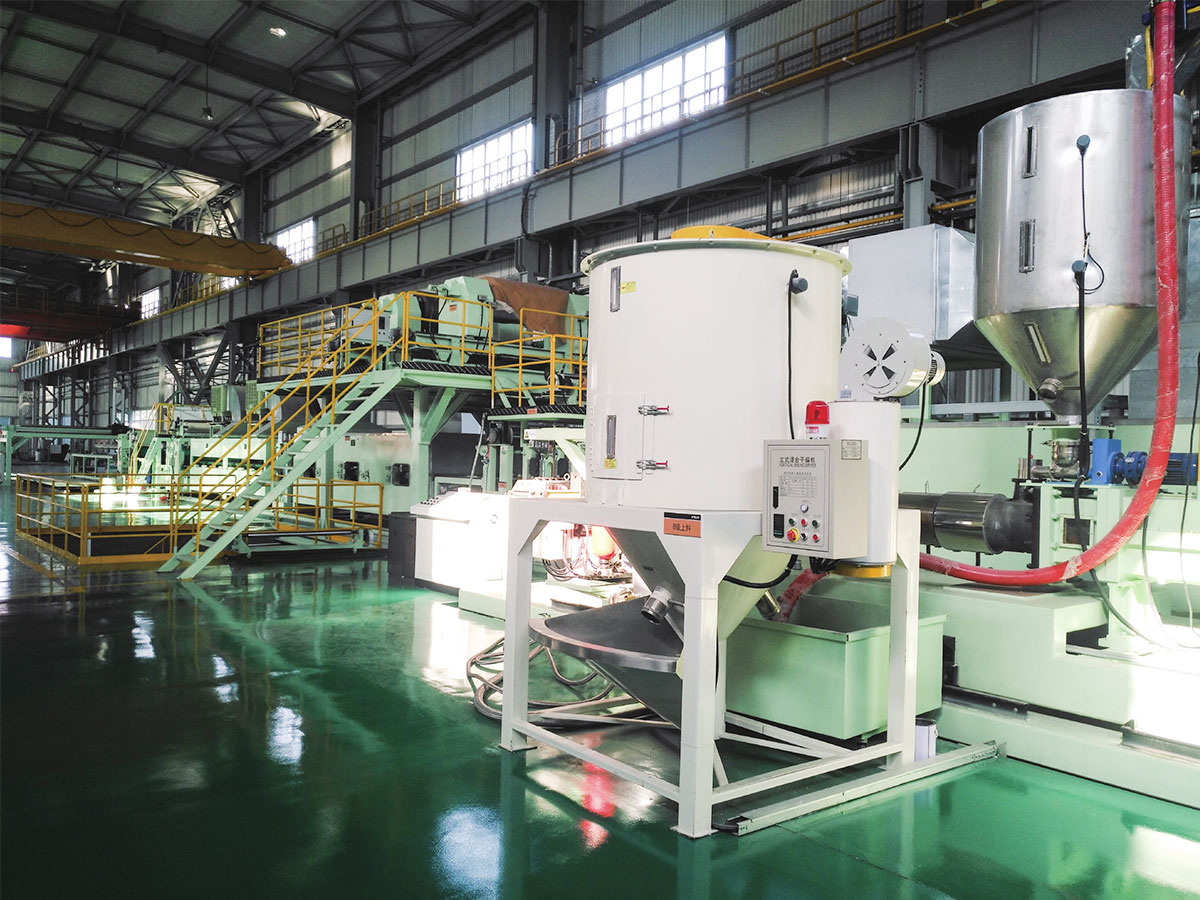
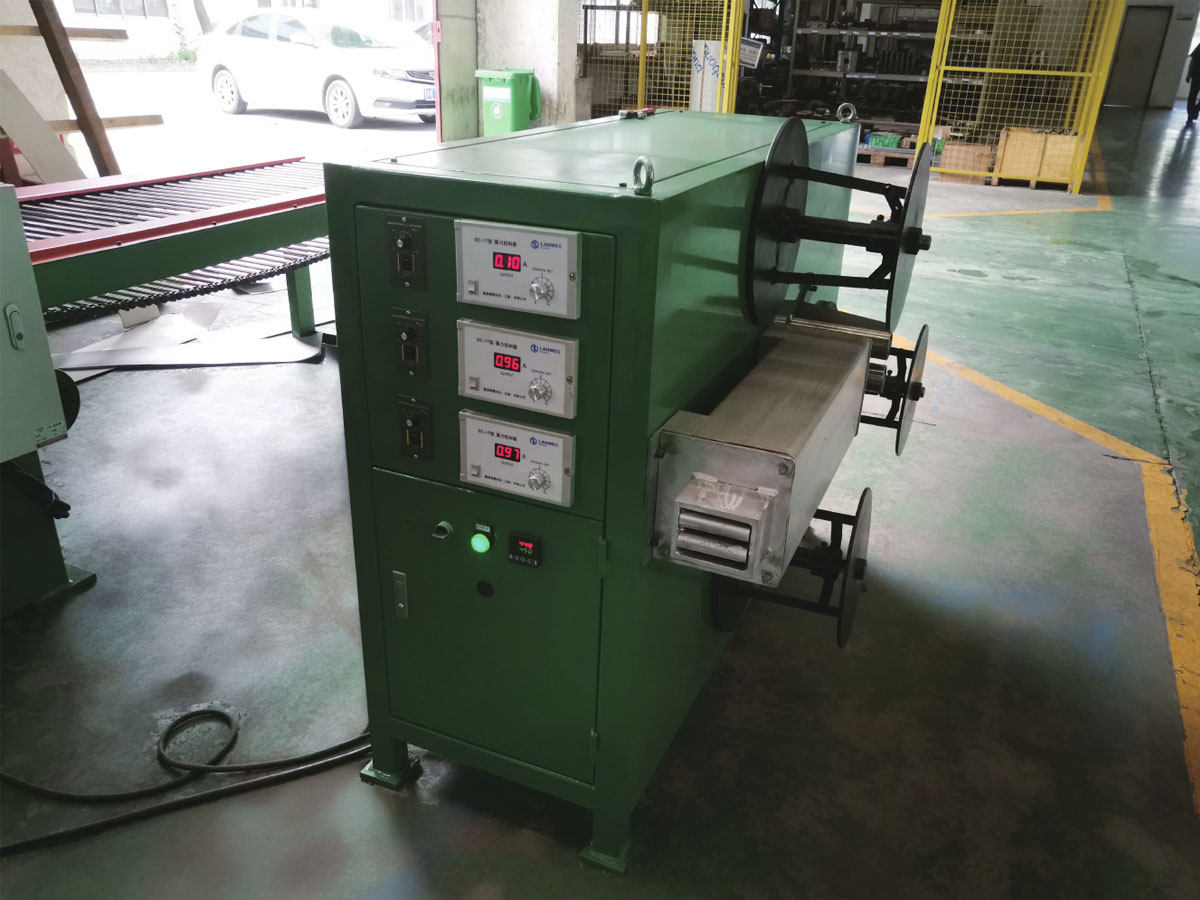
 A2/B1 Dvouúčelová linka na výrobu kovových kompozitních panelů Tato obousměrná linka přepíná mezi minerálním jádrem A2 a extrudovaným jádrem PE/B1 na jedné platformě a nabízí flexibilní výrobu a lepší využití zařízení pro měnící se požadavky na požární bezpečnost. Zobrazit produkt →
Výše uvedená radarová tabulka nenahrazuje data z laboratorních testů, ale pomáhá identifikovat rovnováhu, kterou každá produktová řada nabízí. A2 jednoznačně vítězí v osách požární bezpečnosti a vhodnosti fasády, a proto je na mnoha trzích specifikován pro výškové a veřejné budovy. B1 je vyvážená varianta pro vnitřní stěnové panely, reklamní tabule a vybavení maloobchodu. PE je nejvíce tvarovatelný a nejlevnější z hlediska materiálových nákladů; měl by se však používat pouze tam, kde požární předpisy povolují hořlavá jádra. Použijte toto srovnání jako výchozí bod a poté potvrďte skutečnou certifikaci u svého dodavatele materiálu.
Výrobci vstupující na trh s cenově výhodnými panely často volí řadu kompozitů PE a B1 FR, protože do určité tloušťky mohou používat jak standardní polyetylenová, tak nehořlavá jádra.
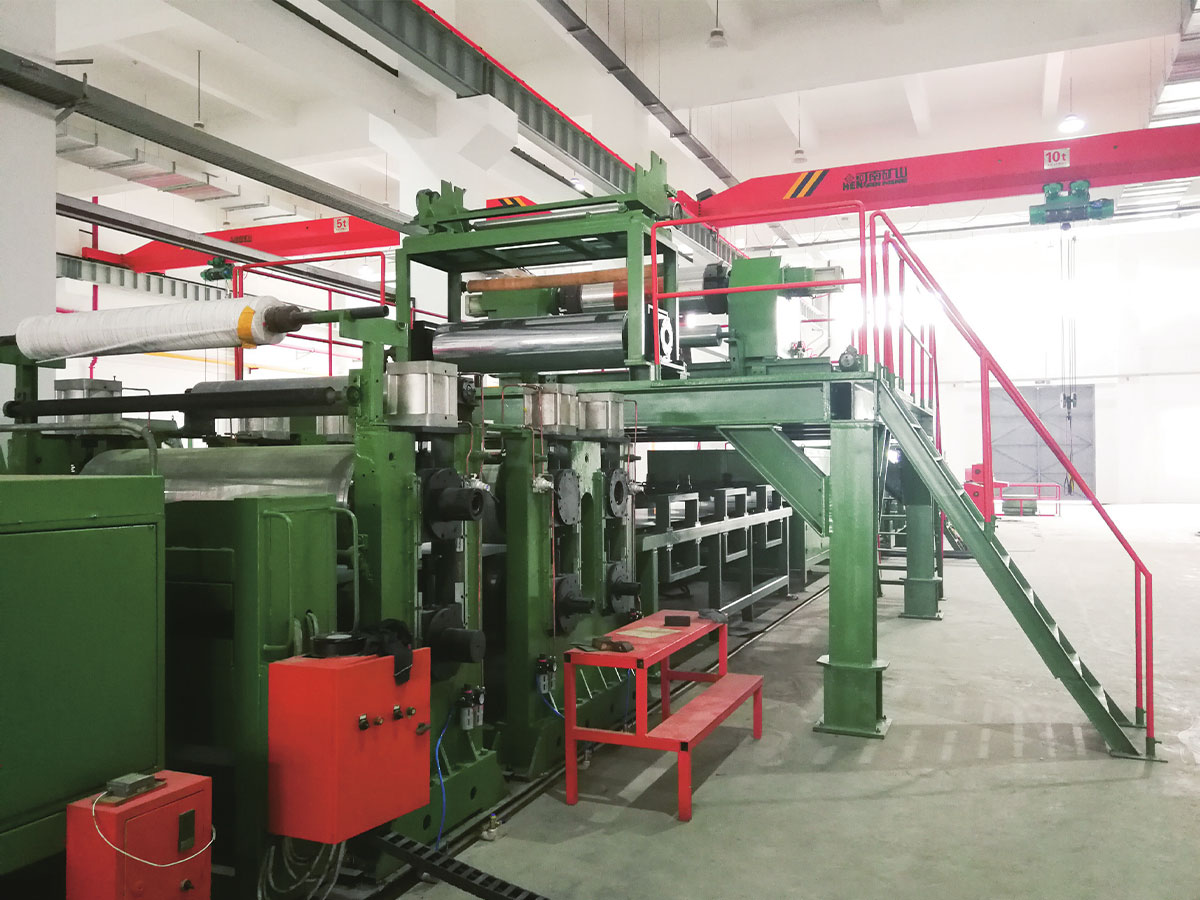
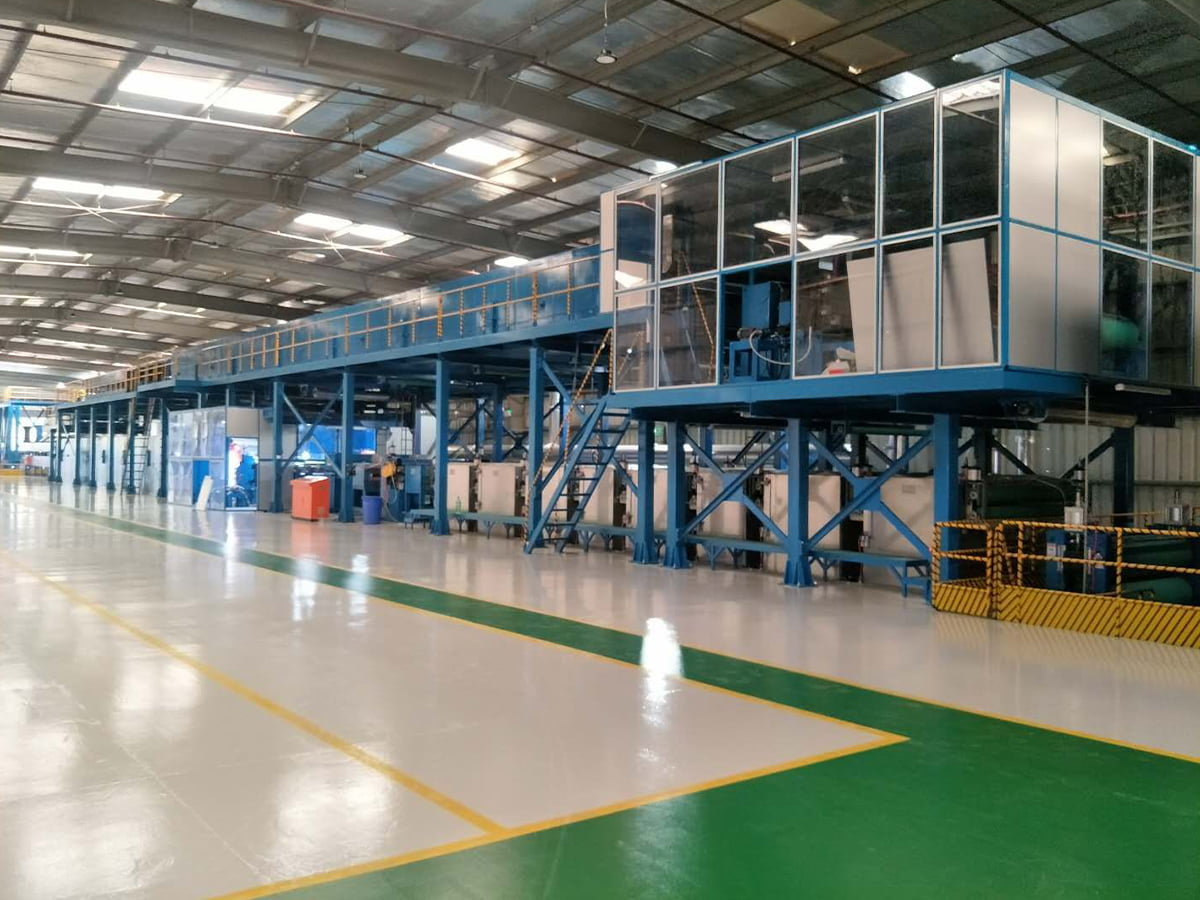
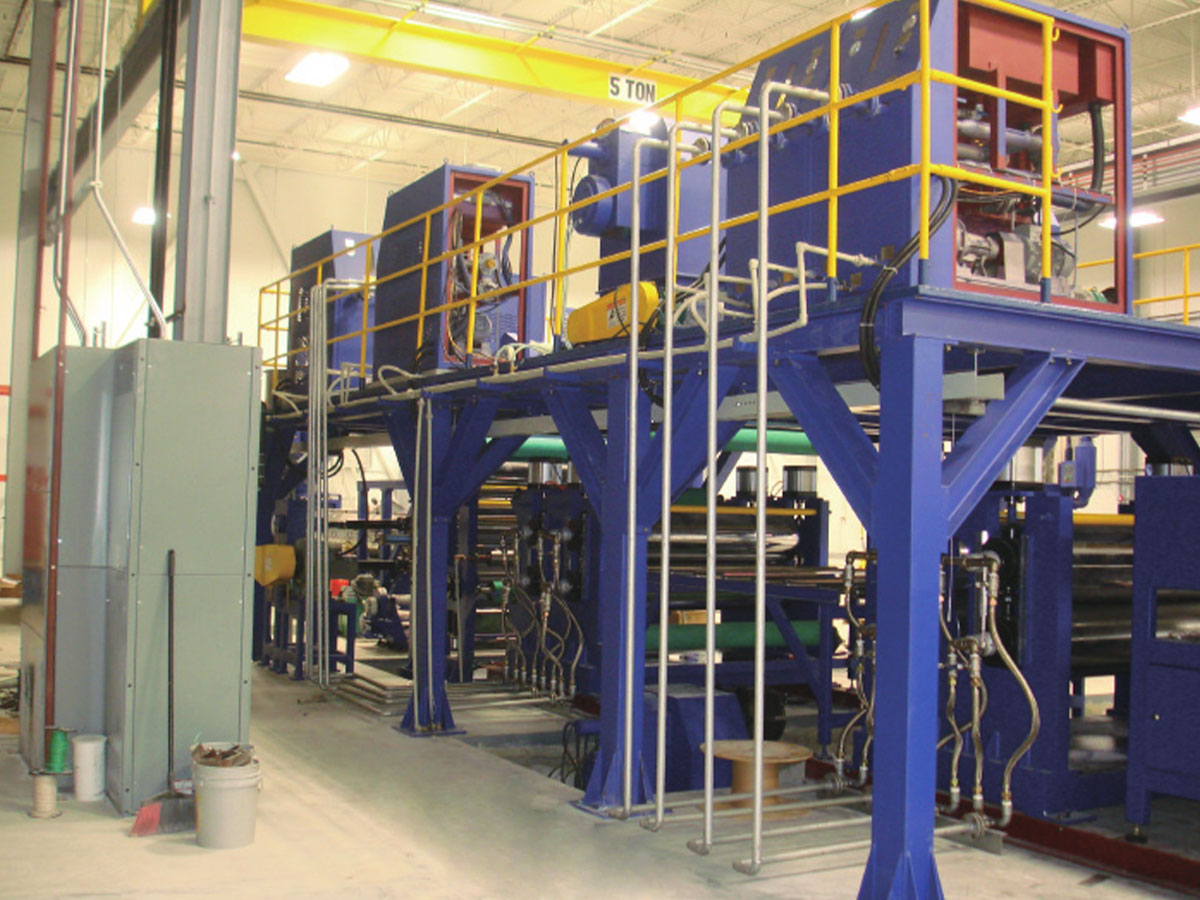 Výrobní linka na výrobu kompozitu ACP zpomalující hoření PE/B1 Tato linka tepelné laminace provozuje jak standardní PE, tak B1 jádra zpomalující hoření, s řízením PLC a více válečkovými možnostmi pro vyvážení plochosti, účinnosti a výrobních nákladů. Zobrazit produkt →
Údaje o výkonu, na kterých záleží
Nejlepší způsob, jak porovnat řádky AKT, je umístit vedle popisu procesu sadu čísel. Při každém nákupu jsou důležitá tři čísla: rychlost linky, spotřeba energie a zmetkovitost. Rychlost určuje, kolik metrů čtverečních můžete vyrobit za směnu, ale samotná rychlost vám neřekne, zda panely zůstanou ploché a dobře spojené. Spotřeba energie se objevuje v každém měsíčním účtu za elektřinu a efektivní stroj udržuje tyto náklady pod kontrolou. Šrotovné je skrytý náklad, který často odděluje dobře postavenou linku od levné, protože přímo ovlivňuje vaši spotřebu materiálu.
Sloupcový graf výše ukazuje přibližné připojené zatížení středně velké ACP linky podle modulu. Předúprava, která zahrnuje čištění, oplachování, sušení a někdy i chemické ošetření, má často nejvyšší připojenou zátěž, protože pohání mnoho čerpadel a sušicích ventilátorů. Laminovací jednotka je dalším velkým spotřebitelem, protože pohání topná tělesa a těžké válce. Odvíjecí modul spotřebovává méně energie, ale neměl by být ignorován, protože musí poskytovat přesné napětí. Řezací a výstupní manipulační zařízení přidávají menší, ale stále měřitelnou zátěž. Při porovnávání linek požádejte dodavatele o úplný seznam připojeného výkonu podle modulu a odhadněte využití podle typu produktu.
Jak vybrat linku AKT
Začněte svým produktovým plánem, ne brožurou o stroji. Definujte šířku panelu, rozsah tloušťky, typ jádra, barevný povrch a týdenní výstup, který potřebujete. Poté přiřaďte řádek k těmto parametrům. Kromě toho se zeptejte, jak dlouho trvá změna z jedné velikosti panelu na druhou, protože mnoho objednávek AKT je malých a častých. Linka, která zpracovává širokou škálu velikostí, může snížit zásoby, i když je její maximální rychlost nižší.
- Šířka panelu: typická 1000 až 1600 milimetrů
- Tloušťka jádra: typická 2 až 6 milimetrů
- Tolerance tloušťky panelu: kolem plus nebo mínus 0,2 milimetru
- Povrchová úprava: PVDF, polyester a podobné cívkové povlaky
- Úroveň automatizace: manuální, poloautomatická nebo plně automatická s řízením PLC
Velikost šarže ovlivňuje jednotkovou cenu více, než mnozí kupující očekávají.
Spojnicový graf výše ukazuje ilustrativní vztah mezi velikostí šarže a jednotkovými výrobními náklady. U malých sérií spotřebuje čas nastavení, změna barvy, čištění a testovací panely velkou část výrobního času. S rostoucí velikostí šarže se tyto fixní náklady rozloží na více čtverečních metrů, takže průměrné náklady rychle klesají. Tvar křivky se bude lišit podle návrhu čáry, ale klesající trend je spolehlivým výchozím bodem pro plánování nákladů. Pokud jsou vaše objednávky malé, vyberte si řadu s rychlou změnou barvy a krátkými cykly čištění, i když je to předem dražší. Pokud jsou vaše objednávky dlouhé a opakující se, zaměřte se více na rychlost linky a nepřetržitý provoz.
Podrobnější způsob porovnání naleznete v našem průvodci vedle sebe jak si vybrat vysoce výkonnou linku na výrobu kovových kompozitních panelů . Příručka obsahuje technické listy, tovární audity a akceptační testy v praktickém jazyce.
Zkušenosti dodavatele, které ovlivní vaši linku
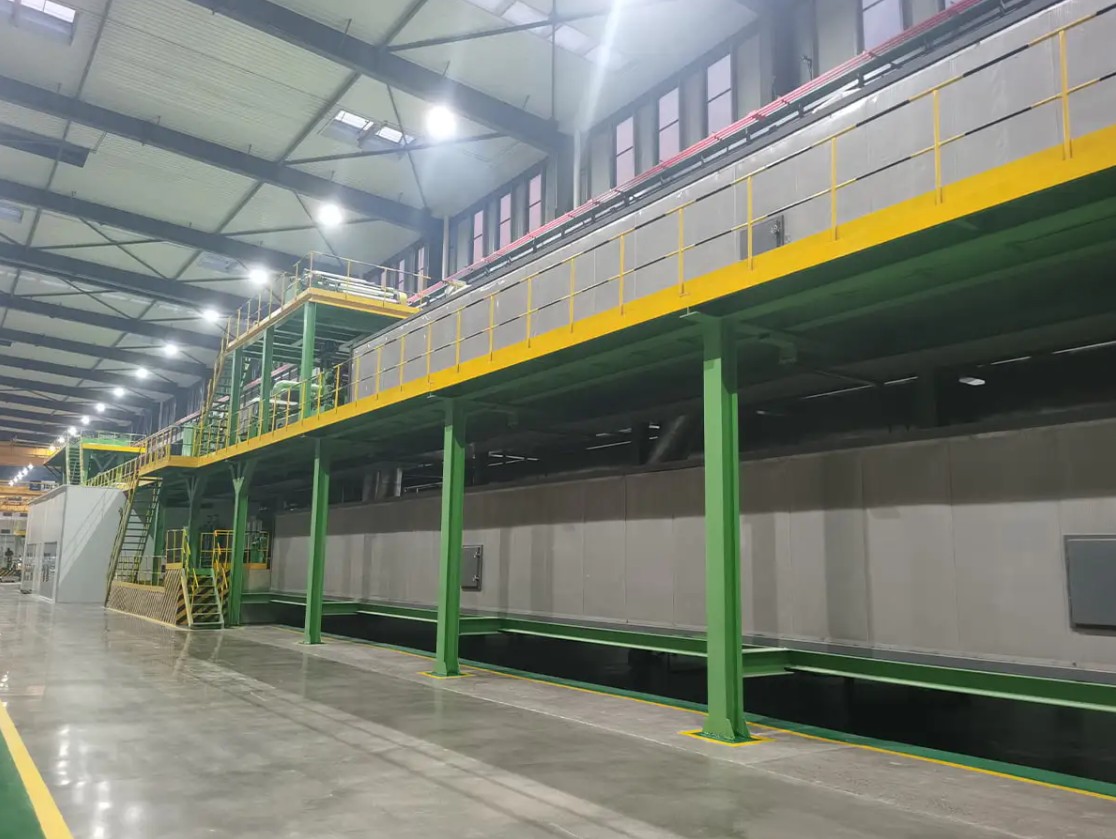
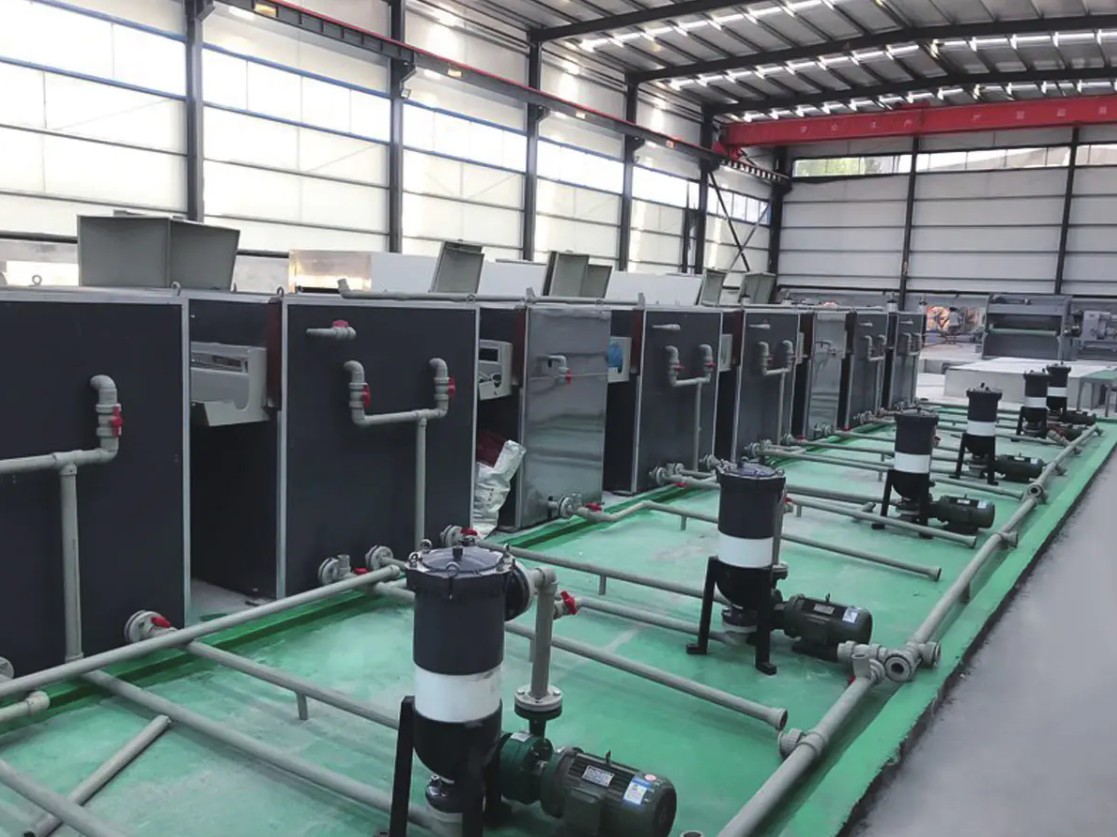
Zkušenosti s konstrukcí zařízení jsou viditelné v detailech, jako je vyrovnání válečků, tuhost rámu, kontrola tahu a bezpečnostní blokování. Naše strojní divize v Ťiang-su se zabývá výrobou hliníkových kompozitních panelů a zařízení pro nanášení povlaků od roku 2004. Výrobní linka na výrobu hliníkových kompozitních panelů A2 vyráběná naší společností byla provincií Ťiang-su uznána jako první hlavní zařízení a klíčová součást. Na těchto detailech záleží, protože linka ACP musí běžet nepřetržitě po dlouhé směny a malé konstrukční nedostatky se obvykle projeví po prvním roce výroby. Jako pobočka společnosti Jiangsu Aludeco New Materials v oblasti zařízení také rozumíme chování rolí jádra A2, hliníkových cívek a lepicích fólií.
Linka AKT je dlouhodobým aktivem. Správná volba závisí na vašem trhu, vašich potřebách požární ochrany, objemu výroby a vašich očekáváních poprodejní podpory. Navštivte skutečný výrobní závod, zkontrolujte moduly linky, požádejte o procesní data a ověřte harmonogramy dodávek a instalace. Pokud vám můžeme pomoci porovnat řadu AKT pro velikost vašeho panelu a rozpočet, kontaktujte náš technický tým . Můžeme převést vaše výrobní cíle do praktického návrhu linky.