
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Válcovaná hliníková cívka, která přichází ze dvou procent těžká na hlavovém konci a jedno procento lehká na konec, stojí mnohem více než jedna odmítnutá cívka. Nanášecí zařízení začne řídit rychlost linky, aby udrželo vytvrzení, pec se posune a panely nařezané z opačných konců stejné cívky skončí s viditelným barevným rozdílem, který nikdo nemůže zákazníkovi vysvětlit. Válcovny hliníku nastavují rozchod, rovinnost, výchylku a stav povrchu, který každý následný stroj zdědí, a proto je kvalita svitku spíše otázkou výroby než detailem nákupu.
První závěr: Válcovna je stroj na redukci tloušťky, ale to, co kupující ve skutečnosti kupuje, je opakovatelnost. Fréza, která drží úzké tolerance na každé cívce, umožňuje potahování nebo kompozitní lince běžet na pevné receptuře. Mlýn, který nepromění každou směnu v ruční korekční cvičení. Následující stránky vysvětlují, jak se liší válcování za tepla, za studena a válcování fólie, které parametry svitku patří do nákupní specifikace a jak tyto parametry procházejí povlakováním, laminováním a povrchovou úpravou panelů.
Co vlastně mění válcovna hliníku
Válcovací stolice prochází kov mezi jedním nebo více páry válců. Každý průchod snižuje tloušťku a současně přepisuje strukturu zrna, tvrdost, rovinnost a strukturu povrchu. Válcování za tepla začíná od odlévané desky při teplotě zhruba 300 až 500 Celsia a přivádí ingot dolů na měřidlo. Válcování za studena, obvykle na reverzní nebo tandemové stolici, dodává konečnou tloušťku spolu s mechanickými vlastnostmi, které si zákazník objednal. Válcování fólií používá stohované role k dosažení tloušťky měřené v mikronech, kde na kvalitě povrchu záleží více než na pevnosti.
Podíl vstupní tloušťky odstraněný jedním průchodem
Sloupce ukazují, jak velká část vstupní tloušťky zmizí při jediném průchodu v každé fázi, a rozdíly vysvětlují, proč by měli následní kupující zacházet se svitky válcovanými za tepla a za studena jako s různými materiály, spíše než s různými velikostmi stejného materiálu. Válcování za tepla odstraňuje velké absolutní množství kovu na jeden průchod, ale zanechává povrch, který stále nese okuje, stopy po válcování a znatelně širší měrný pás. Válcování za studena odebírá v absolutních hodnotách méně kovu na jeden průchod, přesto je to fáze, kdy se skutečně vytváří tolerance a rovinnost, a proto je svitek válcovaný za studena normální surovinou pro lakovací a laminovací linky. Válcování fólie vyžaduje největší procentuální snížení ze všech, ale pouze proto, že pás je již tenký a stoh rolí jej těsně podpírá na obou stranách. Když je ve specifikaci jednoduše řečeno válcováno za studena, aniž by byla uvedena třída tolerance, válcovna může dodávat kamkoli uvnitř tohoto širokého pásu a lakovací linka tiše absorbuje rozdíl prostřednictvím odpadu a přepracování.
Parametry cívky, které rozhodují o výnosu po proudu
Šest čísel způsobí většinu škody, když driftují. Níže uvedená tabulka je uvádí s hodnotami, které dobře řízená fréza může normálně udržet, spolu s příznakem, který se objeví na výrobní ploše, když se pohybují mimo pásmo.
| Parametr | Praktický cíl | Downstream příznak, když driftuje |
|---|---|---|
| Tolerance měřidla | V rámci 1 procenta nominální hodnoty přes cívku | Hmotnost povlaku a posun vytvrzování, rychlost linky upravená cívkou po cívce |
| Koruna | Méně než 1 procento šířky pásu | Chyby sledování pásu, nerovnoměrný tlak laminace, okrajová vlna |
| Plochost | Do 10 jednotek I | Vrásky v akumulátoru, škrábance na vodicích válečcích |
| Převýšení | Méně než 3 mm nad 2 m délky | Diagonální drift na lince, špatná registrace na tištěných povrchových úpravách |
| Zbytky povrchu | Méně než 20 mg na metr čtvereční oleje | Ztráta přilnavosti, tvorba puchýřů po vytvrzení, odlupování povlaku |
| Vnitřní průměr a hmotnost cívky | Sladěno s odvíječem a trnem | Zarážky při navíjení, teleskopické ovládání, nebezpečná manipulace |
Odchylka měřidla v rámci kampaně s 10 cívkami
Dvě čáry sledují odchylku měřidla napříč kampaní deseti cívek a tvar křivek je důležitější než jakýkoli jednotlivý údaj. Horní čára představuje válcovací stolici, která mezi výměnami válců provozuje dlouhé kampaně, takže odchylka začíná uvnitř tolerance a poté plynule stoupá, jak se pracovní válce opotřebovávají a narůstá tepelná koruna. Spodní řada patří válcovně, která častěji vyměňuje válce, což udržuje odchylku v rovině a znamená, že zákazník dostává v deseti svitcích téměř stejný produkt jako v svitku jedna. Nanášecí linka nedokáže rozeznat rozdíl mezi těmito dvěma mlýny z jediného vzorku, protože oba mohou projít vstupní kontrolou na prvním svitku kampaně. Rozdíl je viditelný pouze v míře zmetkovitosti během měsíce, a proto by vstupní kontrola měla odebírat vzorky hlavy, středu a konce několika svitků odebraných ze stejné kampaně, spíše než důkladně testovat jeden svitek.
Kde válcovaný svitek vstupuje do lakovací a laminovací linky
Pro většinu architektonických a dopravních aplikací není válcovaný svitek konečným produktem. Nejprve prochází nanášecí linkou: alkalické čištění, konverzní nátěr, základní nátěr, poté vrchní nátěr vytvrzený v peci, s volitelným potiskem nebo laminací filmu před zpětným navíjením. Každý z těchto kroků reaguje na kovový povrch, který fréza dodala, což je praktický důvod, proč je předúprava na moderním lakovacím zařízení tak pečlivě specifikována.
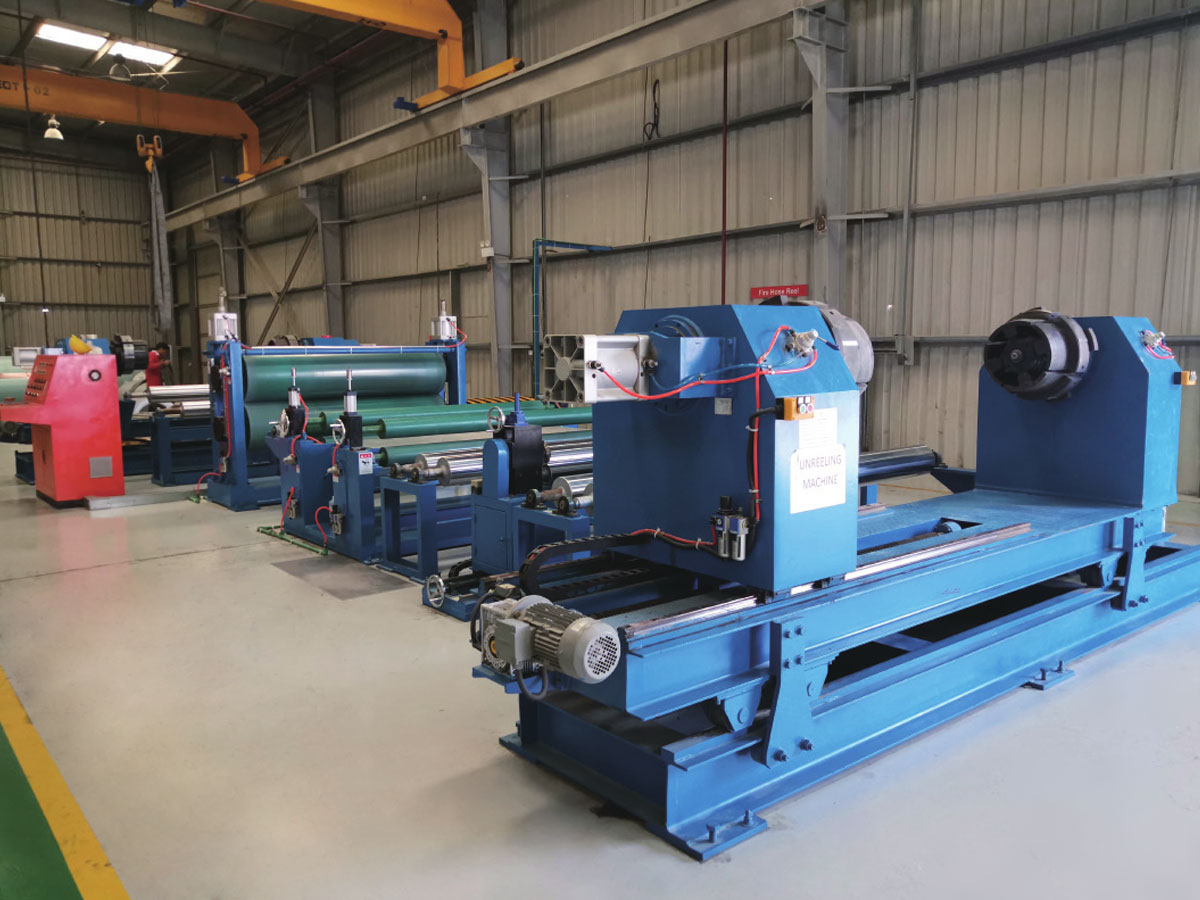
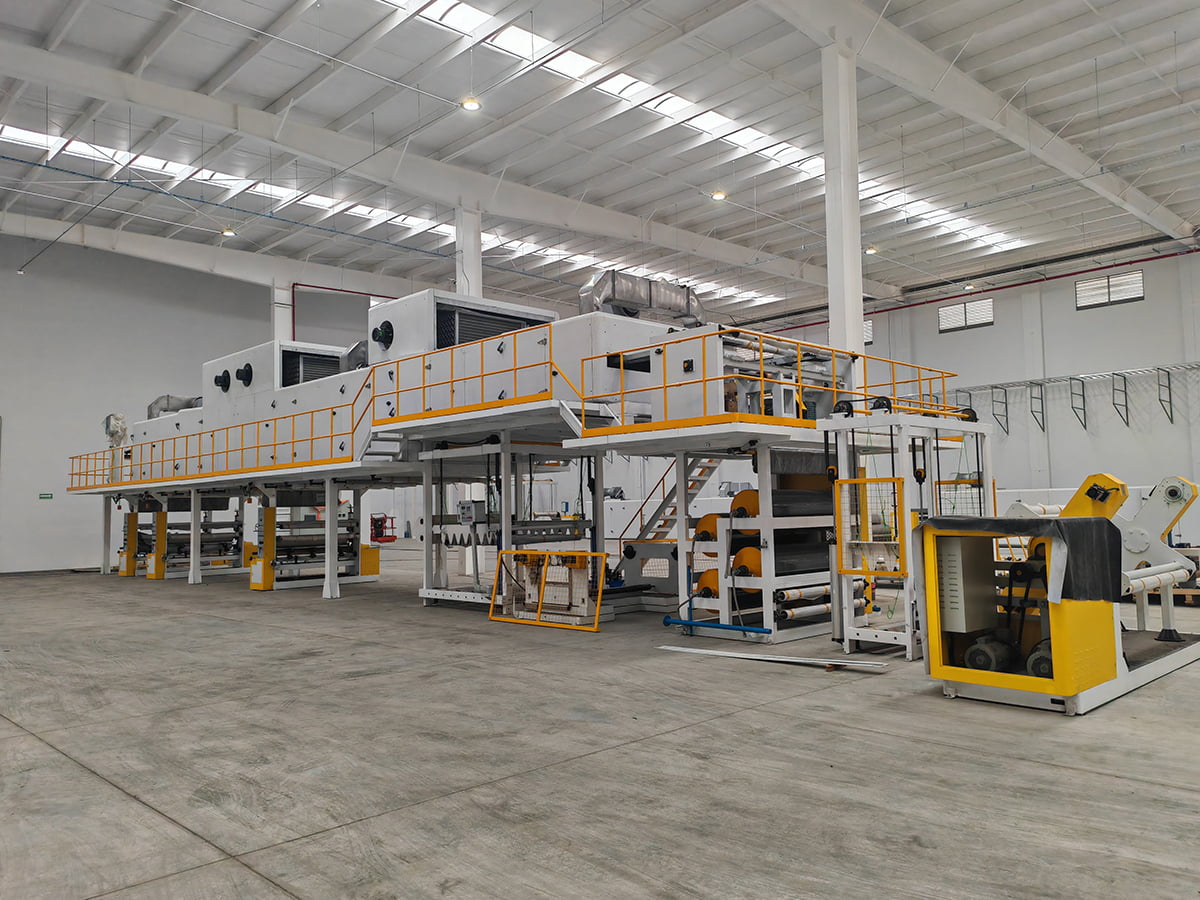
 Potahovací a tisková linka na hliník/ocel Příslušenství k vybavení Zobrazit produkt →
Zbytkový olej z válcování, který válcovna považovala za dokonale přijatelný pro lisování, se stává rizikem přilnavosti v okamžiku, kdy je svitek natřen. Přenos emulze, oxidové skvrny a nekonzistentní drsnost, to vše se projeví jako defekty smáčení, které může dobrá čisticí sekce na chvíli skrýt a poté, co se rychlost linky zvýší, nemůže skrýt vůbec. To je důvod, proč specifikace lakovací linky obvykle uvádějí jak chemii předúpravy, tak čistotu vstupního povrchu cívky, protože linka nemůže kompenzovat povrch, který nikdy zcela nevyčistí.
Příčiny prostojů na lakovací lince související s cívkou
Sloupcový graf řadí důvody, proč se linka na nanášení svitků zastaví nebo zpomalí, a to pouze na základě příčin, které vedou zpět k příchozí cívce spíše než k lince samotné. Největší podíl na tom má poškození hran, protože hrany svitků tvoří nejtenčí část průřezu a nejsnáze se promáčknou během manipulace a přepravy. Variace měřidla je na druhém místě: každá nová cívka s jiným průměrným měrkou si vynutí novou rychlost a nastavenou hodnotu trouby a přechodové cívky obvykle skončí jako šrot. Povrchové zbytky jsou na třetím místě a jsou ze skupiny nejklamavější, protože cívka vypadá na podlaze čistě a porucha se objeví až po vytvrzení nebo po ohnutí hotového panelu. Převýšení a obaly tvoří dohromady zhruba čtvrtinu incidentů a oba jsou problémy s dopravou, skladováním a manipulací stejně jako problémy s rolováním.
Od potažené cívky až po hotový kompozitní panel
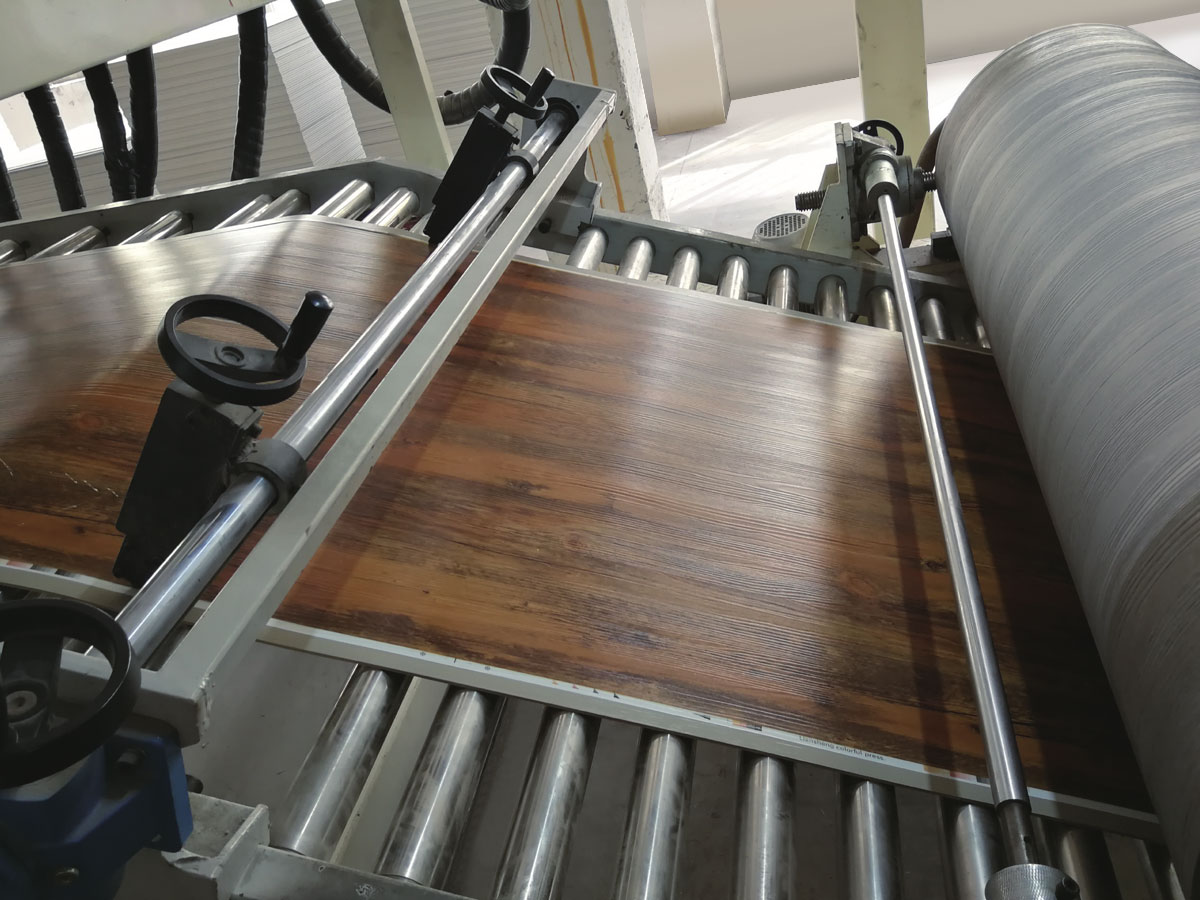
Jakmile je cívka natřena, linka kompozitních panelů ji laminuje na jádro a vytváří plochý plech používaný na fasády, značení, dopravní interiéry a obkladové systémy. Ohnivzdorné produkty, jako jsou panely A2 a B1, vyžadují minerální vyplněné jádro a řízenou adhezivní vrstvu a linka musí současně udržet tloušťku a pevnost spoje při výrobní rychlosti. Příspěvek válcovny se v této fázi stává nepřímým, ale zůstává viditelný: rovnoměrnost měřidla určuje, zda se oba pláště laminují při stejném napětí, a rovinnost určuje, zda je hotový panel po ochlazovací sekci stále plochý. Pokud zvažujete možnosti vybavení, použijte tuto příručku jak si vybrat vysoce výkonnou linku na výrobu kovových kompozitních panelů vysvětluje kompromisy na úrovni linky, které sedí na vrcholu kvality cívky.
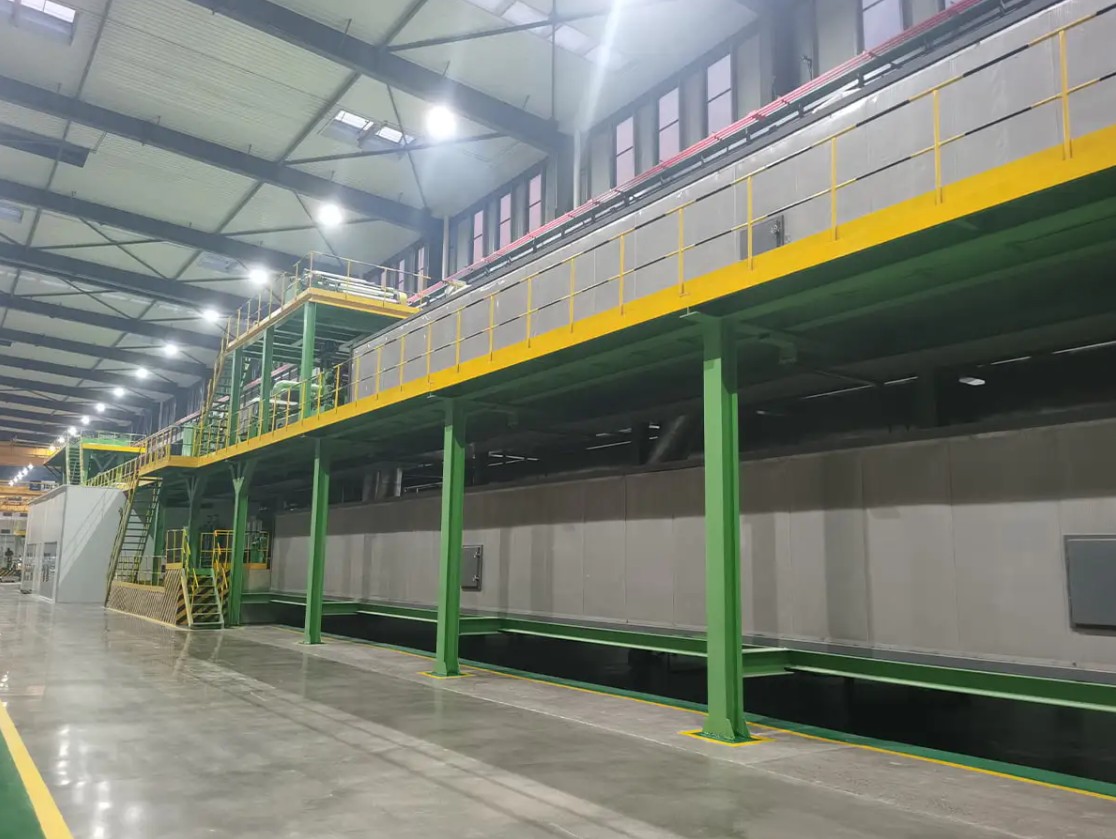
 Linka na výrobu kovových kompozitních panelů A2 V roce 2012 jsme nezávisle vyvinuli výrobní linku A2 Metal Composite Panel Production Line, druhou generaci kontinuální laminovací linky speciálně navrženou pro výrobu Cl... Zobrazit produkt →
Praktické zkušenosti na těchto linkách ukazují znovu a znovu ke stejnému závěru: kupující, kteří před uvedením linky do provozu zablokují tolerance cívek, stráví svůj první rok zlepšováním výnosu, zatímco kupující, kteří považují cívku za komoditu, ji stráví hašením požáru. Je levnější odmítnout svitek u zboží dovnitř, než odmítnout hotový panel na fasádě.
Porovnání zdrojů cívek před podpisem
Většina výrobců nakupuje z více než jednoho zdroje a profily se liší způsoby, které se objevují pouze pod tlakem výroby.
Profil zdroje cívky podle pěti kritérií nákupu
Radarový graf porovnává dva běžné cívkové zdroje podle pěti kritérií, na kterých nejvíce záleží na potahové nebo laminovací lince, přičemž vnější kroužek představuje nejlepší výkon ve své třídě. Tmavší tvar je integrovaná válcovací stolice, která odlévá, válcuje a dodává z jednoho místa, a má silné skóre v kontrole rozchodu, protože plán válcování a metalurgii řídí jeden tým. Lehčí tvar je obchodník nebo servisní středisko, které kupuje cívku na volném trhu a dále ji prodává, a její profil je přirozeně slabší z hlediska kontroly měřidla a plochosti, protože nemá žádný vliv na plán průjezdu. Konzistence dodávek je jedinou osou, kde se obchodník může vyrovnat nebo překonat mlýn, protože servisní středisko často drží zásoby a může odeslat jeden svitek rychleji, než může závod naplánovat kampaň. Praktické čtení je přímočaré: obchodníci vyhovují malým sériím a urgentním výměnným svitkům, zatímco požárně odolné fasády, potištěné povrchové úpravy a konstrukční panely obvykle odůvodňují vyšší cenu svitku dokumentovanou historií válcování.
- Vyžádejte si certifikát cívky s tepelným číslem, slitinou, tvrdostí a uvedeným tolerančním pásmem.
- Místo důkladného testování jedné cívky vyzkoušejte hlavu, střed a konec alespoň dvou cívek ze stejné kampaně.
- Zeptejte se, jak dlouho kampaň běží mezi změnami hodu, protože tato jediná odpověď předpovídá posun měřidla.
- Před prvním dodáním ověřte vnitřní průměr cívky, hmotnost a orientaci oka vůči odvíječce.
- Odklon zkontrolujte rovnou hranou na podlaze, ne na stroji, aby se poškození při manipulaci neskrylo.
Budování specifikace kolem vaší linky, ne mlýna
Většina sporů ohledně válcovaného hliníku pochází ze specifikací napsaných pro pohodlí válcovny, spíše než z reality na dokončovací lince. Toleranční pásmo, které vyhovuje běžnému zpracovateli, nebude vyhovovat lince provozující fixní recepturu povlaku konstantní rychlostí a mezera se vždy platí na konci procesu. Platí to i obráceně, protože přílišná specifikace měřidla a rovinnosti u produktu, který bude nakrájen na malé kousky, jednoduše zvyšuje náklady bez zvýšení výnosu.
 Výrobní linka na přerolování cívek Představení produktu: Následné zpracování a konečná úprava svitkových materiálů jsou důležitými články pro zajištění kvality produktu. Výrobní linka převíjecí linky je speciální... Zobrazit produkt →
Také se vyplatí plánovat nedokonalou cívku, spíše než ji předpokládat. Tam, kde příchozí materiál pravidelně přichází se sadou svitků, teleskopickým nebo nestabilním obalem, je krok opětovného válcování, který obnoví profil napětí, obvykle levnější než sešrotování hotových panelů nebo provoz lakovací linky sníženou rychlostí po celou směnu. Stejná logika platí pro stav hran: online stanice pro ořezávání a delaminaci hran může zachránit materiál, který by jinak byl snížen, za předpokladu, že defekt je konzistentní, nikoli náhodný.
Vzor, který se drží na každém materiálu, se kterým pracujeme, je tento. Průběžná kvalita určuje strop výnosu, kvalita zařízení určuje, jak blízko tomuto stropu skutečně běžíte, a tyto dvě věci je třeba specifikovat společně. Pokud přiřazujete nový povlak nebo kompozitní linku k zásobě cívek, která již existuje, nebo naopak, promluvte si s našimi inženýry před vystavením objednávky, protože nejlevnější okamžik k odstranění nesouladu tolerance je před řezáním oceli nebo hliníku.