
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Zpracování hliníkových cívek jen zřídka selže dramatickým způsobem. Selhává driftem: vrchní nátěr se dotvaruje o dva mikrony přes cíl, trouba ztratí čtyři stupně mezi spirálami, akumulátor se vybije, kdykoli linka překročí 45 metrů za minutu, a o šest týdnů později se na místě odlaminuje fasádní panel. Samotný proces je jeden nepřetržitý řetězec – odvíjení, spojování, předúprava, potahování, vytvrzování, laminování, chlazení a převíjení – a každý článek v něm se měří v sekundách a mikronech. Praktický bod dopředu: linka cívky je tak spolehlivá, jako její nejpomalejší stupeň, její vytvrzovací okno a její rutina výměny cívky. Vše ostatní, od předúpravy bez obsahu chromu až po vyrovnávání válečkem, existuje proto, aby tyto tři věci udrželo v toleranci.
Od odvíječe k převíječce: Co pokrývá zpracování hliníkových cívek
Potahovací linka pohybuje pásem v jednom směru. Odvíječ odvíjí cívku, nůžky přestřihnou konec a svářečka přišije novou cívku ke staré, zatímco akumulátor uloží dostatek proužků, aby linka mohla pokračovat v chodu během tohoto zastavení. Pás poté prochází předúpravou: alkalické čištění, postupné oplachování a konverzní nátěr nanesený při kontrolované teplotě, po kterém následuje sušící pec, která musí odstranit každou stopu vlhkosti předtím, než se základní válec dotkne povrchu.
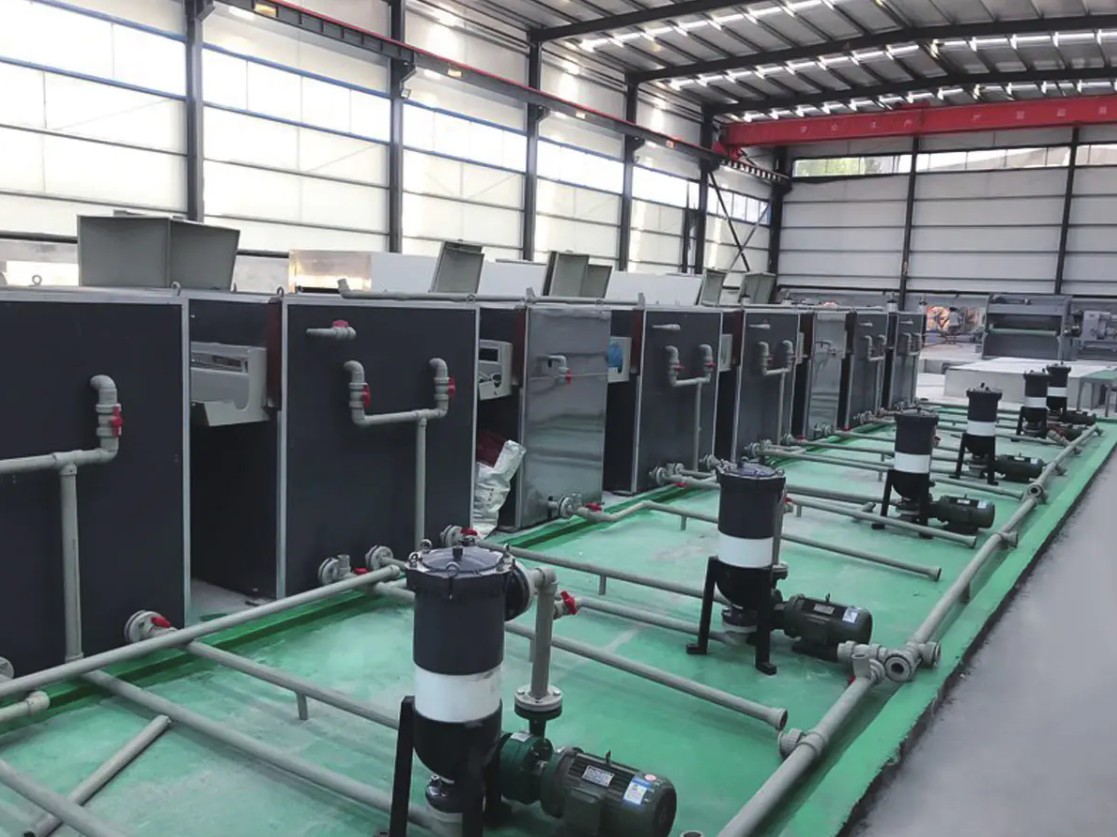
Ta první fáze si zaslouží respekt, protože je neobnovitelná. Jeden mikron zbytkového oleje z válcování nebo špatně opláchnutý alkalický film oslabí přilnavost dlouho před nanesením konečného nátěru a žádné vytvrzení ji nevrátí zpět. Stavitelé, kteří mají toto právo, považují předúpravu za vlastní stroj s vlastními pohony, dávkováním chemikálií a kontrolními body, spíše než za příslušenství přišroubované na vstupu nanášecího stroje.
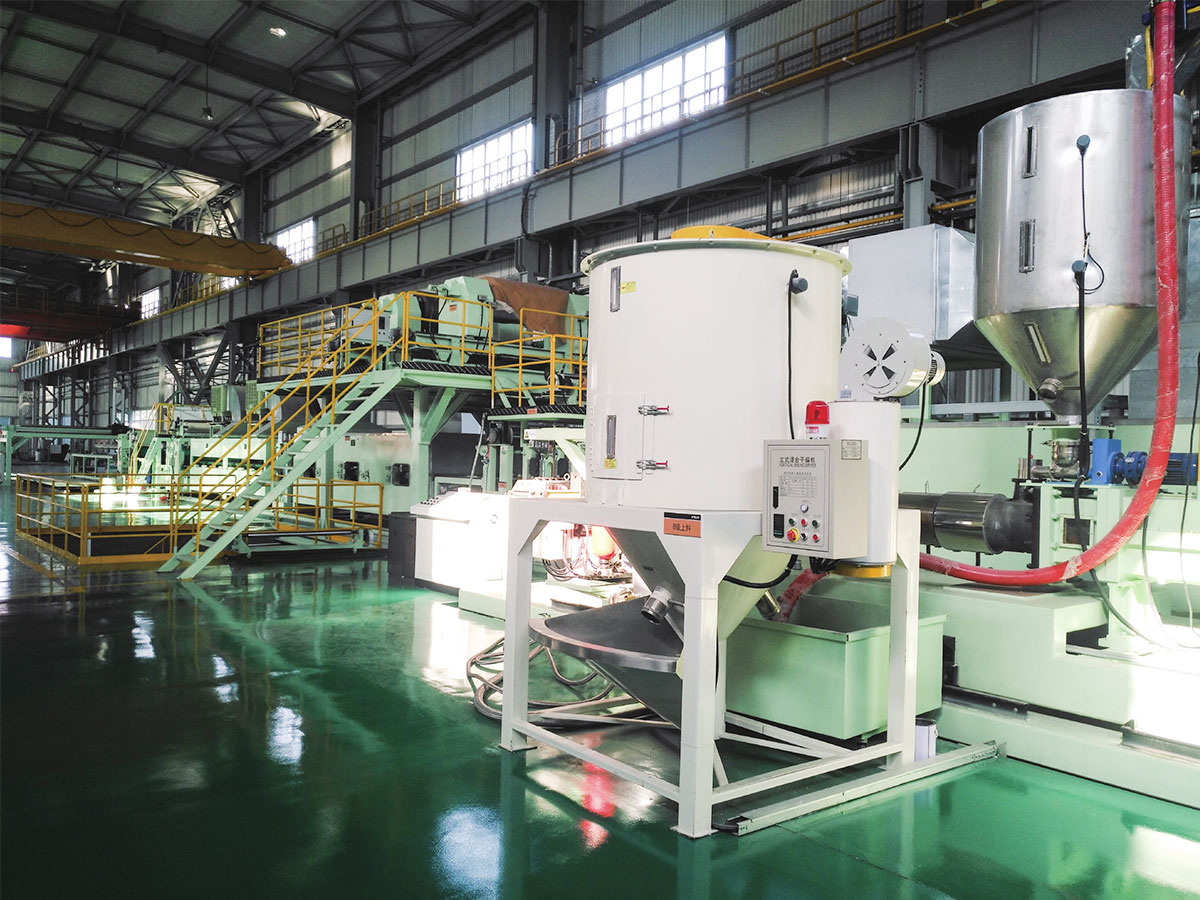
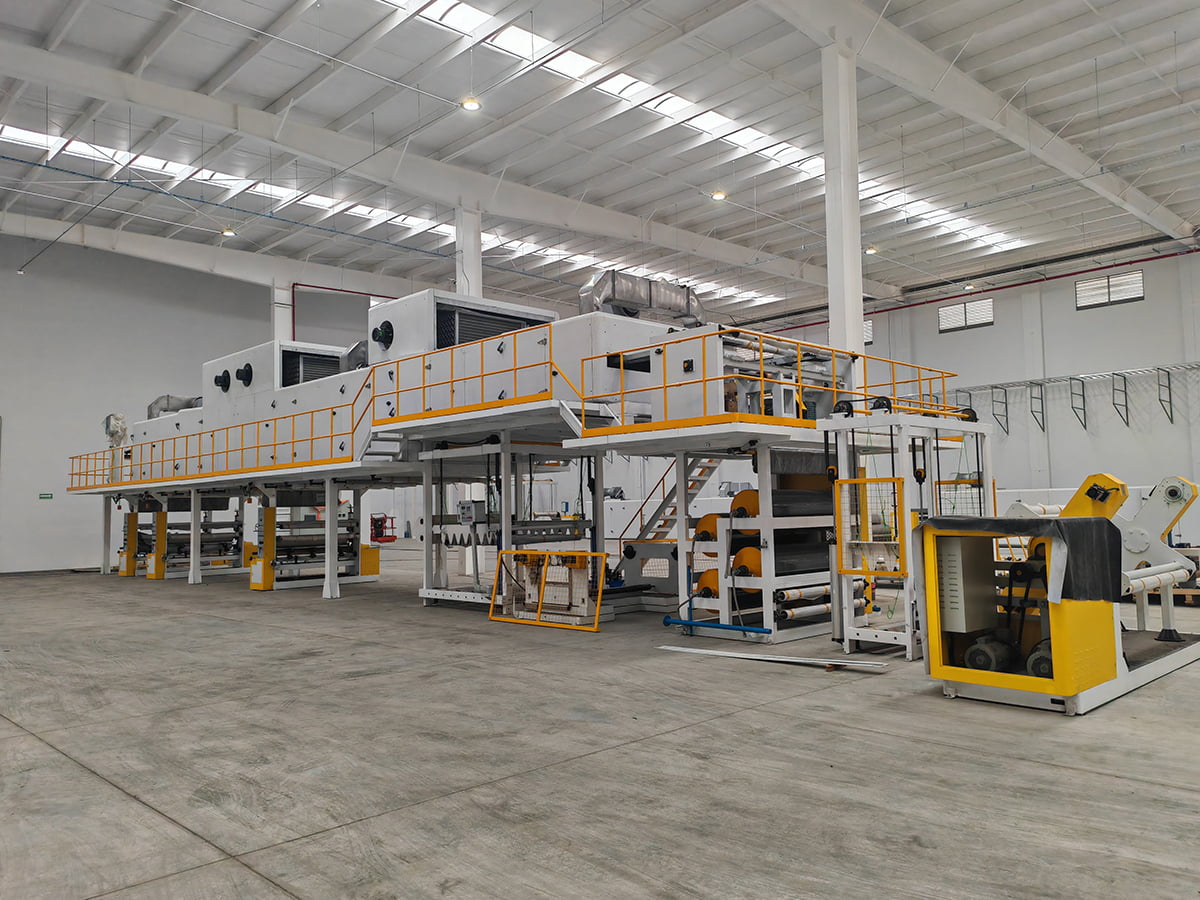
 Linka na předúpravu Čistota kovových povrchů a kvalita chemických konverzních nátěrů přímo určují odolnost proti korozi, přilnavost nátěru a kvalitu finálního produktu... Zobrazit produkt →
Po potažení a vytvrzení může být pás laminován ochranným nebo dekorativním filmem, vyražen pro texturu, ochlazen a převinut pod řízeným tahem. Kontrola napětí je důležitější, než většina kupujících očekává: cívka navinutá příliš těsně zanechává stopy, které se objeví až po ohnutí, a cívka příliš volná při přepravě.
Rychlost linky nastavuje skutečnou kapacitu, nikoli jmenovitý výkon motoru
Každý stupeň na cívkové lince má svůj vlastní rychlostní strop a ten nejpomalejší rozhoduje o tom, co skutečně odešlete. Níže uvedená tabulka porovnává praktické maximum šesti stupňů na lince střední třídy pro potahování hliníkových spirál.
Tato čísla nejsou marketingová čísla; jsou to rychlosti, při kterých každý stupeň stále vytváří prodejný povrch. Stanice vrchního laku uzavírá linku rychlostí 42 metrů za minutu, protože tvorba filmu a odvětrání rozpouštědla potřebují čas a přetlačení přes tento bod vytváří texturu pomerančové kůry a vady na hranách sušení. Základní nátěr rychlostí 48 metrů za minutu a laminátor rychlostí 36 metrů za minutu záleží pouze na tom, když oba běží najednou, což je přesně případ kombinované lakovací a laminovací linky. Stroj s rychlostí 60 metrů za minutu je tedy linka s rychlostí 36 metrů za minutu, pokud váš produkt potřebuje laminaci fólie, a blíží se 25 metrům za minutu, pokud je zahrnuto vyrovnávání archů. To je důvod, proč by každý údaj o kapacitě měl nést recept na produkt: stejný hardware poskytuje tři různé výstupy. Kupující, kteří porovnávají dvě nabídky na jednom čísle rychlosti, neporovnávají totéž.
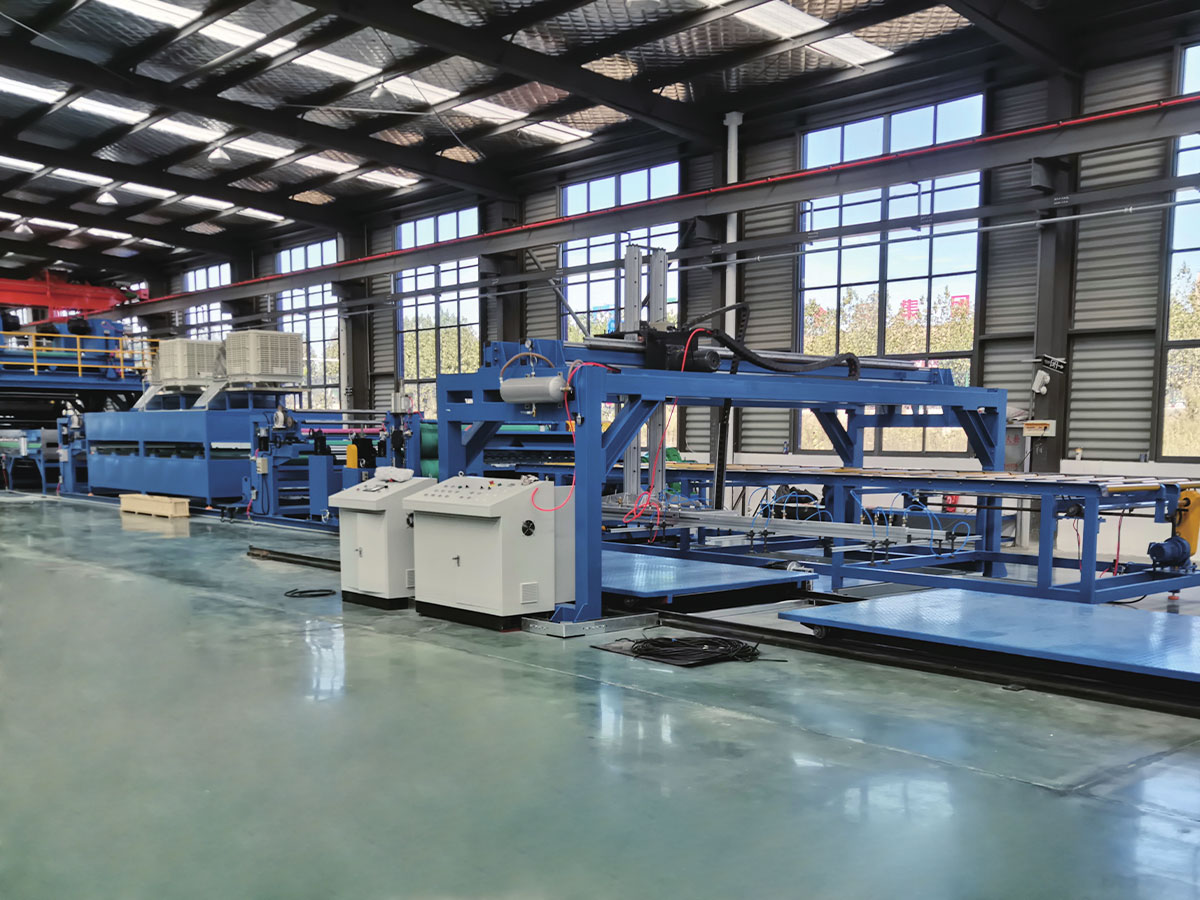
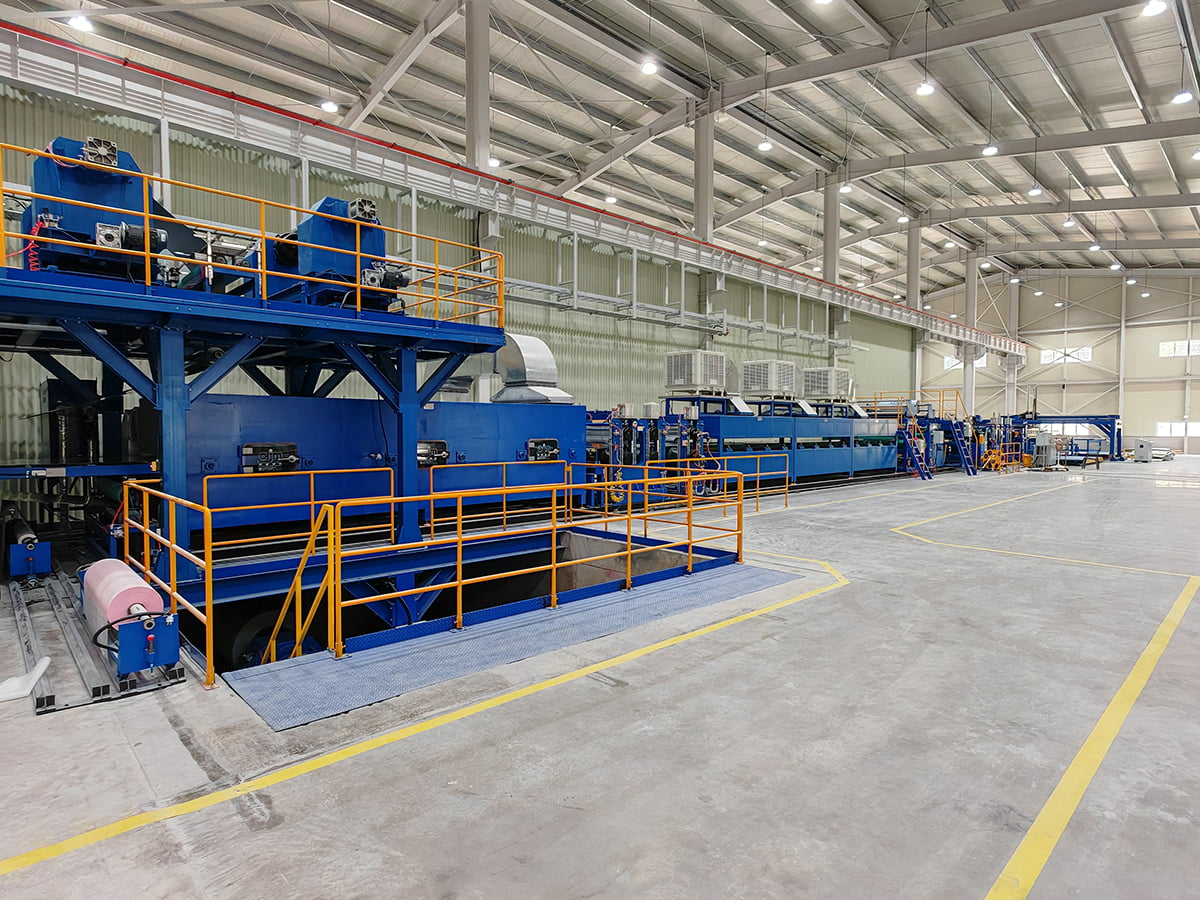
 Potahovací a tisková linka na hliník/ocel Příslušenství k vybavení Zobrazit produkt →
Chcete-li se blíže podívat na to, jak se tyto kompromisy promítají do komerčních výsledků, přečtěte si o výrobní výhody, které může linka na nanášení kovových svitků přinést .
The Cure Window: Kde začíná většina problémů s adhezí
Vytvrzení je vztah mezi časem a teplotou měřený na proužku, nikoli ve vzduchu. Níže uvedený profil ukazuje, co se děje v pětizónové troubě, po níž následuje chladicí sekce.
Křivka prudce stoupá přes první dvě zóny, zplošťuje se mezi zónami tři a pět při zhruba 226 až 232 stupních Celsia, poté klesá v chladicí části. Ta plošina není návrh. Polyesterové a PVDF povlaky potřebují k dosažení stanovené maximální teploty kovu samotný kov, nikoli vzduch v peci, a většina specifikací se pohybuje mezi 224 a 232 stupni Celsia s prodlevou 20 až 40 sekund. Odečítání teploty vzduchu místo teploty pásu je nejčastější chybou při uvádění do provozu, protože pás běžící rychlostí 42 metrů za minutu absorbuje teplo jinak než pás běžící rychlostí 28. Nedostatečné vytvrzení zanechává film měkký a přilnavost okrajovou, zatímco přílišné vytvrzení jej činí křehkým, takže povlak praská při těsném ohybu, i když tvrdost tužky vypadá výborně. Zaznamenejte tento profil pro každou cívku, ne jednou při uvádění do provozu.
Co se vlastně pokazí: Defektní vzory na cívkových vedeních
Nároky na kvalitu na potažené cívce se řídí poměrně stabilním vzorem a vzor vám říká, kam utratit rozpočet na přístrojové vybavení.
Ztráta přilnavosti a odchylka ve vytváření filmu dohromady tvoří polovinu zde uvedených tvrzení a obě se vztahují ke stejným dvěma proměnným: kvalitě předúpravy a kontrole vytvrzování. Nesoulad barvy a lesku se obvykle objeví po výměně spirály, když nová šarže slitiny, jiná šarže základního nátěru nebo chladnější pás posune odstín o několik jednotek. Stížnosti na rovinnost se projevují později, často po vyrovnání nebo po řezání a laminování panelů, což z nich dělá nejdražší kategorii na nápravu. Poškození hran a spojů je nejmenší řez, ale nejrychleji se opravuje, protože jde spíše o mechanické nastavení než o chemický problém. Čtyři ze šesti kategorií lze obhájit pomocí přístrojového vybavení – teplota pásu, hmotnost filmu, měření barvy a záznam napětí – namísto úsudku operátora. To je argument pro nákup měření jako součást linky spíše než jako dodatečný nápad.
Přizpůsobení řady k produktu: Standardní nátěr versus protipožární cívka A2
Dvě řady cívek podobné ceny lze postavit pro zcela odlišné produkty. Níže uvedené srovnání má šest dimenzí, které si kupující obvykle navzájem poměřují.
Radar porovnává standardní linku na potahování cívek PE nebo PVDF s linkou konfigurovanou pro výrobu kompozitních cívek A2 s hodnocením od 0 do 10 v šesti rozměrech. Standardní linka vyhrává rychlostí linky, flexibilitou tvorby filmu a energetickou účinností, protože pracuje s jednodušší chemií a rychleji mění receptury. Konfigurace A2 vyhrává v ohnivzdornosti a flexibilitě při výměně, protože typicky kombinuje ohnivzdorné jádro s hliníkovým pláštěm v jediném průchodu. Ani jeden tvar není v absolutním vyjádření lepší; jednoduše popisují různé produkty a různé trhy. Ve fázi cenové nabídky je důležité, že šest os je hodnoceno proti vašemu vlastnímu produktovému mixu spíše než generickému benchmarku, protože řada optimalizovaná pro venkovní obklady se nehodí pro závod, který mění barvu každou směnu. Pokud jsou na vašem plánu protipožární panely, vyzkoušejte osu přilnavosti nejtvrději při nízké hmotnosti fólie, kde se systémy s minerální náplní chovají odlišně od obyčejného polyesteru.
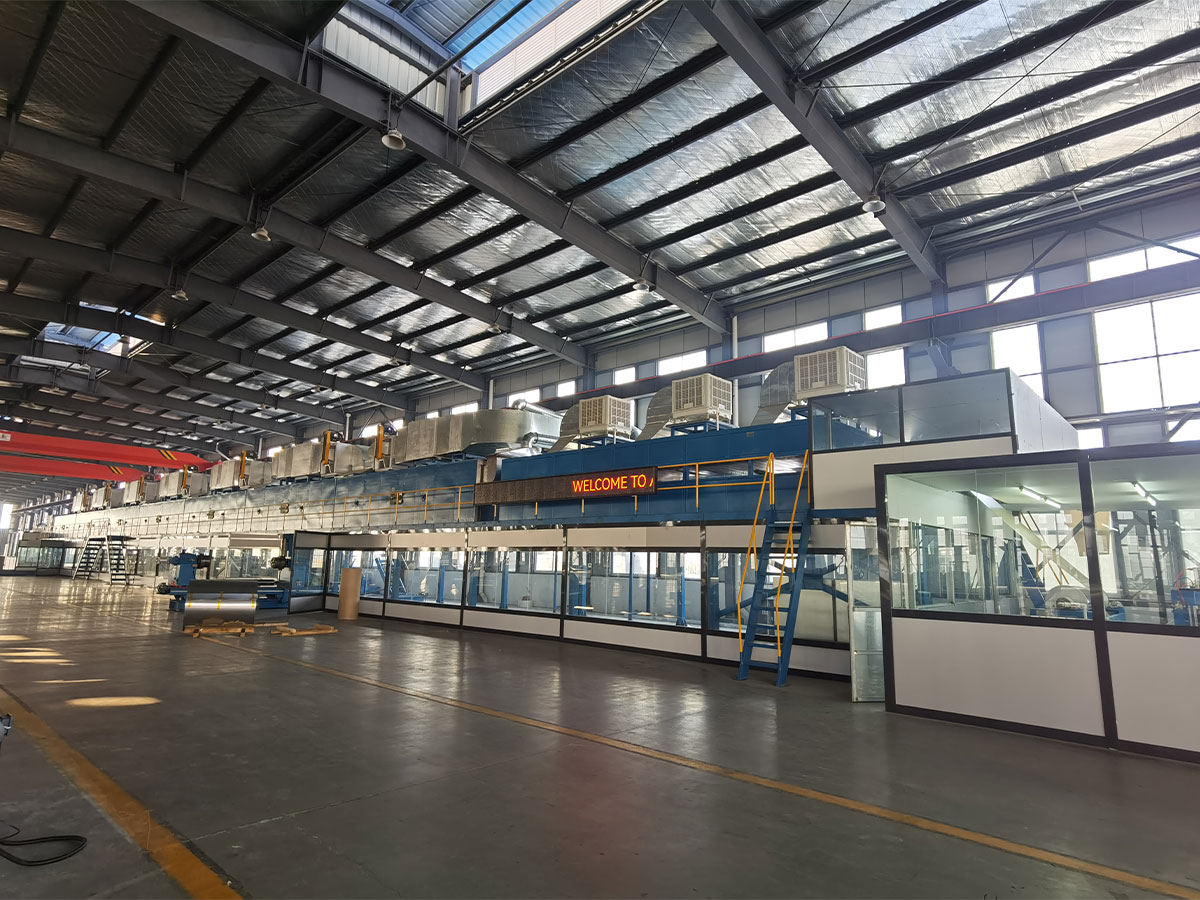
 Výrobní linka A2 Coil/A2 ACP Composite Line Příslušenství k vybavení Zobrazit produkt →
Tolerance, které stojí za to uzavřít do smlouvy
Nabídka, která uvádí pouze rychlost a šířku cívky, ponechává drahé proměnné otevřené. Níže uvedená tabulka ukazuje parametry, které stojí za to zapsat jako ověřená kritéria přijetí, spolu s metodou použitou ke kontrole každého z nich.
| Parametr | Praktický pásek | Proč na tom záleží | Jak ověřit |
|---|---|---|---|
| Vytvoření nátěrové fólie | Cíl plus nebo mínus 2 mikrony | Nastavuje lesk, barvu a životnost záruky | Test proužkové hmotnosti nebo XRF |
| Špičková teplota kovu | 224 až 232 stupňů Celsia | Nedostatečné vytvrzení oslabuje přilnavost, nadměrné vytvrzení křehne | Termoštítkový proužek na každé cívce |
| Rychlost linky stability | Do 3 procent nastavené rychlosti | Kolísání rychlosti posouvá dobu tvorby filmu a prodlevy | Záznam trendu jízdy za 8 hodin |
| Rovinnost pásu po vyrovnání | 0 až 3 I-jednotky | Zvlnění se objeví až po ohnutí a laminaci | Rovná hrana na ploché desce |
| Doba cyklu svářečky | 45 až 90 sekund při plné rychlosti | Určuje délku šrotu a objem akumulátoru | Časovaný běh během přejímky |
Vše, co zde není uvedeno, je stále možné vyjednávat, ale je mnohem snazší vyjednat, než je navlečena první cívka.
Krátký kontrolní seznam předobjednávky
Použijte níže uvedený seznam jako filtr před výběrem jakéhokoli dodavatele, ať už jde o lakovací linku, kompozitní linku nebo jeden přidružený stroj.
- Pošlete skutečné vzorky cívek, včetně slitiny a temperování, které hodláte provozovat, nejen certifikáty frézování.
- Požádejte o zaznamenaný teplotní profil pásu při třech rychlostech linky, nikoli při jedné.
- Potvrďte dobu změny receptury mezi dvěma nejběžnějšími produkty.
- Před odesláním se dohodněte na způsobu přijetí fólie, přilnavosti a barvě.
- Zkontrolujte, které náhradní díly jsou skladovány lokálně a jak je poskytována vzdálená podpora.
- Potvrďte, zda jeden dodavatel může poskytnout také jádro A2, potaženou hliníkovou cívku a spojovací fólii, protože jeden zdroj zkracuje smyčku uvedení do provozu.
Nejlepší okamžik pro položení těchto otázek je před objednávkou, kdy inženýři stále mají páku a možnosti. Pokud chcete druhý názor na konkrétní produkt – potaženou cívku, protipožární kompozitní cívku, podlahy nebo kožené linky – nejrychlejší cestou je zašlete svou cílovou specifikaci našim procesním inženýrům a nechat je reagovat cestou procesu spíše než stránkou katalogu.