
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Pětivrstvá podlahová linka SPC běžící rychlostí pět až šest metrů za minutu může ztratit poloviční posun výkonu na něco tak malého, jako je úlet o tloušťce 0,1 mm. Operátor to vidí na hotové paletě, ne na matrici, a v té době už extrudér vytlačil několik set metrů nestandardní desky. Stejný vzor se objevuje na řadách pásek CFRT, liniích potahování PVC a PU kůže a laminovacích linkách z kovových kompozitů. Stroj je schopen; proces prostě není dostatečně rychle opraven.
To je skutečný případ automatizace vytlačovacích strojů. Nejde o výměnu operátorů a ani o nákup nejdražšího ovladače na trhu. Jde o uzavření smyček, které rozhodují o tloušťce, adhezi a kvalitě povrchu, ao jejich uzavření dostatečně rychle, aby došlo ke korekci dříve, než dojde k plýtvání materiálem. Vše níže vyplývá z této jediné myšlenky.
Co automatizace vytlačovacích strojů vlastně pokrývá
Na kompozitní lince založené na vytlačování je automatizace spíše hromadou řídicích smyček než jednou funkcí. Linka může být dobře automatizována na jednom místě a kompletně manuální dva metry po proudu, což je důvod, proč dvě továrny provozující podobná zařízení končí s velmi rozdílnými výnosy. Smyčky, na kterých záleží nejvíce, jsou:
- Dávkování a dávkování taveniny: gravimetrické nebo objemové plnění pryskyřice, plniva a přísady, držené v úzkém pásu, takže šnek nikdy nemusí kompenzovat vyhladovělé hrdlo.
- Rychlost šneku a tlak taveniny: tlak na vstupu matrice je číslo, které odhaluje, co se děje uvnitř hlavně, a mělo by řídit rychlost šneku, nikoli naopak.
- Teplota sudu a formy: zónová regulace s dostatečným rozlišením pro udržení stabilní viskozity taveniny po dlouhou dobu, včetně spouštění a změn materiálu.
- Ovládání měřidla: měřidlo tloušťky nebo plošné hmotnosti, které se vrací zpět k seřízení břitu matrice, mezeře mezi válci nebo rychlosti linky, takže korekce je automatická, nikoli iniciovaná operátorem.
- Synchronizace rychlosti a napětí: odtahování, laminovací válce, embosovací válce a navíječe sledují jednu hlavní referenci, takže pás není ani natažený, ani uvolněný.
- Navíjení, ořez a kontrola hran: navíjení s konstantním napětím a automatické ořezávání hran, které udržují hotovou roli v prodeji.
Tyto smyčky jsou umístěny ve čtyřech praktických úrovních. Ruční ovládání závisí na operátorovi, který odečítá měřidla a otáčí ručními koly. Řízení receptur s otevřenou smyčkou ukládá nastavení pro každý produkt, ale nereaguje na drift. Regulace v uzavřené smyčce s manometrem nebo tlakovým senzorem se koriguje sama. Úplný dohled na lince přidává protokolování dat, alarmy a sledovatelnost, což je obvykle první věc, kterou zákaznický audit požaduje.
Kde se automatizace vrátí jako první
Rozpočty na automatizaci jsou omezené, takže na pořadí výdajů záleží více než na celkovém počtu. Ve většině závodů na výrobu kompozitních materiálů se kontrola měřidla a kontrola napětí splácejí rychleji než cokoli jiného, protože útočí na šrot a snížení kvality, které jsou každý den viditelné v rozvaze. Doba přechodu a spotřeba energie jsou obvykle na druhém místě.
| Řídicí smyčka | Ruční provoz | Provoz v uzavřené smyčce | Hlavní finanční efekt |
|---|---|---|---|
| Tloušťka a plošná hmotnost | Korekce po zjištění driftu | Plynulá korekce ze signálu měřidla | Méně šrotu, méně downgrade, více prodejných metrů |
| Tlak taveniny a rychlost šneku | Úpravy stíhající kolísání tlaku | Tlak držený jako řízená proměnná | Stabilní rozměry, méně zmetků při spouštění |
| Napětí na webu | Viditelné prověšení nebo natažení při vyšších rychlostech | Napětí držené tanečníkem nebo zpětnou vazbou | Méně vrásek, lepší přilnavost, méně prasklin |
| Teplotní zónování | Údaje se mění se změnou okolních podmínek | PID regulace v každé zóně | Konzistentní povrchová úprava napříč směnami |
| Změna receptury | Ručně nastavené hodnoty, několik zkušebních měřičů | Uložené parametry se vyvolávají v jednom kroku | Kratší prostoje mezi jednotlivými druhy produktů |
Jednoduchým způsobem, jak odhadnout náklady, je měřit míru zmetkovitosti a míru degradace po dobu jednoho měsíce a poté odhadnout, kolik z nich je způsobeno změnami tloušťky, napětí nebo teploty. Automatizace, která odstraní polovinu této odchylky, se obvykle vrátí během dvou let na lince se dvěma nebo třemi směnami.
Přizpůsobení úrovně automatizace vámi vyrobenému produktu
Různé produkty vytlačování a laminace dávají přednost různým smyčkám. Ovládací balíček, který je ideální pro jeden materiál, může být předimenzovaný nebo jednoduše zaměřený na špatnou proměnnou pro jiný.
CFRT a termoplastické kompozitní linky
Na kontinuálních termoplastických linkách vyztužených vlákny na bázi PET nebo PP musí extrudér plastifikovat polymer a impregnovat pramen vláken v jediném průchodu. Stabilita tlaku taveniny a teplota impregnace rozhodují o tom, zda je páska zcela namočená, zatímco napětí rovingu rozhoduje o tom, zda vlákno zůstane tam, kde bylo umístěno. Automatizace je zde většinou o udržování tří proměnných na stejné úrovni ve stejnou dobu, kdy se zvyšuje rychlost linky, ao jejich zaznamenávání, aby se zákazníkovi zobrazilo okno procesu za dodanou rolí.
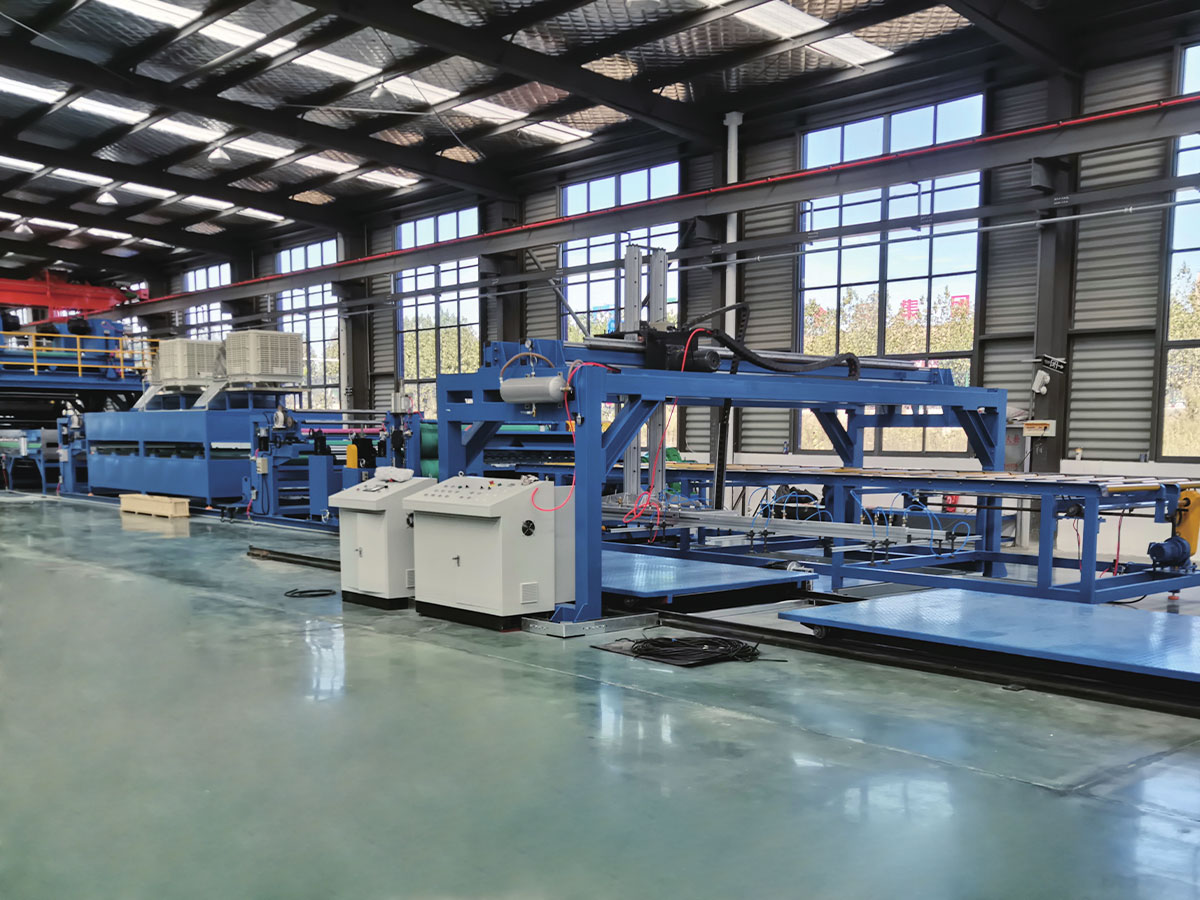
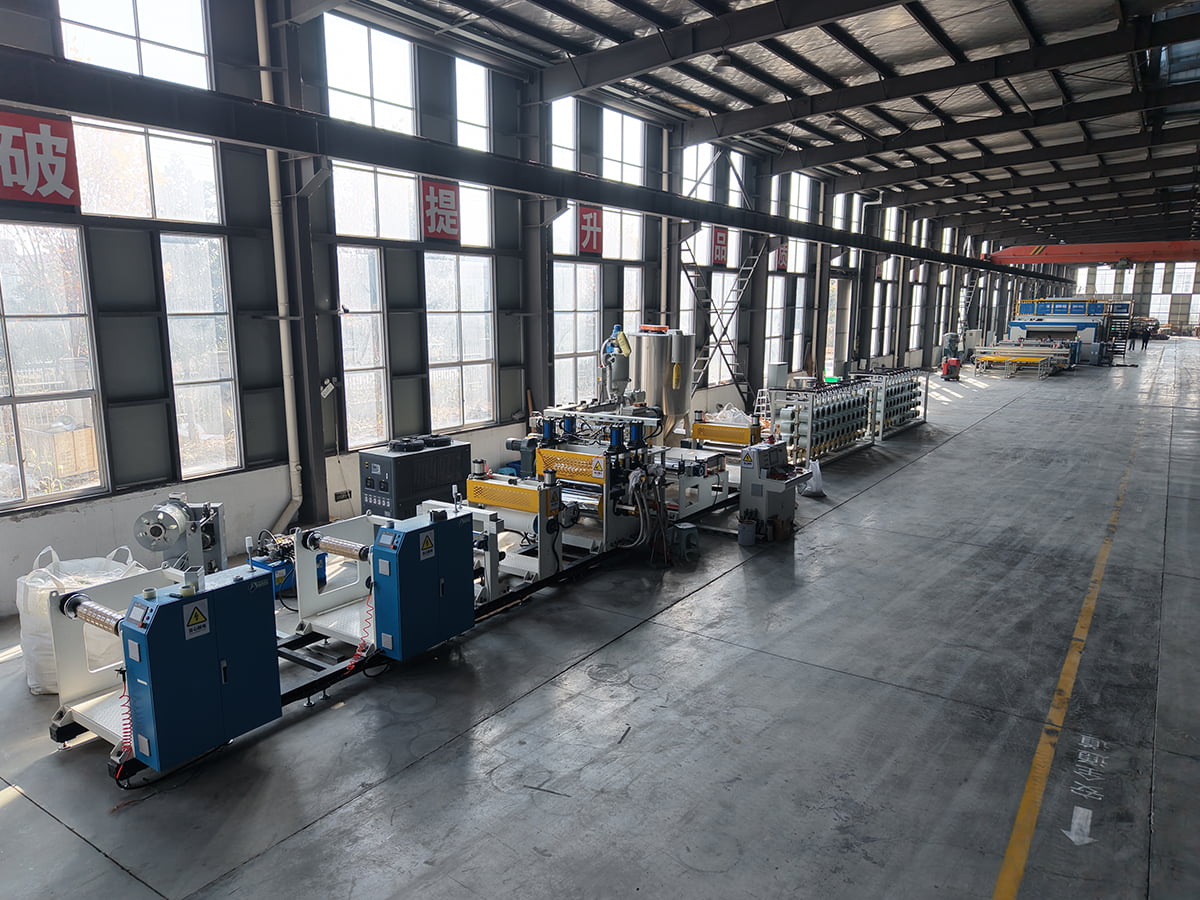 Linka na výrobu kompozitních materiálů PET/PP CFRT Prohlédněte si tuto OEM výrobní linku PET/PP CFRT pro kontinuální termoplast vyztužený vlákny, kde stabilní tlak taveniny, teplota impregnace a napětí rovingu podporují konzistentní výstup pásky. Zobrazit produkt →
SPC podlahy a PVC laminátové linky
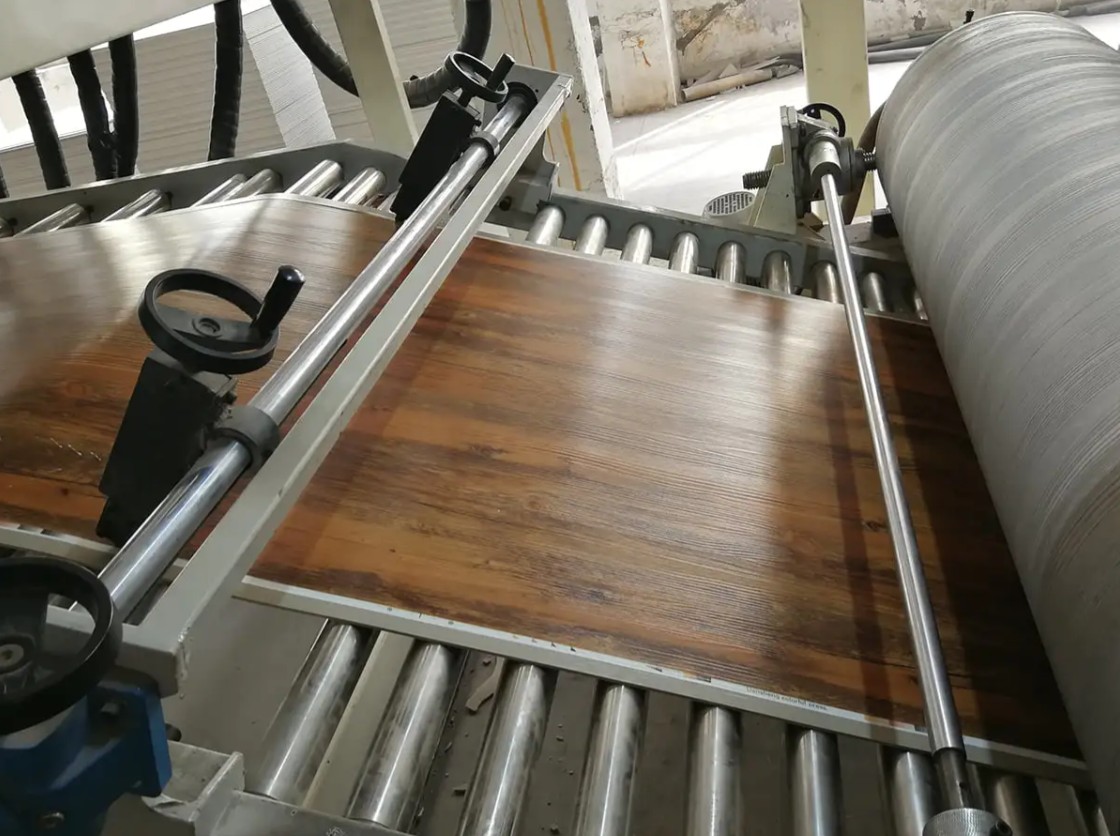
Výroba prken SPC kombinuje extrudér s kalandrem a laminovací sekcí. Regulace tloušťky začíná u matrice, ale končí u mezery mezi válci a obě musí být vyladěny dohromady. Kolísání hustoty, hloubka reliéfu a teplota laminace jsou obvyklými zdroji stížností kupujících podlah, takže užitečná automatizace je typ, který udržuje mezeru mezi rolemi a teplotu laminátoru pod kontrolou v uzavřené smyčce místo na ručním kole. Kupující, kteří plánují novou linku, si mohou v tomto přehledu výrobní linky PVC laminátových panelů prohlédnout základní procesní sekvenci, než se dohodnou na rozsahu kontroly.
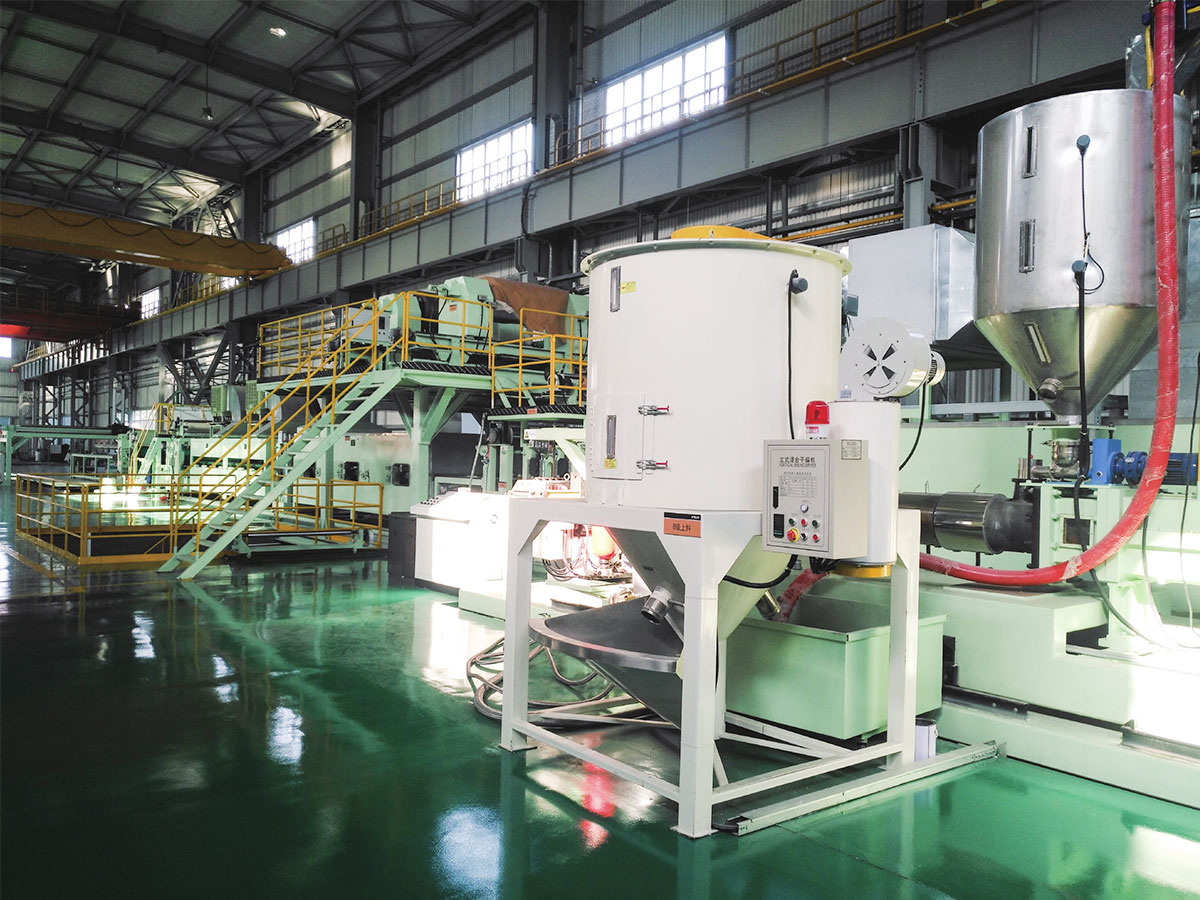
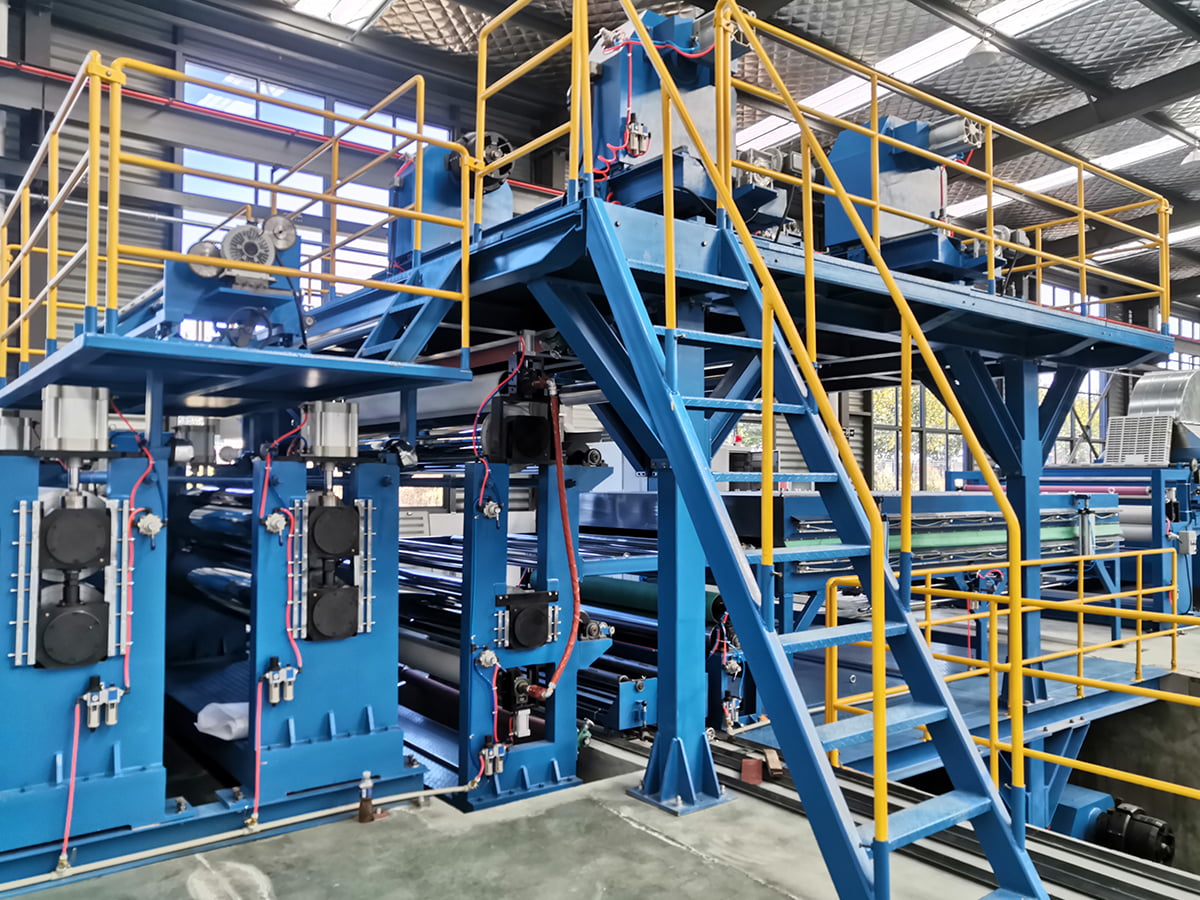
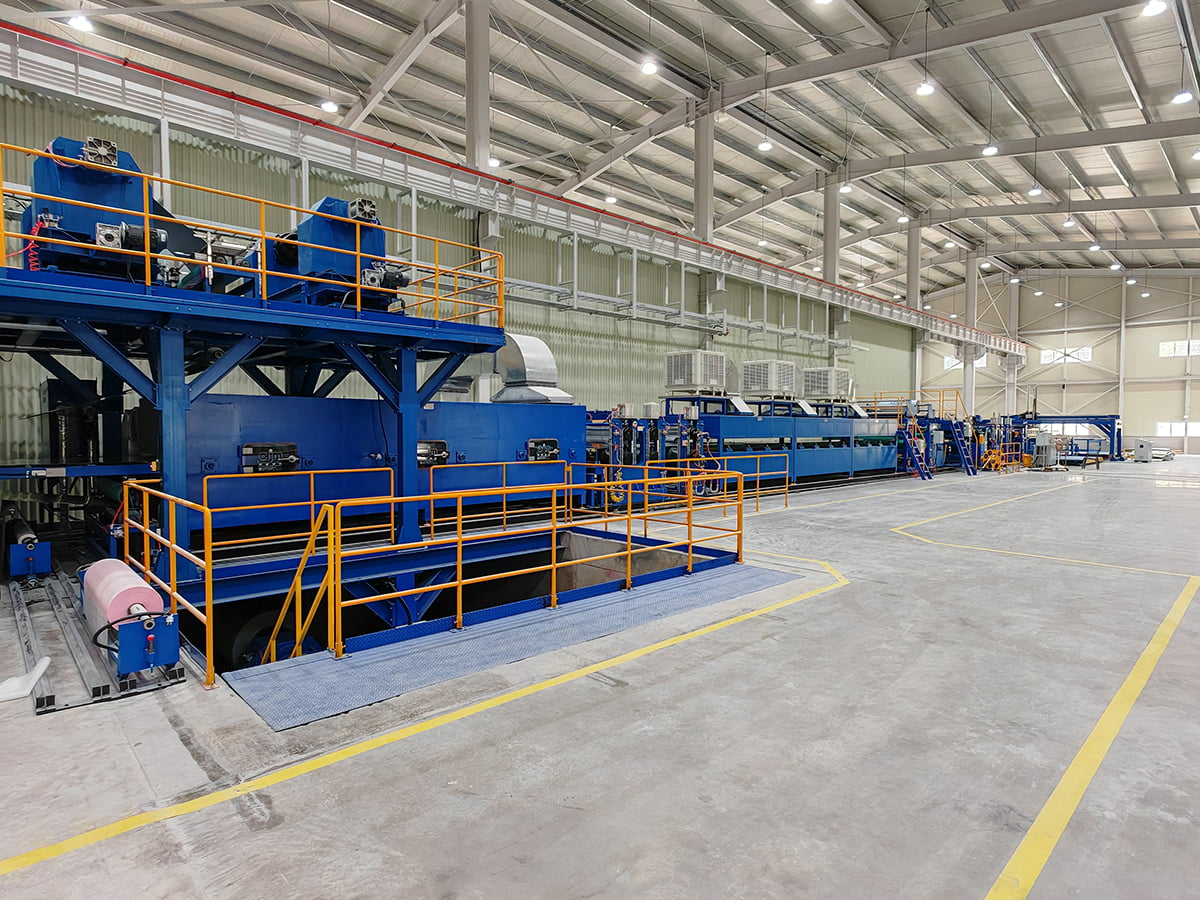
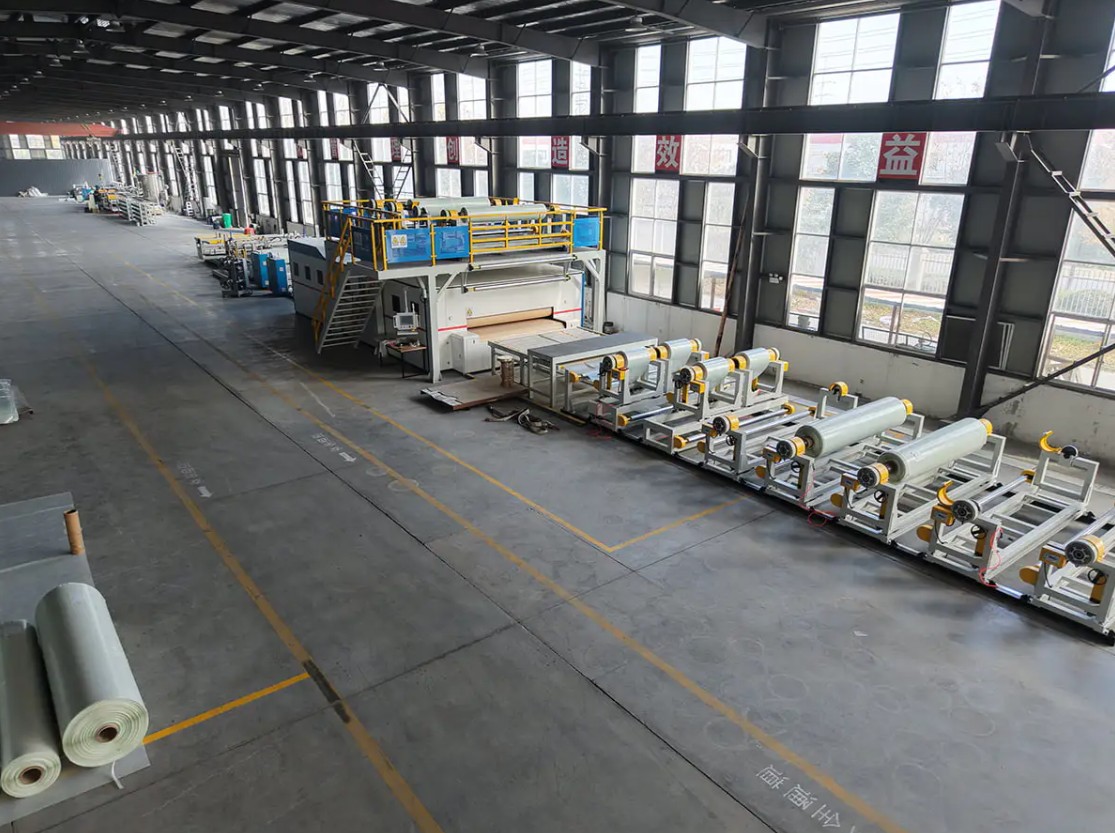
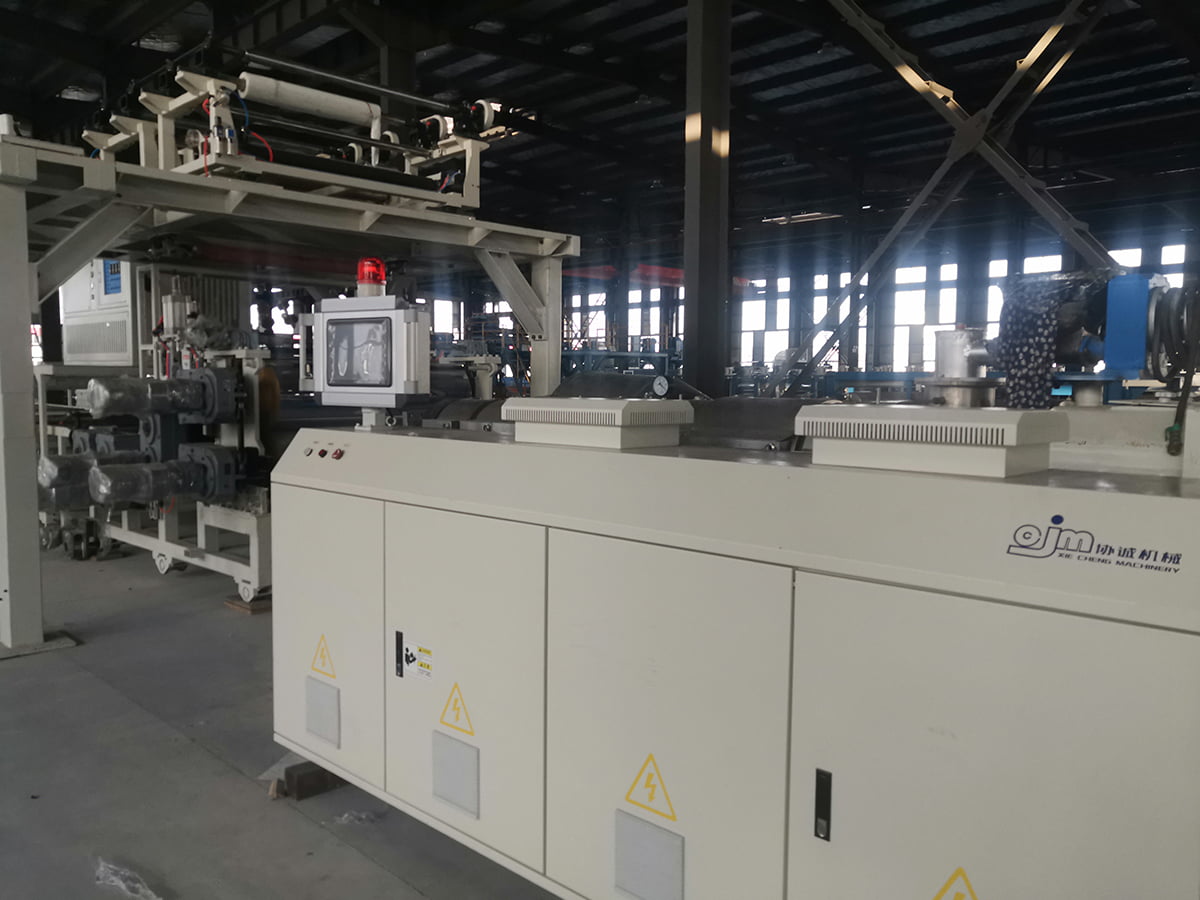 Výrobní linka podlah OEM PVC/WPC/SPC Prohlédněte si tuto řadu podlah OEM SPC pro integrované vytlačování, kalandrování, laminování a embosování s přesností tloušťky základny ±0,1 mm a řízením PLC/HMI. Zobrazit produkt →
Potahové linky z PVC a PU kůže
Lakovací a embosovací linky žijí nebo umírají na hmotnosti povlaku a teplotě válce. Potahovací hlava, která se mění o několik gramů na metr čtvereční, vytváří viditelné rozdíly v odstínech po embosování a uvolnění napětí papíru, které se pohybuje, způsobuje chybu soutisku. Hmotnost povlaku v uzavřené smyčce, teplota embosovacího válce a vícezónová kontrola napětí jsou tři položky, na kterých stojí za to trvat.
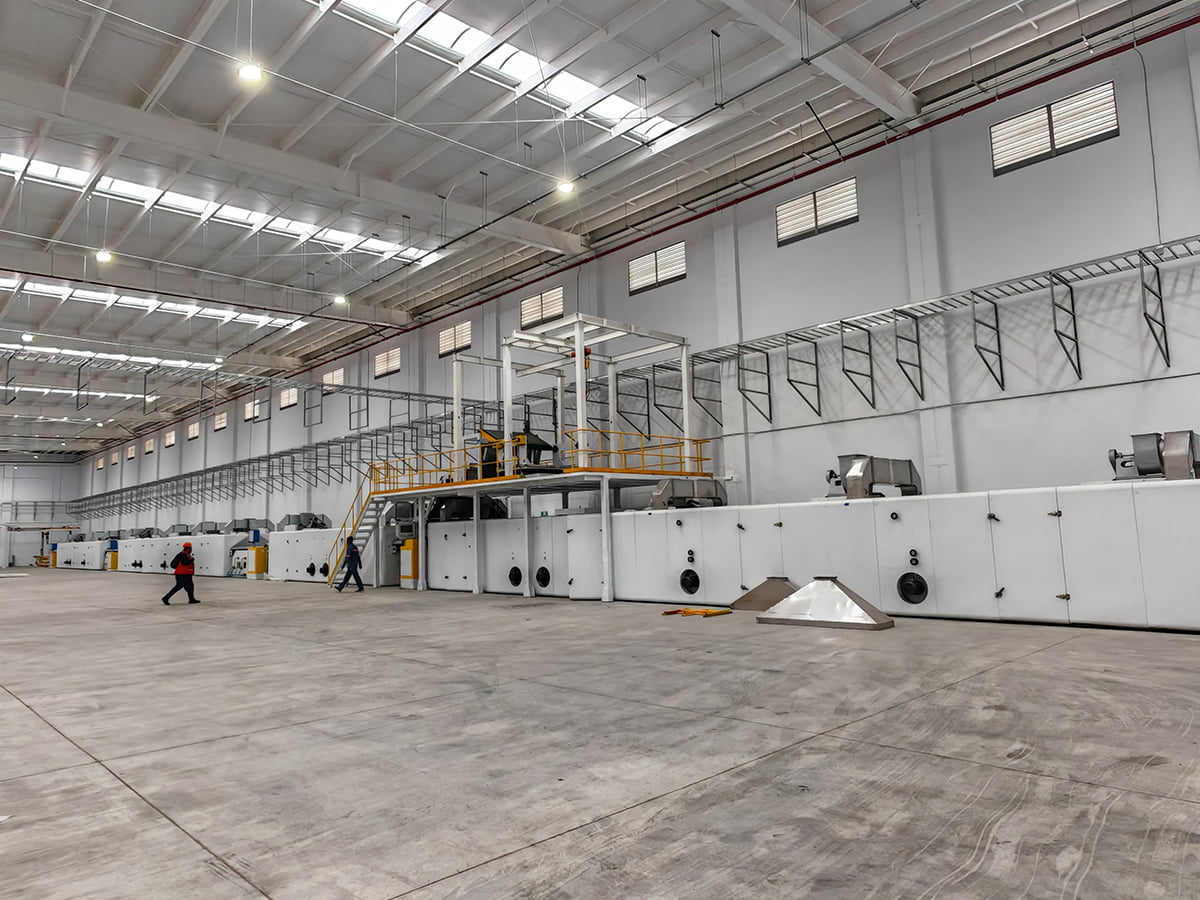 OEM linka na embosování a potahování z PVC/PU kůže Prohlédněte si tuto OEM PVC/PU koženou potahovou a embosovací linku; hmotnost povlaku, teplota embosovacího válce a vícezónová regulace napětí jsou klíčem pro konzistentní výstup. Zobrazit produkt →
Kovový kompozitní panel a linky na potahování cívek
Tyto linky spíše laminují než vytlačují, ale architektura řízení je stejná: teplota laminovacího válce, napětí adhezivní fólie, rychlost linky a synchronizace vzletu. Protože výstupem je často panel odolný proti požáru, na sledovatelnosti záleží stejně jako na toleranci. Zaprotokolovaný záznam teploty, rychlosti a napětí na cívku je často rozdílem mezi úspěšným a neúspěšným zákaznickým auditem.
Co napsat do kupní smlouvy
Většina sporů o automatizaci pochází ze specifikace, která jmenovala značku ovladače a nic jiného. Tyto položky je vhodné písemně definovat před zadáním objednávky:
- Řízené veličiny a senzory: které smyčky jsou uzavřeny, s jakým typem senzoru, rozsah a přesnost.
- Tolerance přijatelnosti: tloušťka, hmotnost povlaku nebo napínací páska, kterou musí lana držet během zkušební jízdy, při uvedené rychlosti a materiálu.
- Demonstrační materiál a doba trvání: kolik metrů, kolik hodin, s jakou sekvencí spouštění a přepínání.
- Správa receptur: kolik produktů lze uložit, kdo může upravovat parametry a zda se zaznamenávají změny.
- Výstup dat: formát výrobních záznamů a zda je lze exportovat pro zákaznický audit.
- Otevřenost řídicí jednotky: zda je předán program, obrazovky HMI a seznam náhradních dílů a zda je povolena integrace třetích stran.
- Vzdálený přístup a servisní podmínky, včetně doby odezvy a náhradních dílů dodávaných s linkou.
Integrační chyby, které stojí měsíce
- Automatizace extrudéru, ale ponechání ručního odtahu, takže uzavřená smyčka bojuje s nekontrolovanou sekcí po proudu.
- Dimenzování měřidla pro počáteční rozsah namísto provozního rozsahu, což omezuje rozlišení přesně tehdy, když je potřeba.
- Ignorování mechanického stavu: opotřebený šroub nebo prověšený hnací řetěz nelze opravit pomocí lepšího softwaru.
- Výběr ovladače, který tým místní údržby nemůže obsluhovat, nebo přijetí uzamčeného programu bez dokumentace.
- Uvedení do provozu pouze u jedné třídy produktu a poté zjištění, že další třída potřebuje kontrolní rozsah, který senzory nemohou pokrýt.
Automatizace nekončí u řídicí skříně
Bez ohledu na řídicí balíček zůstane linka produktivní pouze tehdy, pokud zůstane k dispozici mechanická stránka, náhradní díly a znalost procesu, což je místo, kde na výběru dodavatele záleží stejně jako na hardwaru. JiangSu XieCheng Intelligent Equipment staví kompozitní a nátěrové linky ze své základny v zóně hospodářského rozvoje Jinhu, Huai'an, Jiangsu. Jeho sortiment sahá od zařízení na kovové kompozitní panely A2 a B1 a linek pro potahování kovových spirál až po řady CFRT, SPC podlah a PVC/PU kůže, plus nestandardní vybavení pro procesy, které standardní stroje nemohou pokrýt. Skupina, která za ní stojí, provozuje provinční výzkumné centrum strojírenské technologie pro ohnivzdorné hliníkové kompozitní panely třídy A2 a jejich výrobní zařízení a její výrobní linka na výrobu hliníkových kompozitních panelů A2 byla uznána jako první sada hlavních zařízení na provinční úrovni. Společnost také dodává cívky s ohnivzdorným jádrem A2, hliníkové cívky s povlakem a polymerové lepicí fólie, což je důležité, když nová linka potřebuje vhodné suroviny namísto hledání metodou pokus-omyl.
Po dodání je podpora rozdělena mezi vzdálenou diagnostiku, servis na místě a dodávky náhradních dílů. Před specifikací linky se vyplatí zaslat specifikaci produktu, cílovou rychlost a požadované toleranční pásmo dodavateli zařízení a požádat o rozsah kontroly, který jim odpovídá, protože tato konverzace obvykle odhalí více než jakákoli brožura. Můžete to spustit prostřednictvím naší kontaktní stránky.