
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dvě nákupní konverzace mohou proběhnout ve stejném měsíci a zní téměř stejně. Výrobce podlah chce linku, která kilometr po kilometru promění PVC směs a minerální plnivo na jádrovou desku SPC 4 mm se stejným průřezem na konci směny jako na začátku. Tři sta kilometrů vzdálený dodavatel spotřebičů potřebuje denně čtyřicet tisíc pouzder pantů, každé s žebry, zaklapnutím a dvěma zalisovanými vložkami. Oba kupující popisují nákup jako nákup stroje na zpracování plastů, přesto potřebují zcela odlišné platformy.
Závěr je na prvním místě: vytlačování a vstřikování nejsou dvě verze stejné práce. Extruze je kontinuální. Tavenina je protlačována matricí a produkt si zachovává průřez této matrice tak dlouho, dokud linka běží. Vstřikování je cyklické. Tavenina vyplňuje uzavřenou dutinu a každý cyklus dodává pevný počet samostatných trojrozměrných částí. Dlouhé a jednotné body k vytlačování. Tvarovaný a počítaný v kusech ukazuje na vstřikování. Z tohoto jediného rozdílu vyplývají náklady na nástroje, tolerance, zmetkovitost a dovednosti obsluhy.
Jak funguje vytlačování, krok za krokem
Ve vytlačovací lince jsou granule nebo prášek přiváděny z násypky do vyhřívaného sudu, dopravovány a taveny pomocí rotujícího šneku, poté protlačovány matricí, jejíž otvor definuje profil. Horký tvar se ochladí a zkalibruje, stáhne stahovací jednotkou a nařeže na délku. Šroub se mezi díly nezastaví, protože tam nejsou žádné díly, jen metry. Výkon se měří v kilogramech za hodinu na matrici a v metrech za minutu na konci linky.
- Průřez zůstává konstantní ve směru stroje a délka je omezena pouze manipulací a balením.
- Raznice stojí zlomek vstřikovací formy a matrici lze upravit, vyleštit nebo přepracovat, když se profil mírně změní.
- Vícevrstvé struktury jsou téměř volné díky společnému vytlačování, přičemž dva nebo tři extrudéry zásobují jeden blok matrice.
- Následné zařízení, kalibrace, chlazení, odtah a řezačka, ovlivňuje výslednou rozměrovou kvalitu stejně jako samotný extrudér.
- Typické produkty: SPC jádrové desky, PVC základní fólie na kůži, kontinuální vlákny vyztužená termoplastická páska, trubky, okenní profily a izolace kabelů.
Jak funguje vstřikování, krok za krokem
Vstřikováním se roztaví podobný polymer, ale pak se vstřikuje odměřená dávka do uzavřené a upnuté formy pod vysokým tlakem. Dutina je zabalena a držena, aby se kompenzovalo smrštění, ochlazena, otevřena a vyhazovací kolíky vytlačují součást ven, než se forma opět uzavře. Každý cyklus produkuje pevný počet hotových kusů, nikoli souvislou délku, a doba cyklu je hnacím motorem jednotkových nákladů.
- Volnost geometrie je hlavní výhodou: žebra, nálitky, závity, závěsy a kovové vložky mohou být vytvořeny v jednom záběru.
- Tolerance jsou těsné a opakovatelné, často plus minus jedna desetina milimetru u kritických rozměrů.
- Forma je specifická pro část. Změna designu součásti obvykle znamená novou formu, nikoli úpravu formy.
- Většinu odpadu tvoří žlaby, vtoky a zmetky ze spouštění a přebroušení se často přimíchává zpět v kontrolovaném poměru.
- Typické produkty: pouzdra, krytky, konektory, automobilové interiérové díly a jednorázové lékařské přístroje.
Porovnání vytlačování a vstřikování
| Aspekt | Vytlačování | Vstřikování |
|---|---|---|
| Výstupní formulář | Spojitá délka s konstantním průřezem | Oddělte trojrozměrné části |
| Nástroje | Matrice plus kalibrační a následné jednotky | Přesná ocelová forma s chlazením a vyhazováním |
| Nástroje cost | Nižší a snadněji upravitelné | Vyšší a vázaný na design jedné části |
| Rytmus | Nepřetržitý, žádný cyklus | Sekundy až minuta na výstřel |
| Geometrie | Jednoduchý profil, žádné podříznutí | Složité tvary, žebra, nálitky a vložky |
| Tolerance | Nastavení pomocí kalibrace, chlazení a stability odtahu | Velmi těsný a opakovatelný díl od dílu |
| Šrot | Spouštěcí a přepínací výbava | Běžci, sprue a odmítá |
| Ekonomický objem | Dlouhé běhy jednoho profilu | Vysoký počet kusů jedné součásti |
| Sloučeniny vláken | Vlákna jsou zarovnána ve směru stroje | Délku vlákna lze zkrátit pomocí šroubu a ventilu |
Nástroje a struktura nákladů: Kam peníze skutečně jdou
Rozdělení nákladů je místo, kde je většina kupujících poprvé překvapena. Vstřikovací projekt vkládá peníze zepředu do formy, přesně opracovaného bloku, který musí přežít sílu sevření, přenést teplo přes pečlivě umístěné kanály a vysunout součást, aniž by ji označil. Tato investice se vrací ve stovkách tisíc cyklů, a proto se vstřikování potýká pod určitým ročním objemem.
Projekt vytlačování nakládá peníze jinak. Forma je poměrně skromná, ale linka tvoří řetězec strojů: extruder, měnič sít, kalibrační stůl, chladicí nádrž, odvoz, řezačka a stohování. Slabý článek nastavuje strop pro celou řadu. Pokud odtah tahá nerovnoměrně nebo je chladicí nádrž krátká, dokonale vyvážená matrice stále vytváří profil, který se pohybuje v tloušťce, a kupující platí za materiál na každém metru, spíše než jednou u nástroje.
Chování materiálu a tepelná historie
Oba procesy taví polymer, ale historie tepelného a smykového napětí se výrazně liší. Při vytlačování je materiál vystaven relativně jemnému, dobře rozloženému smyku podél šneku a krátkému pobytu na matrici. Při vstřikování tavenina prochází úzkou bránou při velmi vysokém střihu a je pak balena pod tlakem, takže molekulární orientace a vnitřní napětí skončí uzamčeny v součásti. To je důvod, proč se stejný druh polymeru může chovat v obou procesech odlišně a proč je deformace běžnou stížností u lisovaných dílů, ale vzácná u extrudovaných profilů.
U směsí vyztužených vlákny na rozdílu záleží ještě více. Extruze má tendenci zarovnávat vlákna ve směru stroje, což podporuje tuhost v tomto směru. Vstřikování vytváří složitější orientaci potahu a jádra a délka vlákna se může snižovat, když tavenina prochází šrouby, ventily a šoupátky. Pokud se hotová součást spoléhá na délku vlákna pro rázový výkon, jedná se o bod specifikace, nikoli o detail.
Výběr mezi dvěma procesy
Projděte si následující body v pořadí a odpověď je obvykle zřejmá před druhou otázkou.
- Je výrobek definován průřezem nebo tvarem? Průřez znamená vytlačování.
- Je délka pevně dána funkcí nebo manipulací? Neomezená délka silně podporuje vytlačování.
- Potřebuje součást podříznutí, boční akce, závity nebo vložky? Pak je vstřikování reálnou cestou.
- Jaký roční objem platí pro jeden design? Velmi vysoký počet kusů ospravedlňuje investici do formy, dlouhé profily ospravedlňují investici do linky.
- Jak přísná je kritická tolerance? Lisované díly snadněji drží malé rozměry, extrudované profily vyžadují dobrou kalibraci a kontrolu vytahování.
- Kolik odpadu lze přepracovat doma? Extrudovaná lišta je často přímo znovu použitelná, lisované lišty mohou vyžadovat přebroušení a vysušení.
Kde se ve výrobě panelů a kompozitů hodí kontinuální vytlačovací linky
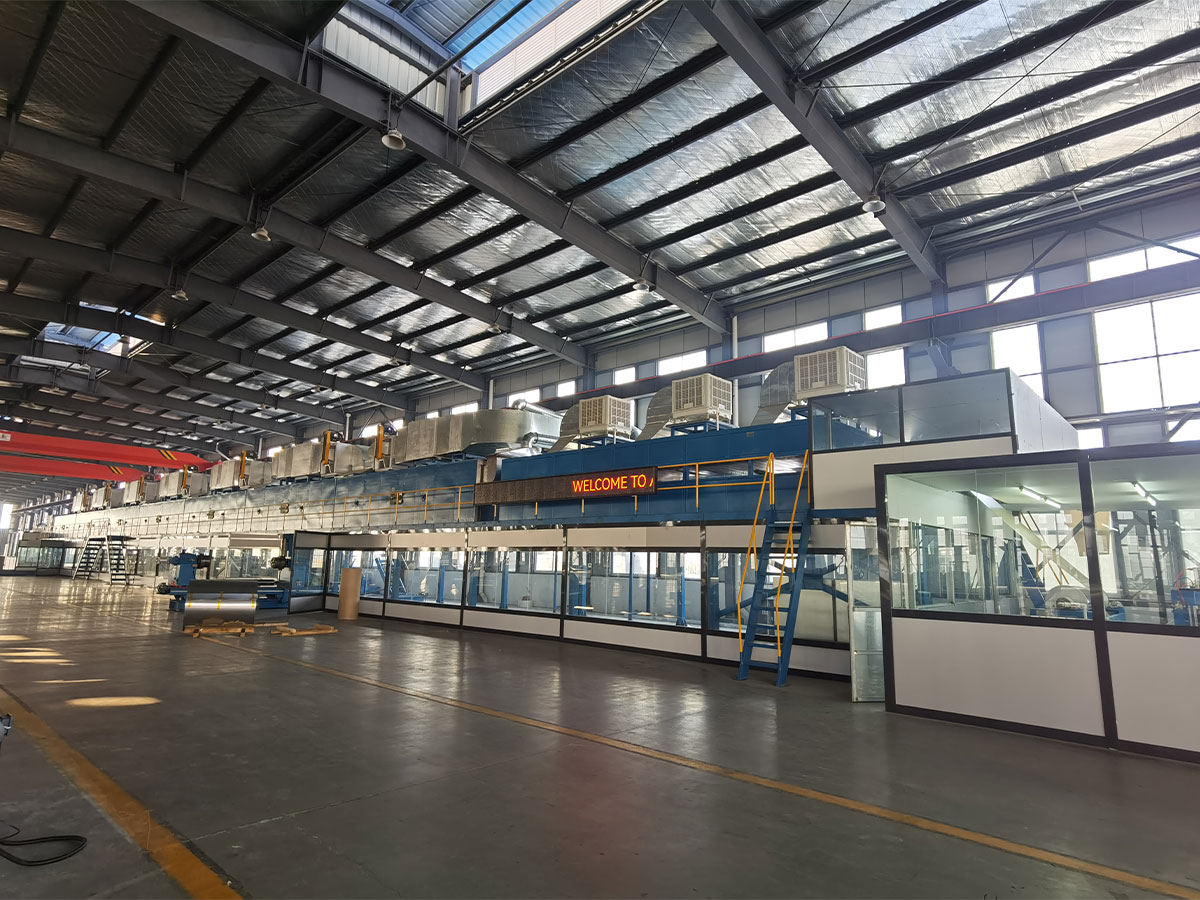
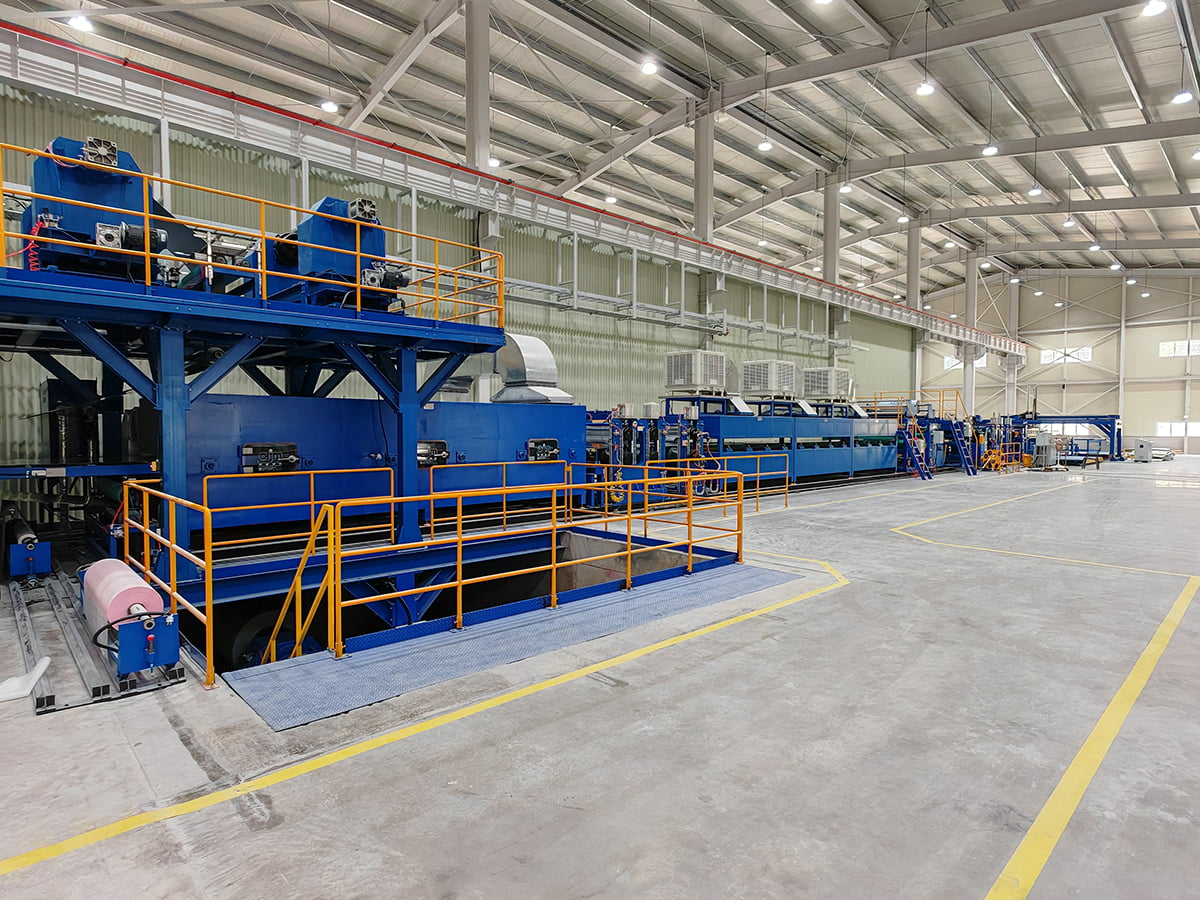
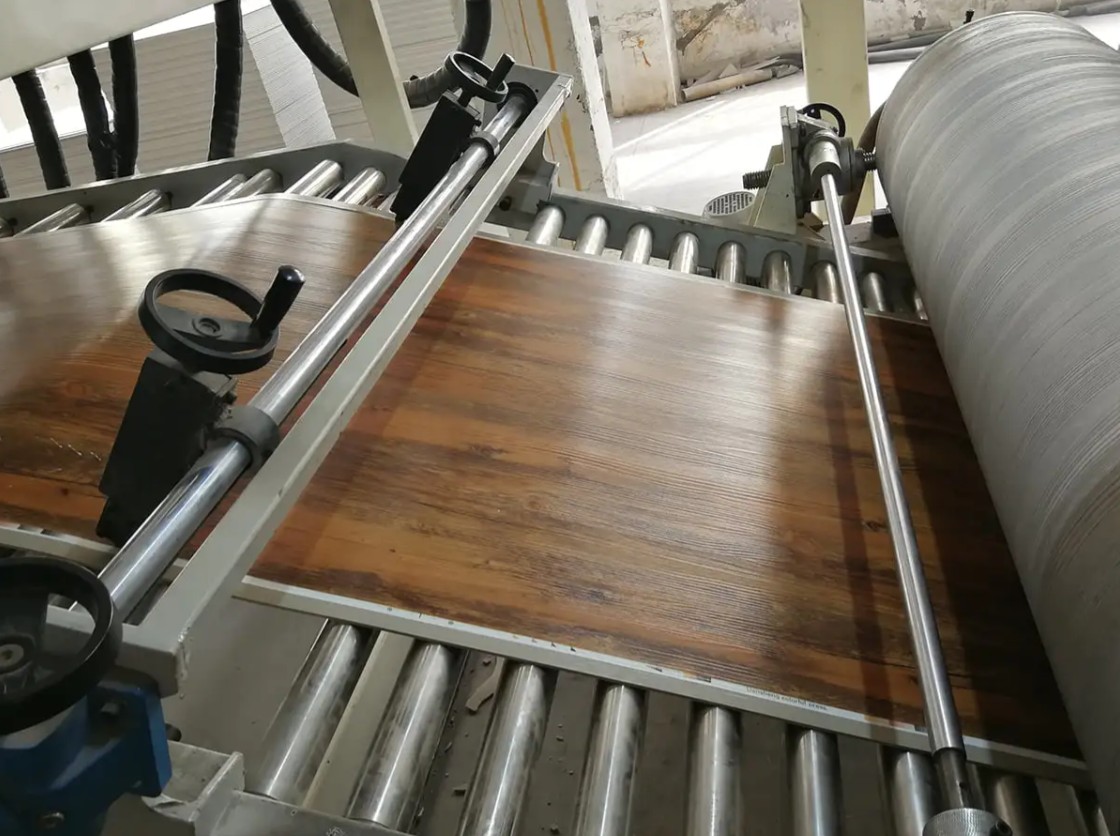
Mnoho stavebních a interiérových materiálů, které vypadají jako lisované výrobky, je ve skutečnosti vytlačováno nebo potahováno na souvislé lince. Podlaha SPC je nejjasnějším příkladem. Tuhé jádro je extrudováno, poté laminováno dekorativní fólií a nášlapnou vrstvou, takže extrudér určuje rovinnost, hustotu a konzistenci tloušťky po celé desce.
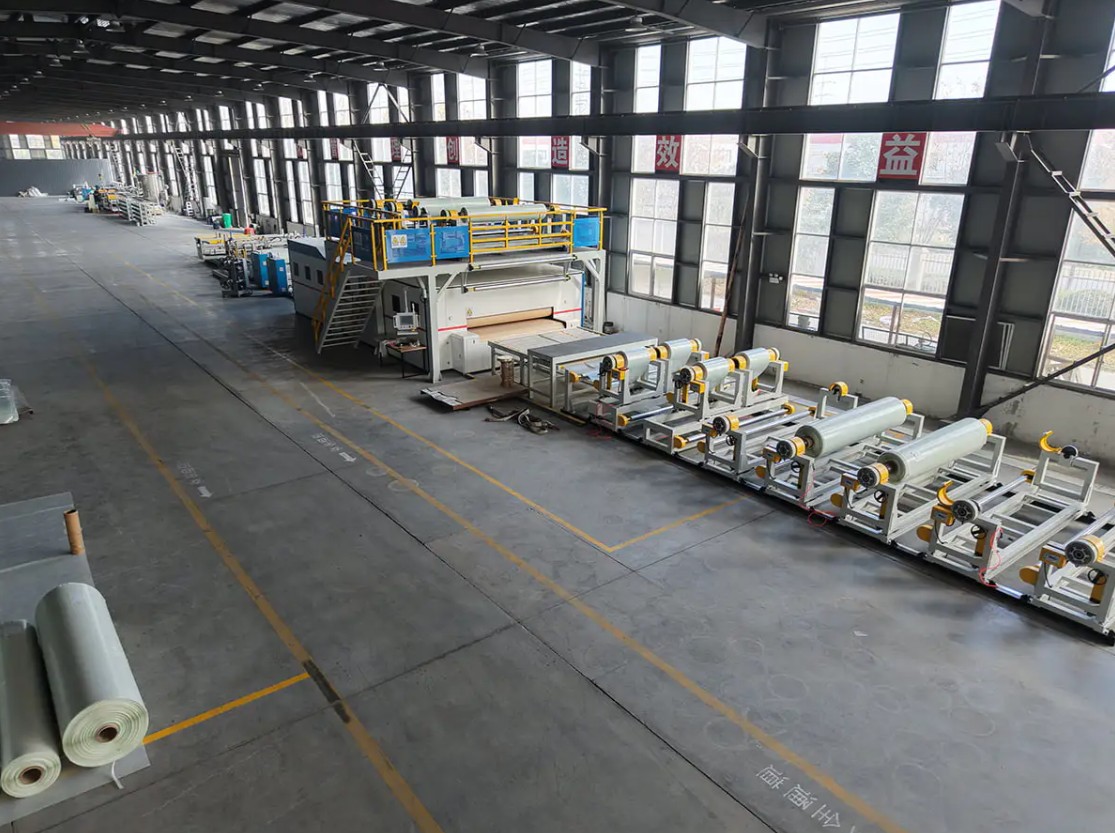
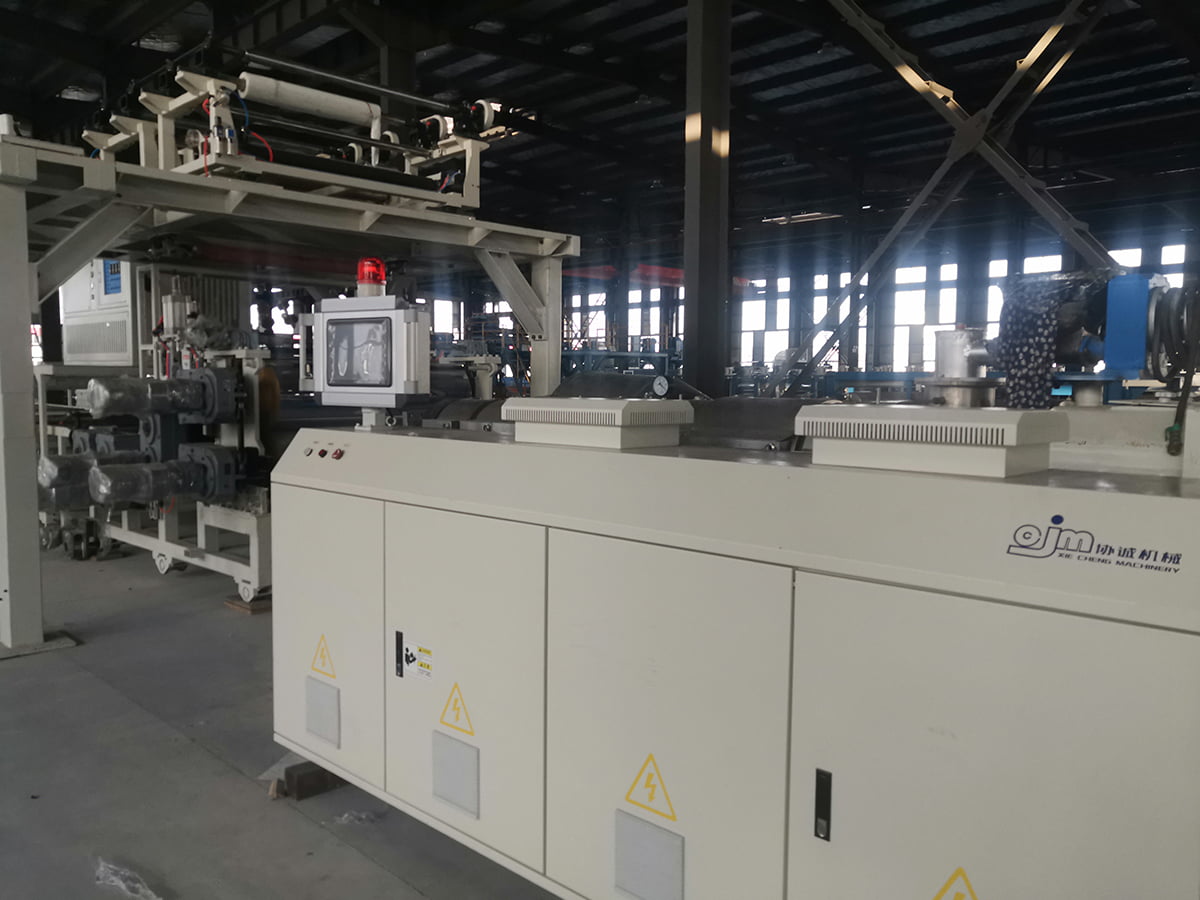 Výrobní linka PVC/WPC/SPC podlah pro kamenné plastové podlahy Podívejte se na tento řádek a zjistěte, jak se extruze, laminace fólie, UV lakování, embosování a online kontrola spojují pro automatizovaný výstup SPC podlah. Zobrazit produkt →
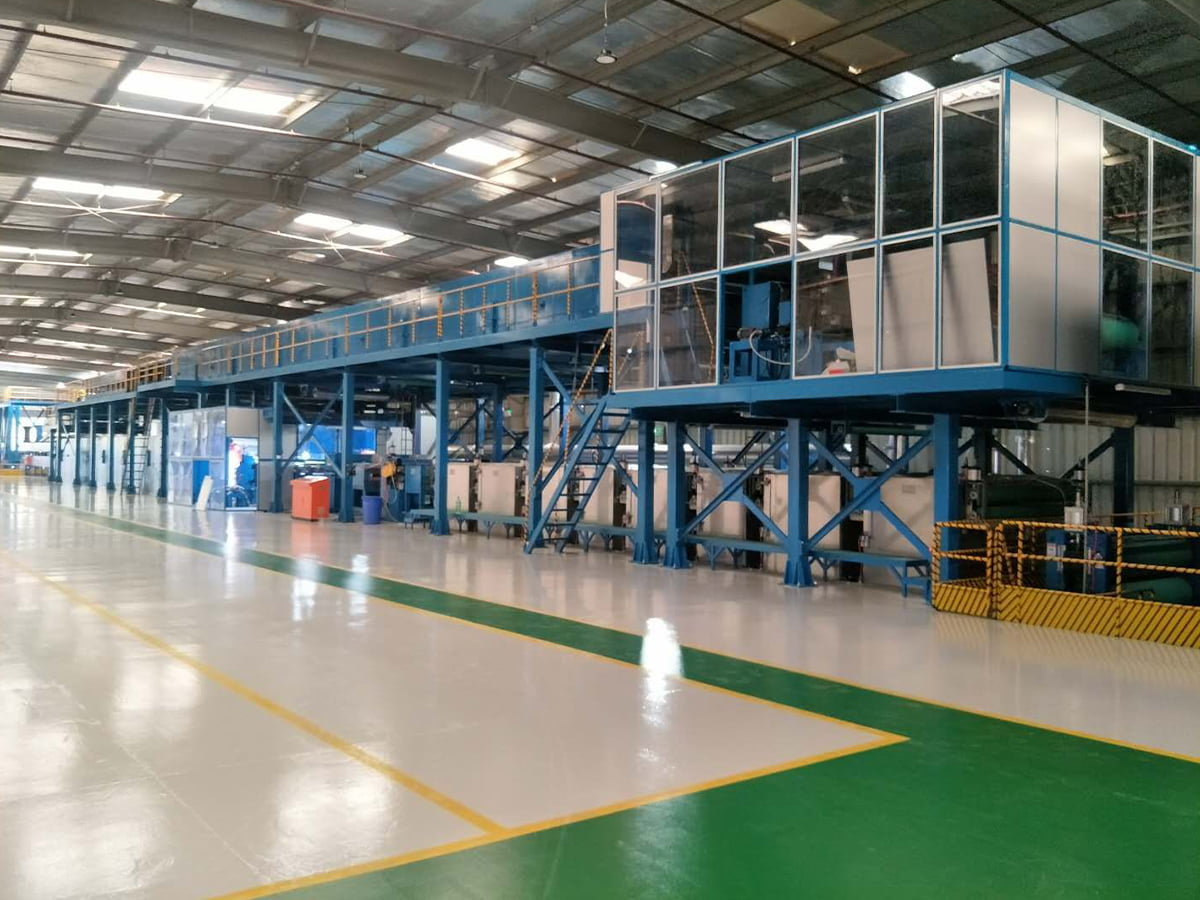
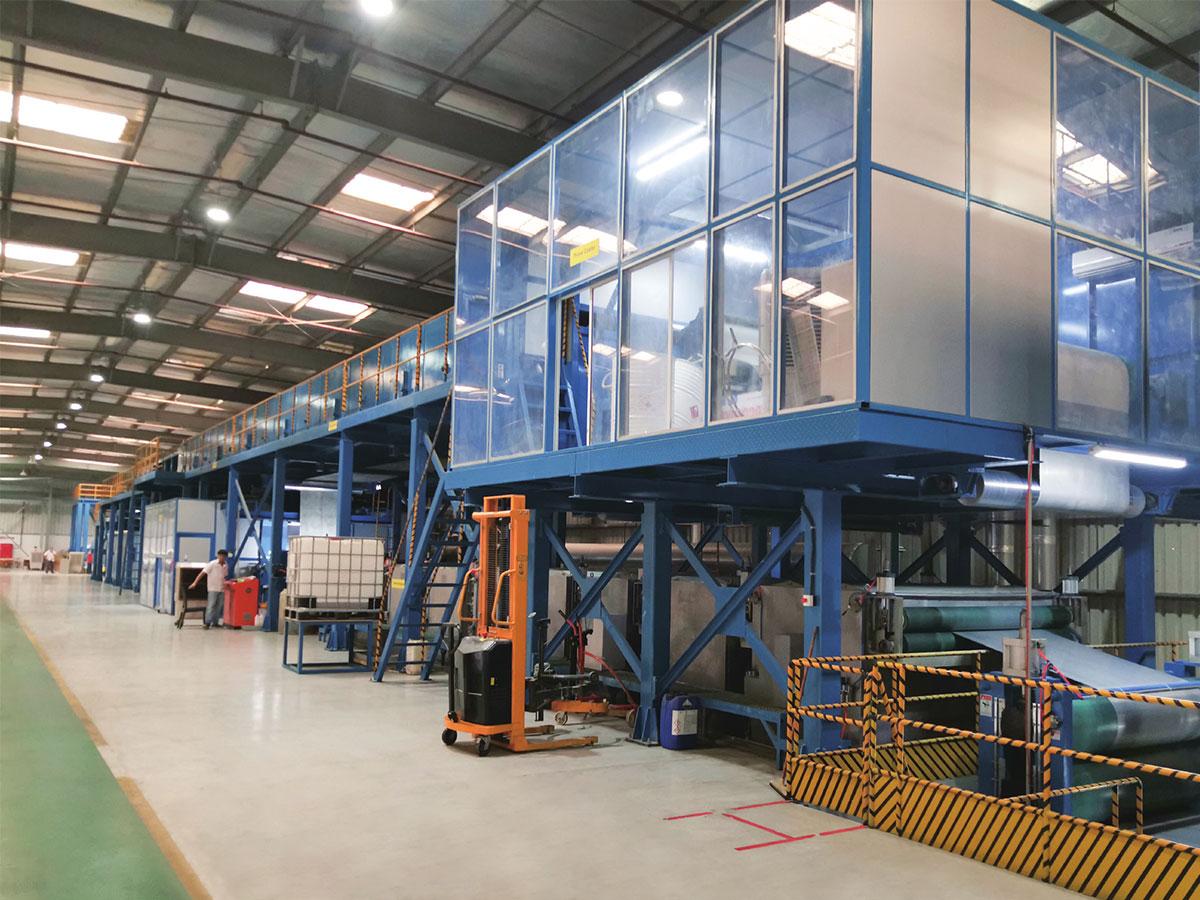
Stejná logika platí pro termoplastické kompozity vyztužené nekonečnými vlákny. Linka PET nebo PP CFRT kombinuje taveninu polymeru s výztužným vláknem nebo tkaninou v kontinuálním procesu a hotový list nebo páska je později lisována nebo tvarována za tepla do trojrozměrného tvaru. O smáčení vláken a rovnoměrnosti tloušťky rozhoduje fáze vytlačování, nikoli lisovací lis. Kupující se často před porovnáním dodavatelů ptají, co obsahuje celá řada laminátových panelů z PVC, a upřímnou odpovědí je, že extrudér je pouze jednou stanicí z několika, které si musí navzájem odpovídat.
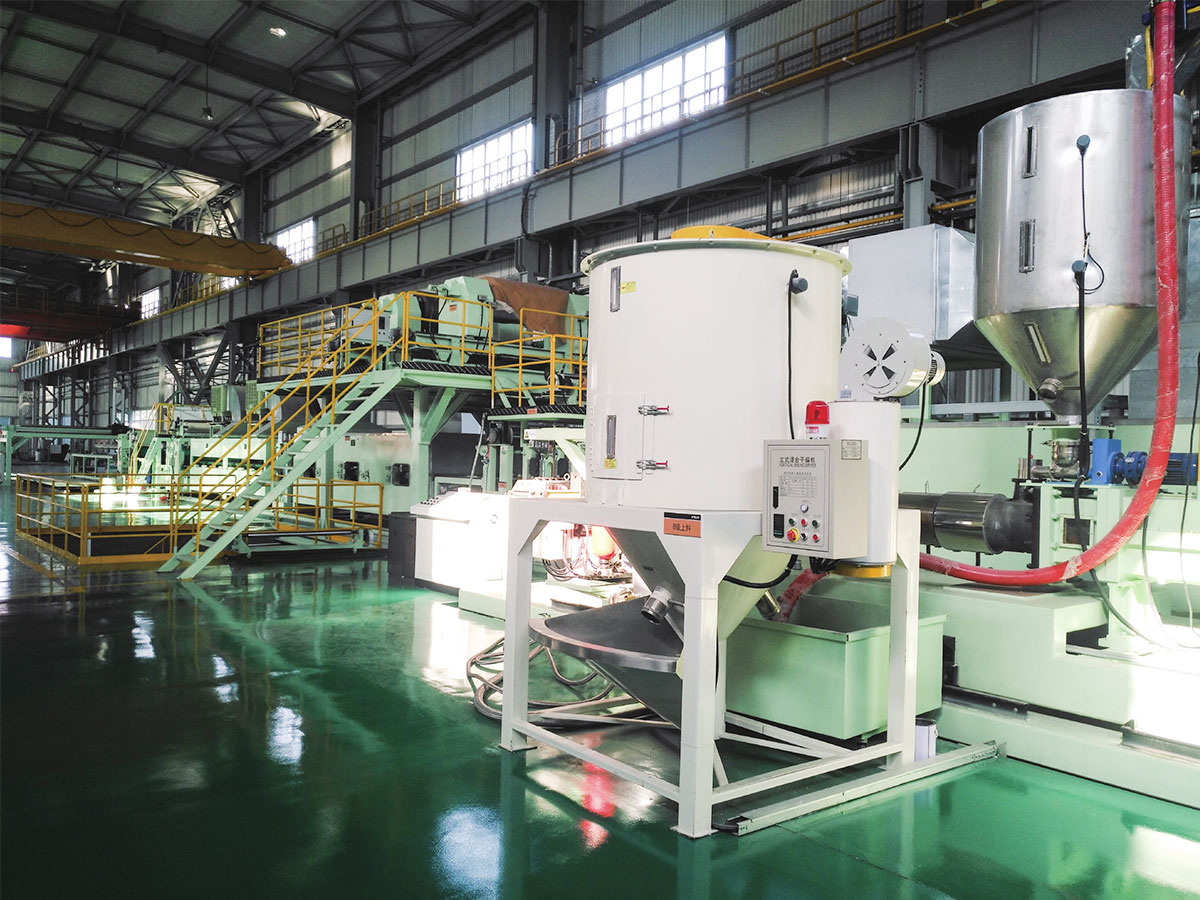 Linka na výrobu kompozitních materiálů PET/PP CFRT Prozkoumejte tuto řadu OEM CFRT pro kontinuální výrobu termoplastických kompozitů vyztužených vlákny s dostupnými možnostmi servisu a cenové nabídky. Zobrazit produkt →
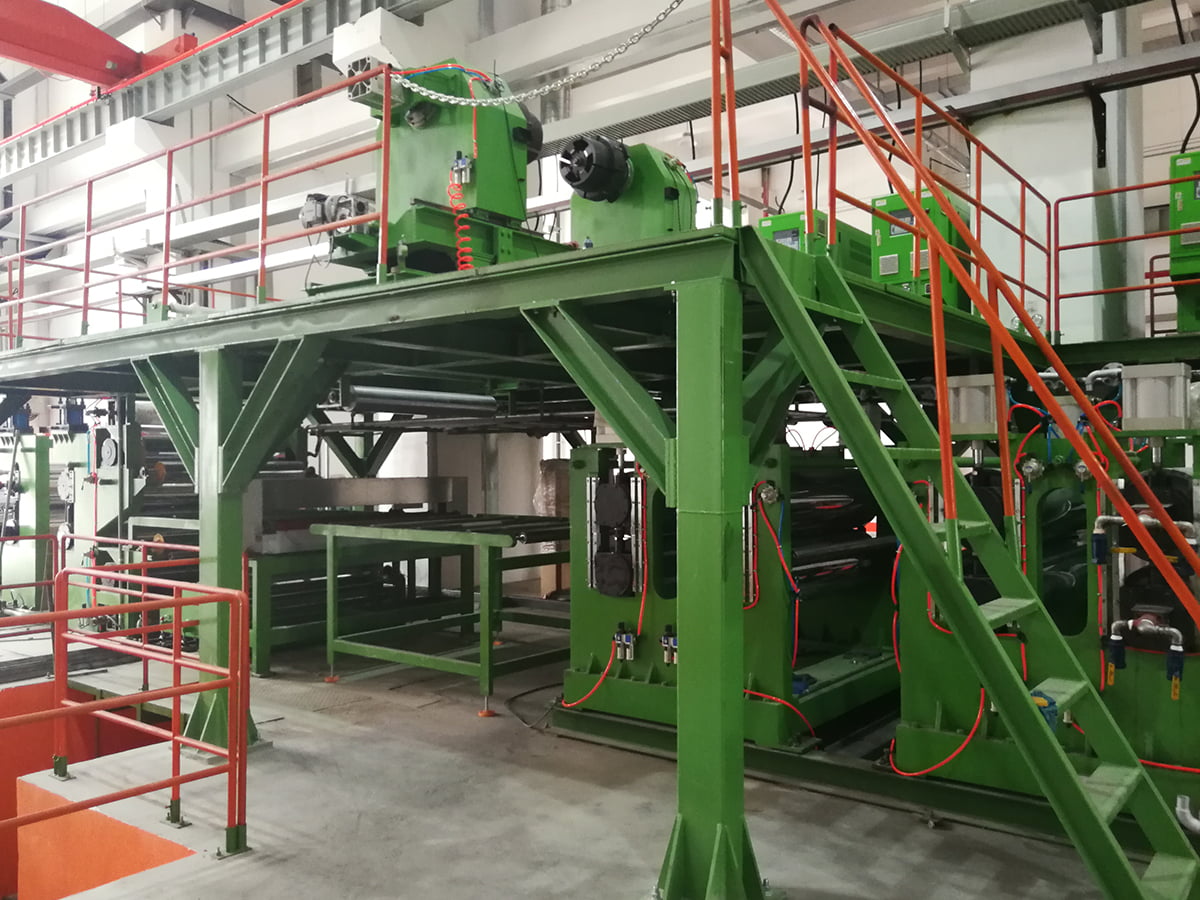
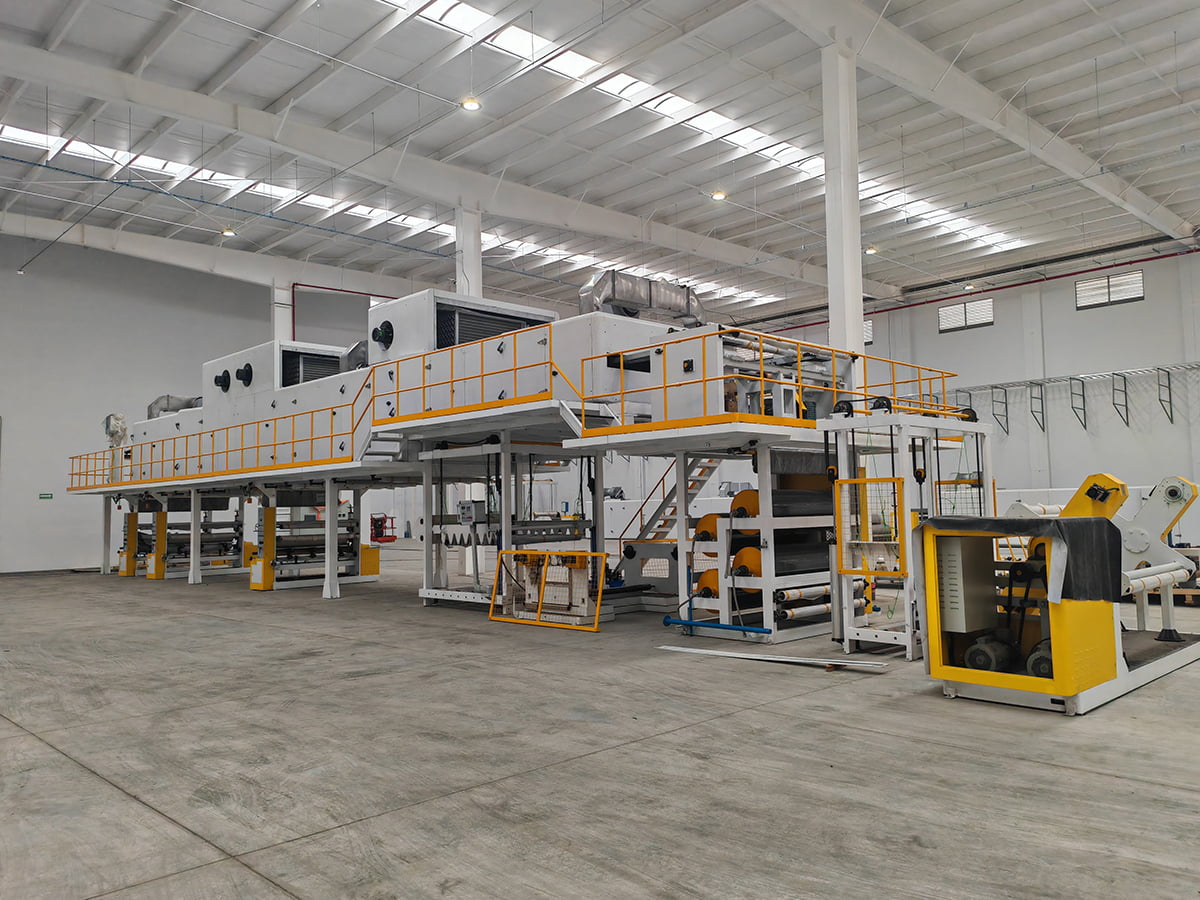
PVC a PU kůže následuje třetí vzor, kde se základní vrstva vyrábí kontinuálně a poté se potahuje, razí a chladí v lince. Struktura povrchu pochází z embosovacího válce, nikoli z dutiny, což je přesně důvod, proč se proces škáluje na dlouhé série bez formy specifické pro díl.
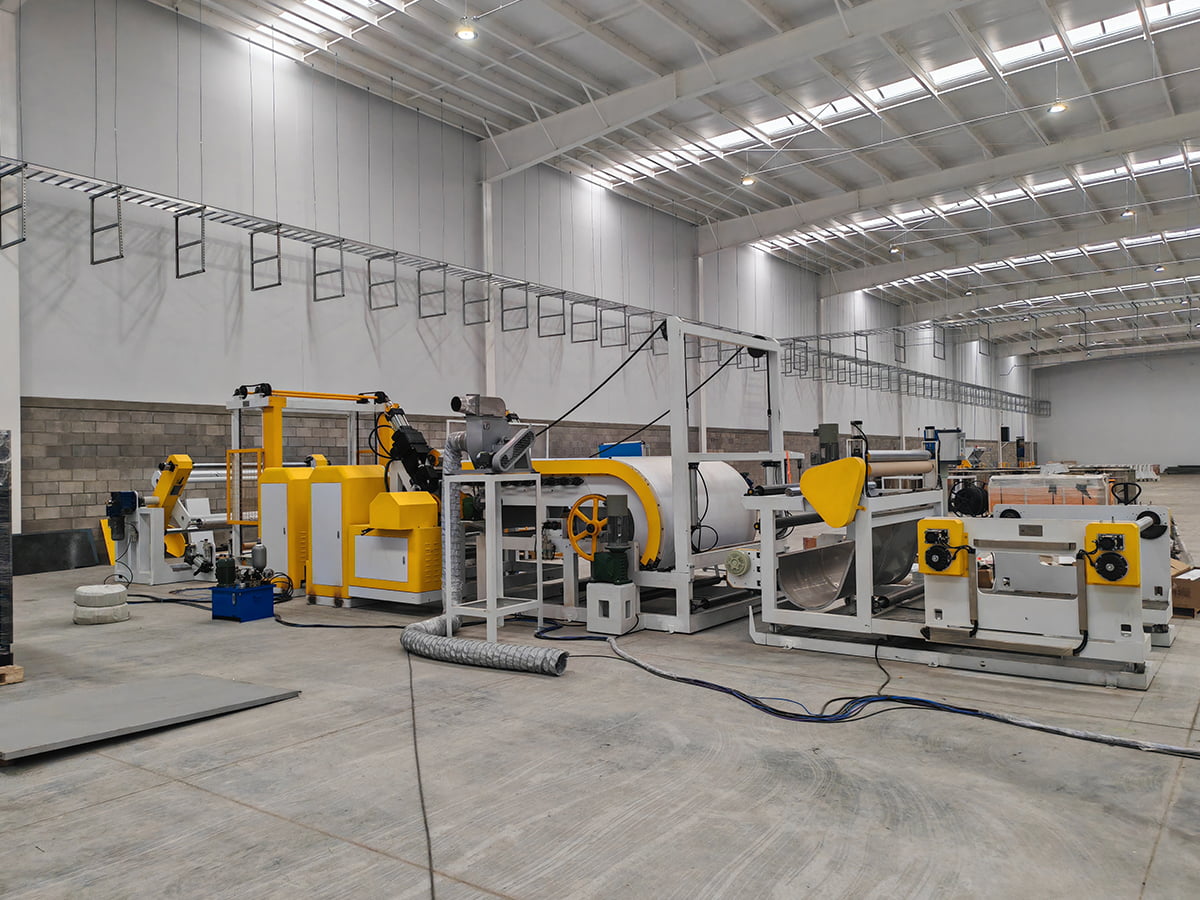 Kompozit PVC/PU kůže, embosovací a potahovací linka Prohlédněte si tuto řadu pro nepřetržitou výrobu PVC/PU kůže, inline lakování, embosování a chlazení s přizpůsobitelnými možnostmi služeb OEM. Zobrazit produkt →
Co zkontrolovat před nákupem linky na bázi vytlačování
- Průměr šroubu a poměr délky k průměru, přizpůsobené obsahu polymeru a plniva, které skutečně hodláte použít.
- Výkon v závislosti na rychlosti linky, takže délka odtahu a chlazení nejsou překážkou.
- Tolerance tloušťky a šířky zapsaná do smlouvy s metodou měření, nikoli pouze příslib.
- Chladicí kapacita a návrh kalibrace pro nejtěžší profil ve vašem produktovém plánu.
- Následné zařízení zahrnuté ve stejném rozsahu, protože rozdělení odpovědnosti mezi dodavatele komplikuje uvedení do provozu.
- Servisní model: vzdálená podpora, instalace na místě, dostupnost náhradních dílů a školení obsluhy.
Pokud váš produktový plán leží někde mezi profilem a tvarovým dílem, praktickou cestou je často vytlačování nebo laminování polotovaru plechu a jeho následné tvarování. Pochopení celého procesního řetězce před podpisem zabrání nákupu kapacity, kterou nemůžete využít. Můžete zkontrolovat co zahrnuje výrobní linka PVC laminátových panelů pro zpracovaný příklad toho, jak stanice do sebe zapadají.
Krátká verze
Extruze vytváří kontinuální produkty s konstantním průřezem a vydělává peníze na dlouhých sériích, nízkých nákladech na nástroje a jednoduché geometrii. Vstřikování vyrábí diskrétní trojrozměrné díly a vydělává peníze na opakovatelnosti, složitých funkcích a vysokém počtu kusů. Ani jedno není pokročilejší než druhé. Jsou jednoduše vytvořeny pro různé otázky a nejrychlejším způsobem, jak snížit riziko, je popsat váš produkt, roční objem a kritickou toleranci technikovi zařízení, než porovnáte ceny. Jestli chceš ten rozhovor, pošlete týmu specifikaci produktu a cílovou kapacitu a potvrďte, která platforma vyhovuje vašemu případu.