
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dvě kompozitní linky PET/PP CFRT mohou mít stejnou cenu, stejnou pracovní šířku a stejný příslib až 1 200 kg/h, a přesto se v dílně chovají velmi odlišně. Rozdíl obvykle spočívá ve vytlačovacím systému: průměr šneku a poměr délky k průměru, zda čerpadlo taveniny stabilizuje tlak, jak jsou nastaveny břity matrice a jak sestava rolí odvádí teplo. Každý stupeň po proudu, od smáčení vlákna až po navíjení napětí, může pouze zachovat kvalitu, kterou extrudér dodává.
Praktické pravidlo je tedy jednoduché: nejprve definujte vytlačovací systém a upravte velikost zbytku čáry kolem něj. Potahovací, laminovací nebo embosovací stupeň ohodnocený rychleji, než jej dokáže naplnit extrudér, je kapacita, za kterou platíte a kterou nikdy nevyužijete. Extrudér dimenzovaný pro výstup, ale ne pro materiál, který skutečně provozujete, vám poskytne posun měřidla, gelové skvrny a předčasné opotřebení šroubu po dobu životnosti stroje. Tento článek popisuje, co zahrnuje vytlačovací systém na kompozitní lince, jak jej sladit s PET, PP, PVC a plněnými směsmi, které tolerance mají komerční váhu a co testovat před konečnou platbou.
Co se počítá jako vytlačovací systém na kompozitní lince
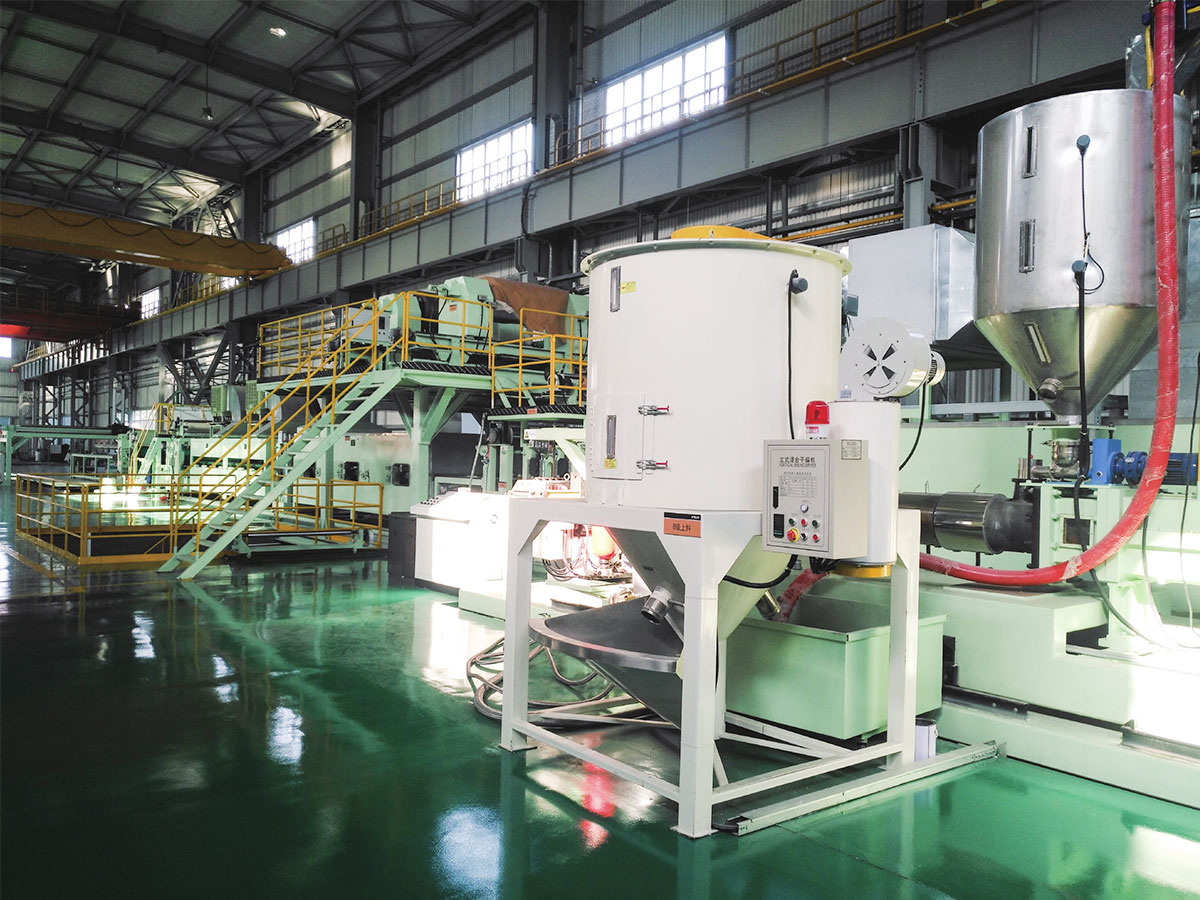
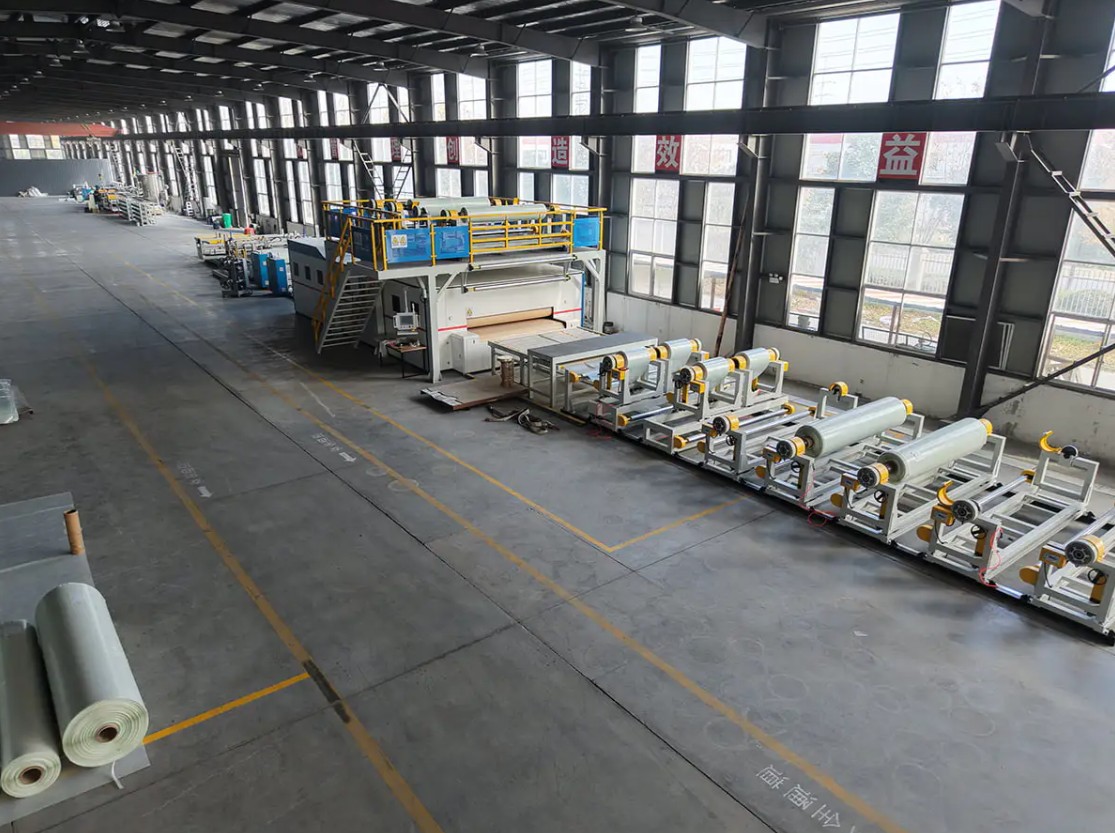
Na kompozitní výrobní lince není vytlačovací systém jeden stroj, ale řetězec jednotek, které musí držet stejnou nastavenou hodnotu pohromadě: manipulace s materiálem a sušení, šnek a válec, čerpadlo taveniny nebo regulační smyčka tlaku, matrice, stoh válců nebo chladicí sekce a odtah, který nastavuje rychlost linky. Tloušťka se vytvoří na matrici, zmrazí se ve fázi chlazení a poté se laminuje, razí nebo potahuje.
Clo se mění s produktem. Linka CFRT vytlačuje tenkou horkou taveninu, která musí smáčet souvislá vlákna, zatímco linka na podlahy vytlačuje silně vyplněný list, který se později kalandruje na konečnou tloušťku. Níže uvedená tabulka ukazuje, jak se stejná kategorie hardwaru mění v prioritě od produktu k produktu.
| Typ čáry | Povinnost vytlačování | Typický polymer | Nejprve ověřte |
|---|---|---|---|
| PET/PP CFRT kompozitní linka | Impregnace nekonečného vlákna taveninou, poté tvarování archu a laminace | PET, PP, někdy PA | Rovnoměrnost teploty taveniny po celé šířce matrice a smáčení vlákna při cílové rychlosti linky |
| Linka na výrobu podlah SPC | Extruze, kalandrování a laminace plněné PVC fólie na nášlapnou vrstvu | PVC s výplní z uhličitanu vápenatého | Odolnost proti opotřebení šroubu a válce, výstup na šířku matrice, kontrola měřidla po kalandrování |
| Linka pro embosování a potahování z PVC/PU kůže | Plastifikování směsi a nanášení na uvolňovací papír nebo tkaninu | Směs PVC, PU | Opakovatelnost tloušťky povlaku, teplotní stabilita válce, míra povrchových defektů |
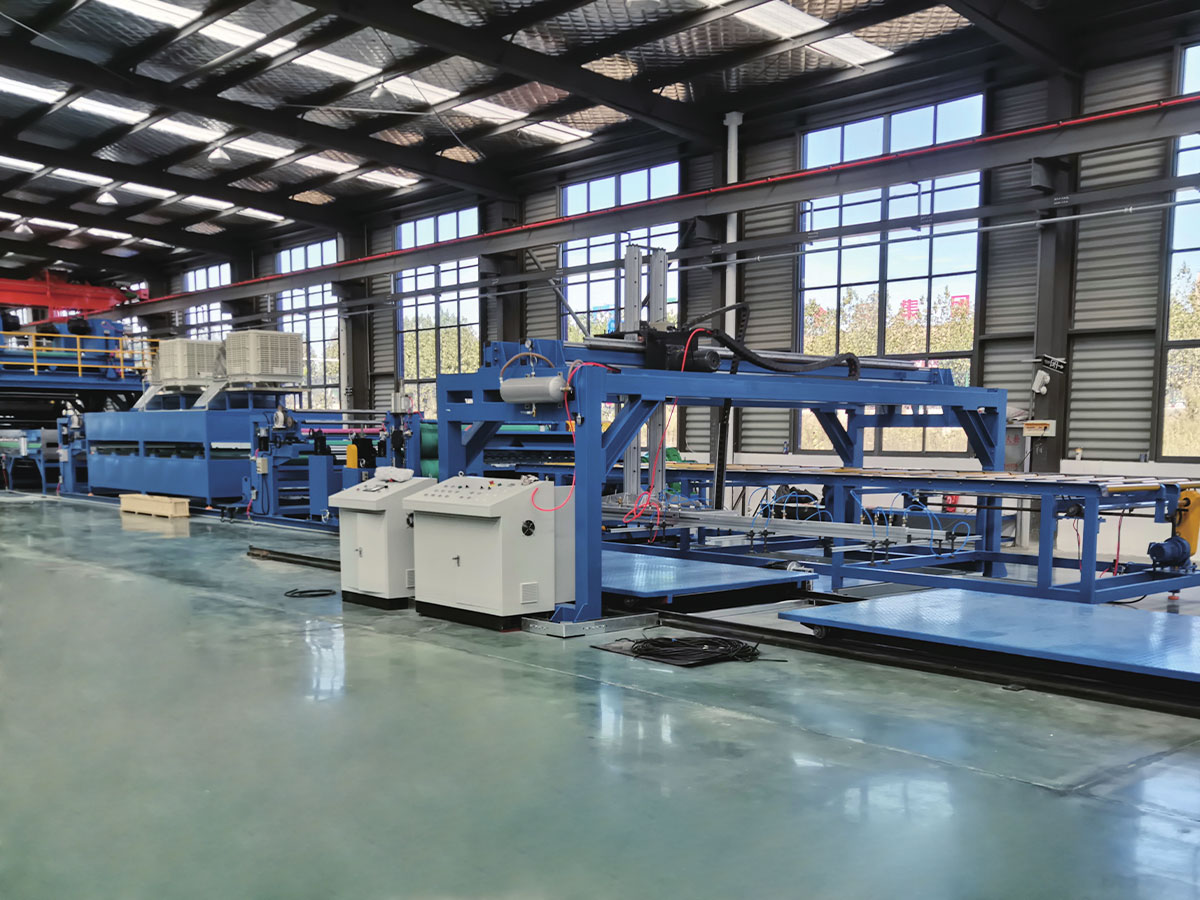
| Kovové kompozitní a cívkové lakovací linky | Lepicí a povlakové vrstvy spíše než hromadné vytlačování | PE, PUR, filmová lepidla | Zda je jádrová deska zakoupena nebo vyrobena doma a jak se ověřuje přilnavost |
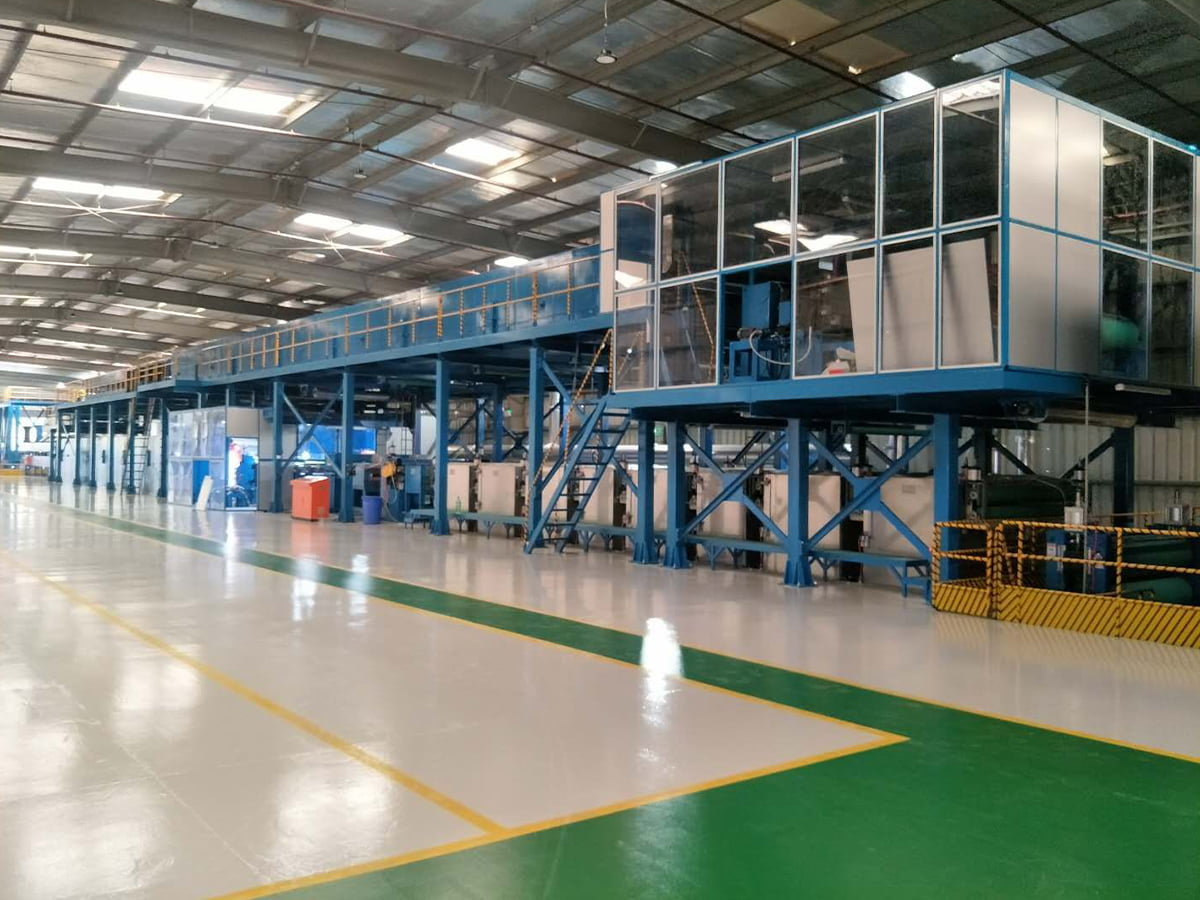
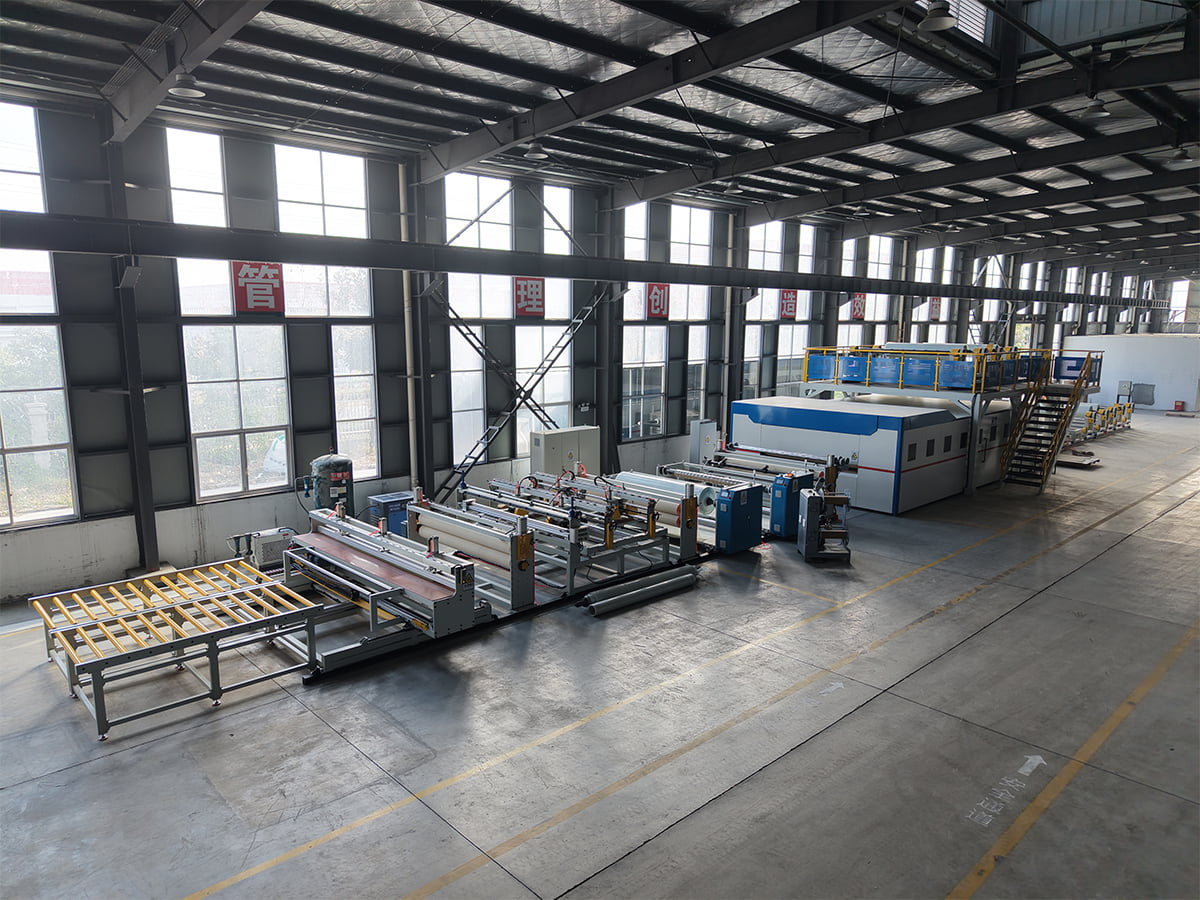 Linka na výrobu kompozitních materiálů PET/PP CFRT Kompozitní linka CFRT pro PET/PP, relevantní, když extruzní povinnost musí smáčet kontinuální vlákno, spíše než nanášet plněnou podlahovou desku. Zobrazit produkt →
Přizpůsobte extrudér chování materiálu, nejen výstupu
Ceny se obvykle porovnávají v kilogramech za hodinu. Toto číslo má smysl pouze tehdy, je-li uvedeno pro konkrétní polymer, specifickou geometrii šroubu a konkrétní tloušťku produktu. Šnek, který pohodlně provozuje PET, může hladovět na plněné směsi PVC a šnek optimalizovaný pro plněné směsi může přetrhnout taveninu citlivou na teplo.
Body, které rozhodují o tom, zda extrudér funguje
- Krmení a sušení: PET absorbuje vlhkost a musí se sušit na kontrolovaný rosný bod, jinak se hydrolýza projeví ztrátou pevnosti a bublinkami. PP potřebuje mnohem méně schnutí, ale je citlivější na výkyvy teploty tání.
- Geometrie šneku: kompresní poměr, bariérové sekce a mísící prvky sledují viskozitu taveniny a zatížení plniva. Požádejte o výkres šroubu, nejen o průměr.
- Ochrana proti opotřebení: uhličitan vápenatý, skleněná vlákna a minerální plniva jsou abrazivní. Bimetalové sudy a kalené šrouby prodlužují životnost a rozdíl se projevuje v konzistenci měřidla za dva až tři roky.
- Stabilita tlaku: čerpadlo taveniny mezi extrudérem a matricí zužuje variace tloušťky a odděluje tlak v matrici od kolísání rychlosti šneku. Na tenkých listech vysoké hodnoty se to obvykle vyplatí.
- Design matrice: matrice na ramínko s individuálně nastavitelnými břity vyhovuje širokým plechům, zatímco matrice se štěrbinami s těsnější vnitřní geometrií vyhovuje tenkým povlakům. Šířka matrice by měla odpovídat konečné šířce plus přídavek na ořez.
Před potvrzením objednávky proveďte zkoušku s vaší vlastní pryskyřicí a plnivem ve vaší cílové tloušťce. Výkon šroubů na referenčním materiálu dodavatele vám řekne méně, než byste chtěli.
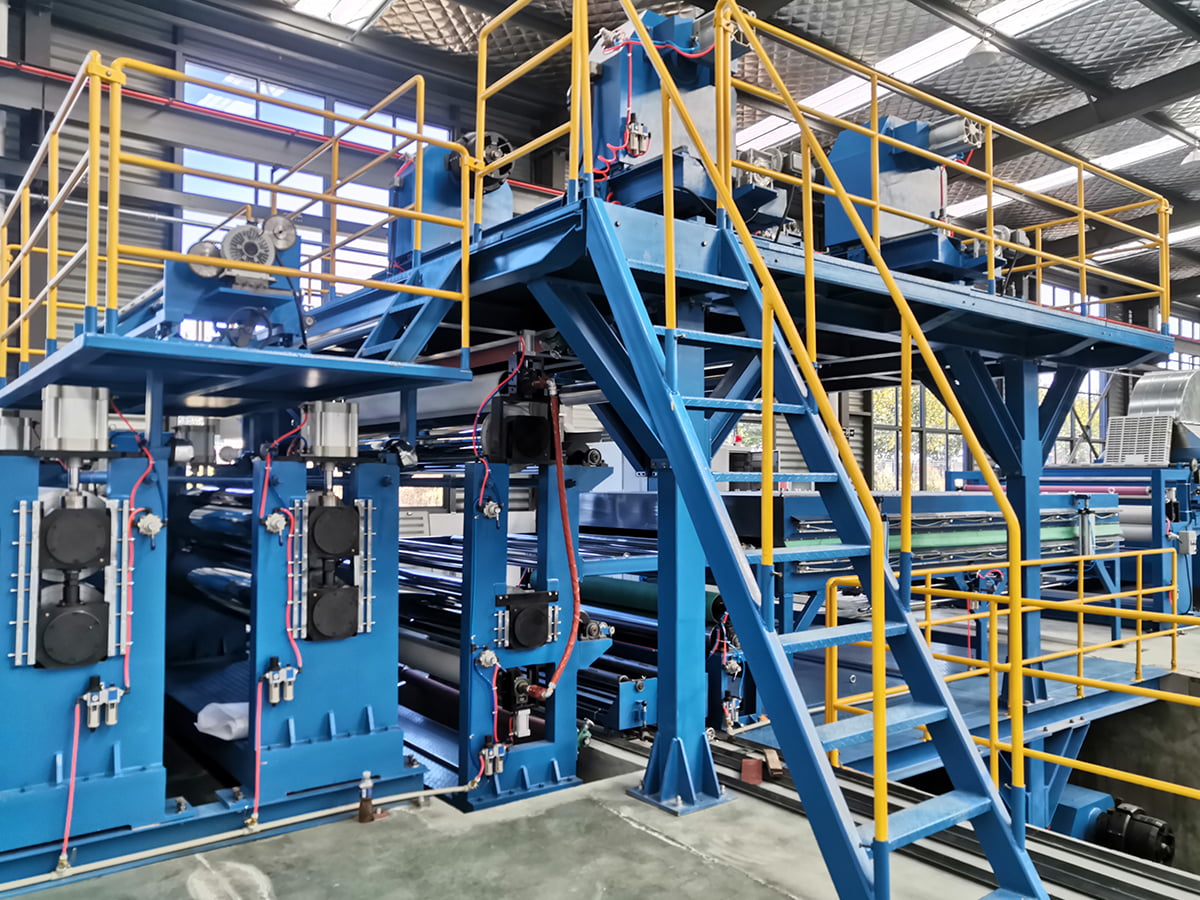
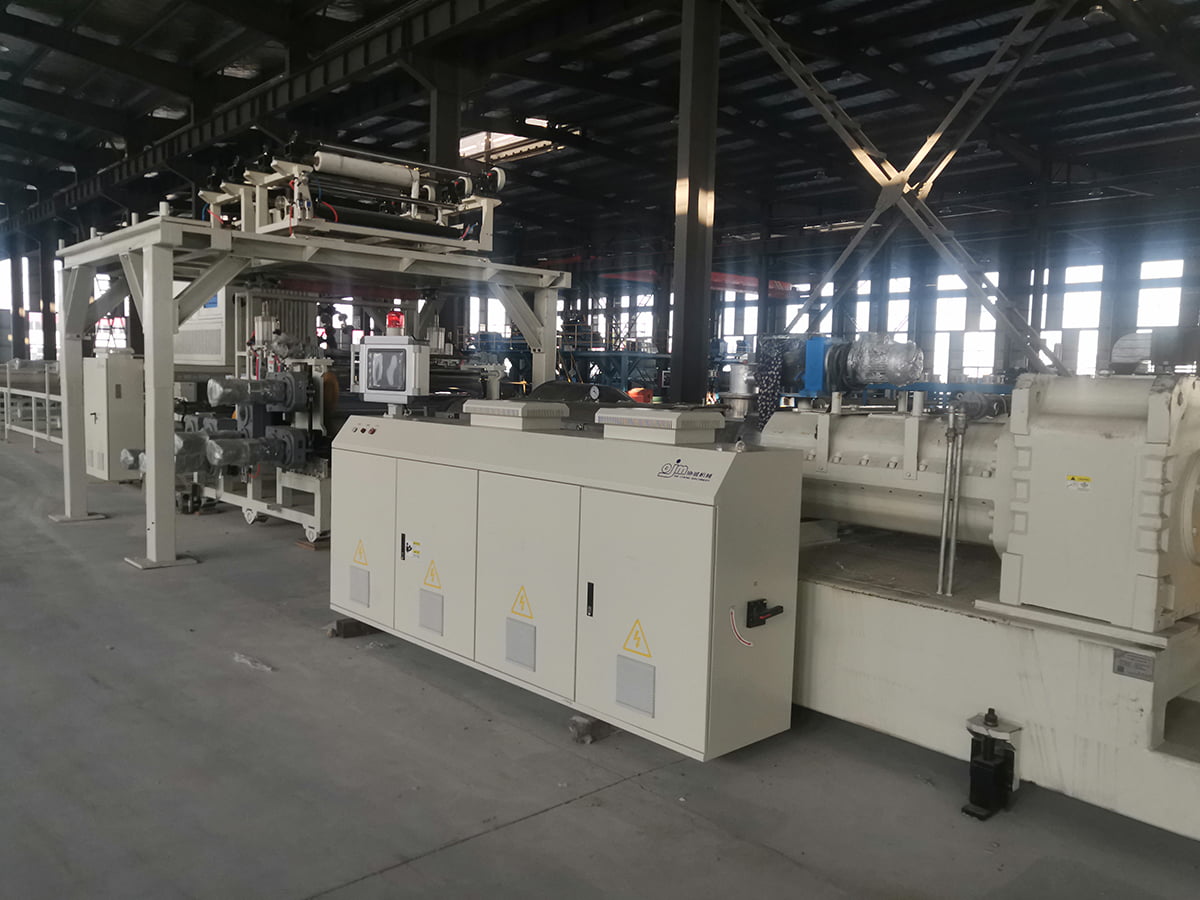 SPC Stone Plastic Flooring Composite Výrobní linka SPC podlahová kompozitní linka vytlačující jádro z PVC a uhličitanu vápenatého, poté laminování fólie, nášlapné vrstvy a embosování; jeho ovládání měřidla ovlivňuje spotřebu materiálu. Zobrazit produkt →
Tolerance, které rozhodují o materiálových nákladech
Tolerance tloušťky je místo, kde se kvalita vytlačování mění v peníze. Vezměte plněnou PVC fólii o nominální tloušťce 1,0 mm a hustotě asi 1,4 gramů na krychlový centimetr: jeden čtvereční metr dobré fólie váží zhruba 1,4 kg. Pokud stoh extruderu a role drží plus minus 2 procenta, průměrná spotřeba zůstane blízko nominální hodnoty. Pokud variace běží na plus minus 5 procent a operátoři se zaměřují na horní polovinu pásma, aby se vyhnuli tenkým místům, průměrná hmotnost se zvýší o přibližně 3 procenta. Na 1 000 000 metrech čtverečních roční produkce, což je zhruba 42 tun směsi navíc, před cenou pryskyřice, dopravou a energií použitou k jejímu roztavení.
Změny v šířce jsou důležité stejně jako průměrná tloušťka. List, který je uprostřed a tenký na obou okrajích, vás nutí ořezávat širší a oříznutý materiál je hotový výrobek, který nemůžete prodat. Rozsah nastavení břitu lisu, vnitřní vyvážení průtoku a koruna válce jsou obvyklé příčiny a je nejlevnější je opravit ve fázi specifikace.
Chování při spouštění také nese náklady. Vytlačovací systém s rychlou tepelnou odezvou a stabilním řízením tlaku dosáhne prodejného produktu dříve po výměně, což snižuje zmetkovitost při malých sériích a činí malosériovou výrobu speciálních jakostí komerčně rozumnou.
Výstupní stupně musí být dimenzovány k extrudéru
Vytlačovací systém udává tempo, ale sám nemůže dokončit práci. Stoh chladicích válců, který odvádí teplo příliš pomalu, vás nutí zpomalit linku, což prodlužuje dobu setrvání taveniny a hrozí degradace. Laminovací štěrbiny musí být synchronizovány s rychlostí odtahu, aby napětí zůstalo konstantní od matrice po navíječku, a řadový měřič tloušťky je užitečný pouze v případě, že řídicí smyčka může skutečně nastavit rychlost šroubu nebo šrouby matrice dostatečně rychle, aby na tom záleželo.
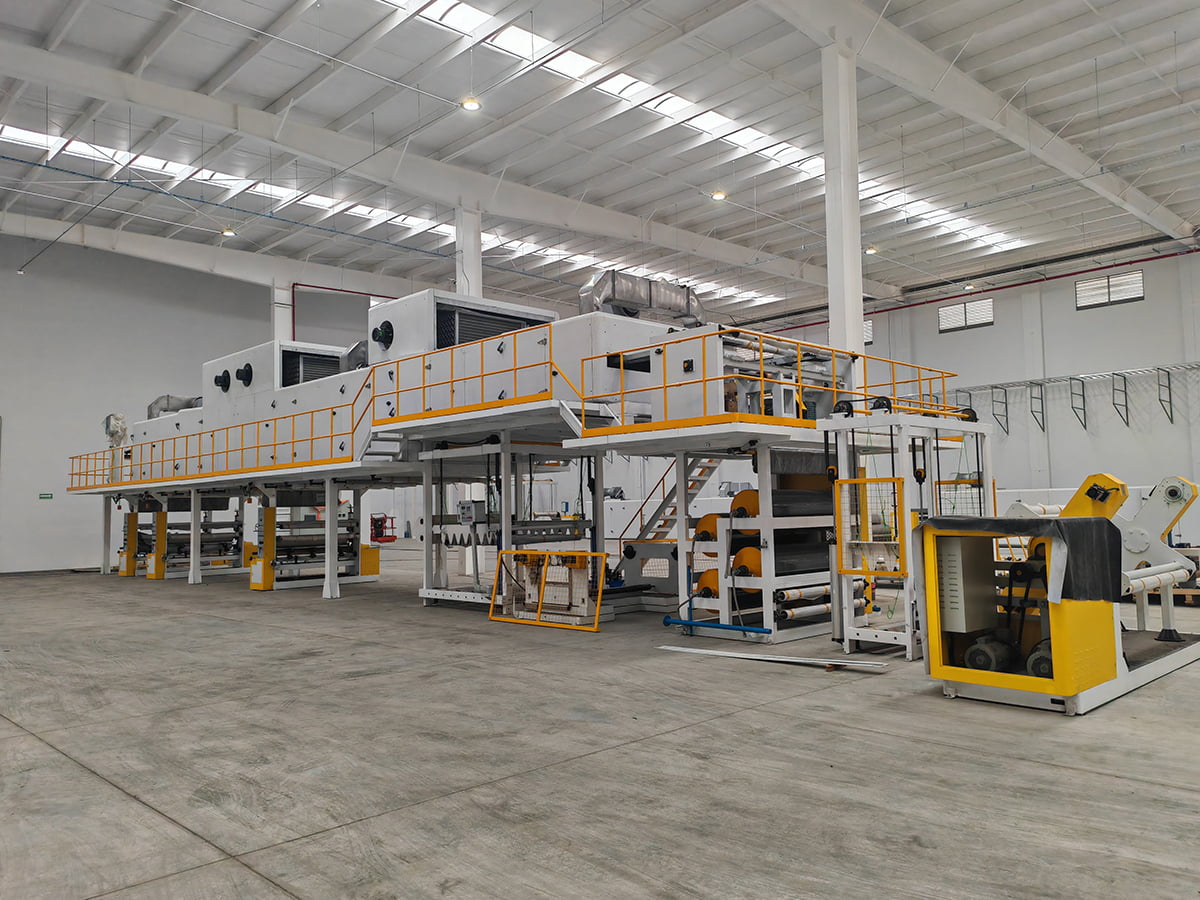
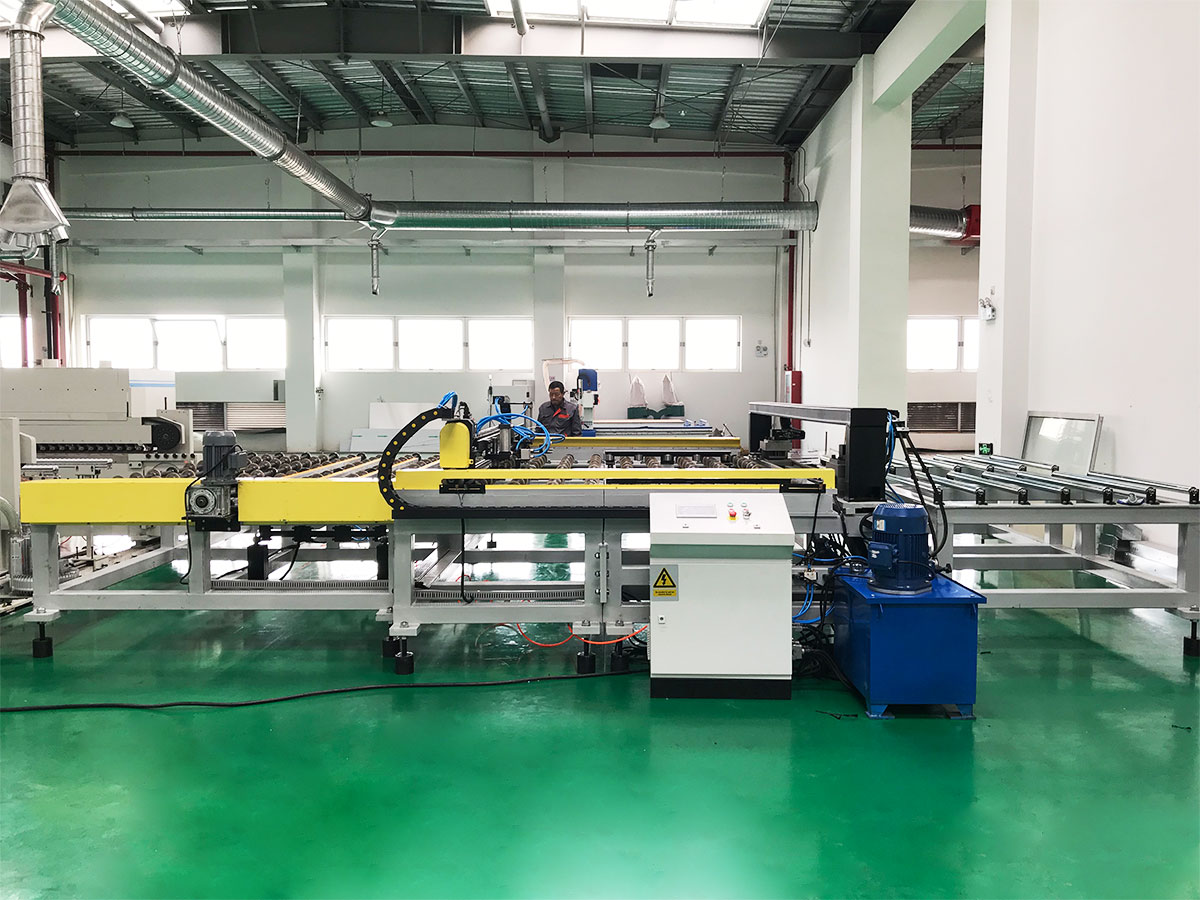
U podlah definují kroky embosování a nášlapné vrstvy kvalitu povrchu a protiskluznost, takže jejich kontrola teploty musí být stejně přísná jako u extrudéru. U PVC a PU kůže ovlivňuje vzhled i použití materiálu opakovatelnost tloušťky povlaku a teplotní stabilita válce, proto tyto parametry patří spíše do přejímacího testu než do brožury. Pokud vážíte projekt podlahy nebo panelu šířeji, pomůže vám to pochopit co zahrnuje výrobní linka PVC laminátových panelů před stanovením vytlačovací kapacity.
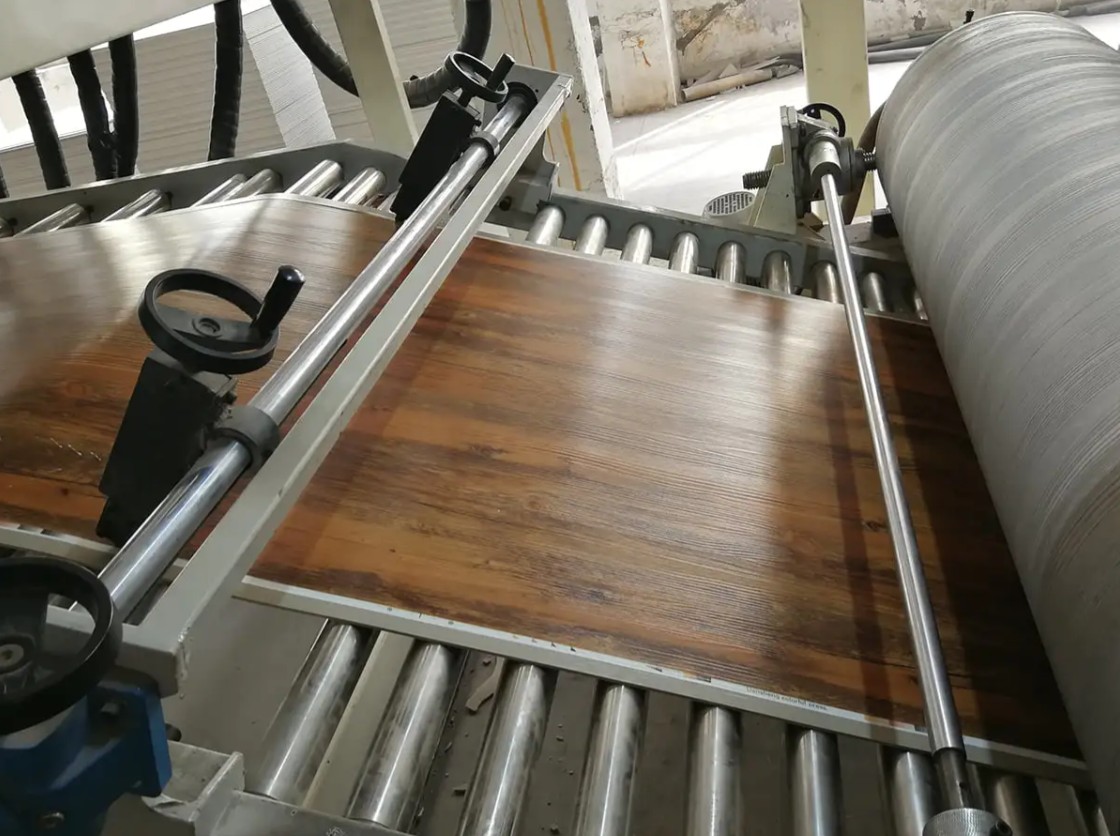
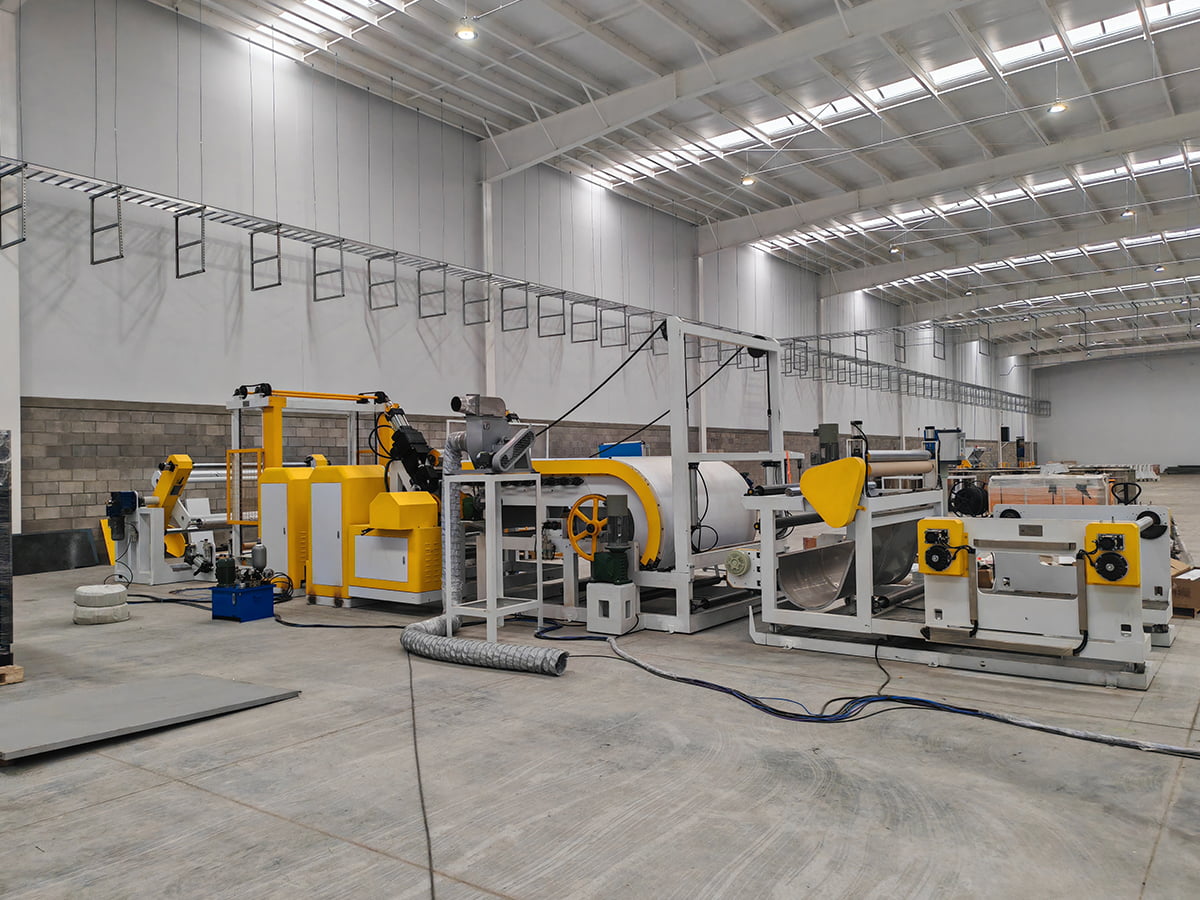 Kompozitní embosovací a potahovací linka z PVC/PU kůže Před specifikací musí být zkontrolován kompozit PVC/PU kůže, embosování a linie povlaku relevantní pro opakovatelnost tloušťky povlaku a stabilitu teploty válce. Zobrazit produkt →
Kontrolní seznam nákupu a akceptace
Při zadávání nového řádku nebo výměně extrudéru, který již nedrží měřidlo, použijte následující sekvenci.
- Uveďte balení polymeru, plniva a přísady spolu s údaji o toku taveniny nebo viskozitě.
- Uveďte hotovou tloušťku a její toleranční pásmo plus šířku a přídavek na oříznutí.
- Uveďte požadovaný výstup při této tloušťce a rychlost linky potřebnou k jeho dosažení.
- Vyžádejte si výkresy šroubu a válce, poměr délky k průměru, kompresní poměr a ochranu proti opotřebení.
- Potvrďte šířku matrice, rozsah nastavení břitu a design vnitřního proudění.
- Potvrďte chladicí kapacitu a konfiguraci stohu rolí při maximální rychlosti linky.
- Dohodněte se na zkoušce s vaším vlastním materiálem a plánem odběru vzorků: tloušťka po šířce, výkon, energie na kilogram, povrchové vady a počáteční zmetkovitost.
- Dohodněte se na rozsahu náhradních dílů a dodacích lhůtách pro šrouby, sudy, zápustky a kryty rolí.
- Dohodněte se na rozsahu služeb: vzdálená podpora, uvedení do provozu na místě, školení obsluhy a záruční podmínky.
Zakázkové linky, servis a náhradní díly
Standardní konfigurace zřídka pokrývá každý produkt. Když zákazník potřebuje jinou strukturu vrstev, neobvyklou šířku nebo vyhrazené koextruzní uspořádání, dává zakázková linka větší smysl než kompromisy v katalogovém modelu. Inteligentní zařízení Jiangsu XieCheng se sídlem v zóně hospodářského rozvoje Jinhu v Huai'anu, Jiangsu, staví standardní i nestandardní výrobní linky. Skupina, do které patří, byla uznána jako provinční inženýrské výzkumné centrum pro hliníkové kompozitní panely A2 a jejich výrobní zařízení a jako společnost poskytující úvěry kvality AA, což je užitečný kontext, když hodnotíte hloubku inženýrství spíše než samotnou cenu.
Po dodání je podpora důležitější než list se specifikacemi. Vzdálená pomoc, servis na místě a dodávky náhradních dílů udržují linku v provozu, když se šroub opotřebuje nebo je třeba vyměnit břit matrice, a tyto doby odezvy by měly být uvedeny ve smlouvě. Můžete kontaktovat technický tým prostřednictvím kontaktní stránky s vašimi údaji o materiálu, cílovou tloušťkou a požadovaným výstupem.
Vytlačovací systémy odměňují včasná rozhodnutí. Zvolte šroub, matrici, tlakovou regulaci a chladicí kapacitu podle materiálu, který skutečně používáte, a tolerance, kterou vaši zákazníci skutečně akceptují, a poté odpovídající velikosti laminace, embosování a navíjení. Tato posloupnost udržuje kapitálové náklady vázané na použitelný výstup namísto čísel v brožurách a umožňuje předvídat měřidlo, zmetkovitost a spotřebu materiálu od první výrobní směny.