
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Extruzní vyfukovaná fólie je dominantní metodou pro výrobu plastových fólií používaných v balení, zemědělství a průmyslových aplikacích. Tento proces je upřednostňován, protože vytváří souvislou tubulární fólii s vyváženou pevností ve směru stroje a v příčném směru, dobrou svařitelností a optickou čistotou. Pokud specifikujete linku vyfukované fólie nebo plánujete následné operace konverze, pochopení základní mechaniky, konfigurace zařízení a chování materiálů vám pomůže vyhnout se nákladným neshodám. Tento článek vysvětluje, jak funguje vytlačování vyfukované fólie, jaké proměnné jsou důležité a jak může následná laminace rozšířit výkon fólie.
Jak funguje vytlačovací vyfukovaná fólie
Vytlačování vyfukované fólie začíná polymerovými peletami přiváděnými do násypky. Rotující šnek uvnitř vyhřívaného sudu taví, míchá a dopravuje polymer. Tavenina prochází filtrem k odstranění kontaminantů a poté vstupuje do prstencové (kruhové) formy. Když tavenina vystupuje z formy, tvoří silnostěnnou trubku. Vzduch je přiváděn středem matrice a nafukuje trubici do bubliny. Bublina je chlazena vzduchovým prstencem, zatímco je tažena nahoru. Nahoře skládající se válečky zplošťují bublinu do plochého filmu, který se pak navíjí do rolí.
- Přísun a tavení: Pelety vstupují do extrudéru; zahřátím a smykem je přemění na homogenní taveninu.
- Filtrace: Síto nebo kontinuální filtr odstraňuje gely a cizí částice.
- Vytlačování matrice: Tavenina protéká spirálovým trnem nebo podobnou matricí a vytváří jednotnou trubku.
- Nafukování bublin: Vnitřní tlak vzduchu roztahuje trubici; vnější vzduchový kroužek jej ochlazuje.
- Sbalení a navíjení: Vodicí válečky sbalí bublinu; fólie se v případě potřeby rozřízne a navine.
Vyfukovací poměr (BUR), poměr konečného průměru bubliny k průměru trysky, se typicky pohybuje od 1,5 do 4,0. Výška mrazové linie, kde film tuhne, ovlivňuje krystalinitu a optické vlastnosti. Tyto dvě proměnné jsou upraveny tak, aby vyvážily sílu, zákal a výstup.
Běžné konfigurace foukané fólie
Jednovrstvé linky zůstávají nákladově efektivní pro jednoduché fólie, ale vícevrstvé koextruze se stalo standardem pro náročné aplikace. Níže uvedená tabulka shrnuje typické konfigurace.
| Konfigurace | Typická struktura vrstev | Primární výhody |
|---|---|---|
| Jednovrstvá | Jeden extruder | Nejnižší cena, jednoduchá obsluha, vhodné pro univerzální sáčky a vložky |
| ABA (třívrstvý) | Dva extrudery, jeden sdílený | Vylepšená pevnost a bariéra s nižšími náklady na materiál; vnější vrstvy mohou být z čisté pryskyřice |
| Pětivrstvý | Tři až pět extruderů | Přesná kontrola bariérových, těsnících a houževnatých vrstev; používá se pro balení potravin a lékařské fólie |
| Mini foukaná fólie | Kompaktní jedno nebo vícevrstvé | Laboratorní a malosériová výroba; rychlý přechod na materiálové zkoušky |
Výběr konfigurace závisí na požadované bariérě, tuhosti, chování těsnění a rozpočtu. Více vrstev zvyšuje flexibilitu, ale také složitost v designu matrice, ovládání vzduchového kroužku a údržby.
Materiály používané při vytlačování vyfukovaných fólií
Výběr pryskyřice určuje výkon filmu více než jakýkoli jiný jednotlivý faktor. Mezi běžné známky patří:
- LDPE: dobrá pevnost taveniny, snadné zpracování, střední čirost.
- LLDPE: vyšší houževnatost a odolnost proti proražení; často ve směsi s LDPE.
- HDPE: vysoká tuhost a bariéra proti vlhkosti; používá se pro tenké fólie a sáčky.
- mLLDPE: vynikající pevnost a utěsnitelnost při nižší tloušťce.
- EVA: zlepšená pružnost a utěsnění při nízkých teplotách.
- Ionomer a speciální kopolymery: vynikající odolnost proti olejům a tukům pro balení potravin.
Aditiva, jako jsou kluzná činidla, antiblokovací činidla a antioxidanty, se často přidávají do pryskyřice pro kontrolu tření, blokování a degradace. U vícevrstvých filmů může každá vrstva používat jinou pryskyřici, aby se dosáhlo cílové rovnováhy vlastností.
Kritické procesní proměnné, které ovlivňují kvalitu filmu
Operátoři upraví několik proměnných, aby udrželi konzistentní kvalitu filmu. Malé odchylky mohou způsobit změny tloušťky, gelovatění nebo vrásky.
- Blow-up ratio (BUR): Vyšší BUR zvyšuje příčnou pevnost, ale může snížit stabilitu bublin.
- Výška čáry mrazu (FLH): Nižší FLH zlepšuje srozumitelnost, ale může snížit pevnost v roztržení.
- Rychlost chlazení: Rychlejší chlazení snižuje krystalinitu, zlepšuje houževnatost a průhlednost.
- Rychlost vzletu: Vyrovnává výstup s požadovanou tloušťkou; příliš vysoká může způsobit tahovou rezonanci.
- Mezera a teplota: Ovlivňují tlak taveniny a rovnoměrnost filmu.
- Vnitřní chlazení bublin (IBC): Zvyšuje výkon a stabilizuje bublinu pro vysokorychlostní linky.
Sledování tloušťky pomocí skeneru a úprava geometrie vzduchového prstence jsou standardní postupy na moderních linkách. Bez regulace v uzavřené smyčce může kolísání tloušťky překročit plus minus deset procent, plýtvat pryskyřicí a způsobovat problémy s následnou konverzí.
Aplikace foukané fólie
Foukaná fólie se používá v mnoha průmyslových odvětvích, protože ji lze přizpůsobit různým požadavkům na tloušťku, čistotu a pevnost.
- Balení: odnosné tašky, vložky, potravinářské fólie, laminovací fólie.
- Zemědělství: skleníkové fólie, silážní vaky, mulčovací fólie.
- Lékařské: sterilní bariérové fólie, IV vaky.
- Konstrukce: parozábrany, dočasné ohrazení.
- Průmyslové: povrchové ochranné fólie, stretch fólie.
Mnoho z těchto aplikací vyžaduje další kroky převodu. Tisk, řezání a laminace přeměňují základní vyfukovanou fólii na vysoce výkonnou obalovou strukturu.
Od foukané fólie po laminaci a potahování
Foukaná fólie často slouží jako substrát nebo těsnící vrstva ve vícevrstvé struktuře. Pro přidání bariérových vlastností, kvality tisku nebo mechanické pevnosti konvertory laminují fólii jinými materiály. Používají se lepidla na bázi rozpouštědel, bez rozpouštědel a na vodní bázi, ale pozornost si získala laminace PUR (polyuretanová reaktivní) pro svůj výkon a nižší dopad na životní prostředí.
Pokud váš provoz přechází z výroby fólií na flexibilní balení, možná budete potřebovat linku na PUR a laminaci fólií. Tyto linky kombinují odvíjení, nanášení lepidla, sušení nebo vytvrzování a převíjení v jednom nepřetržitém procesu.
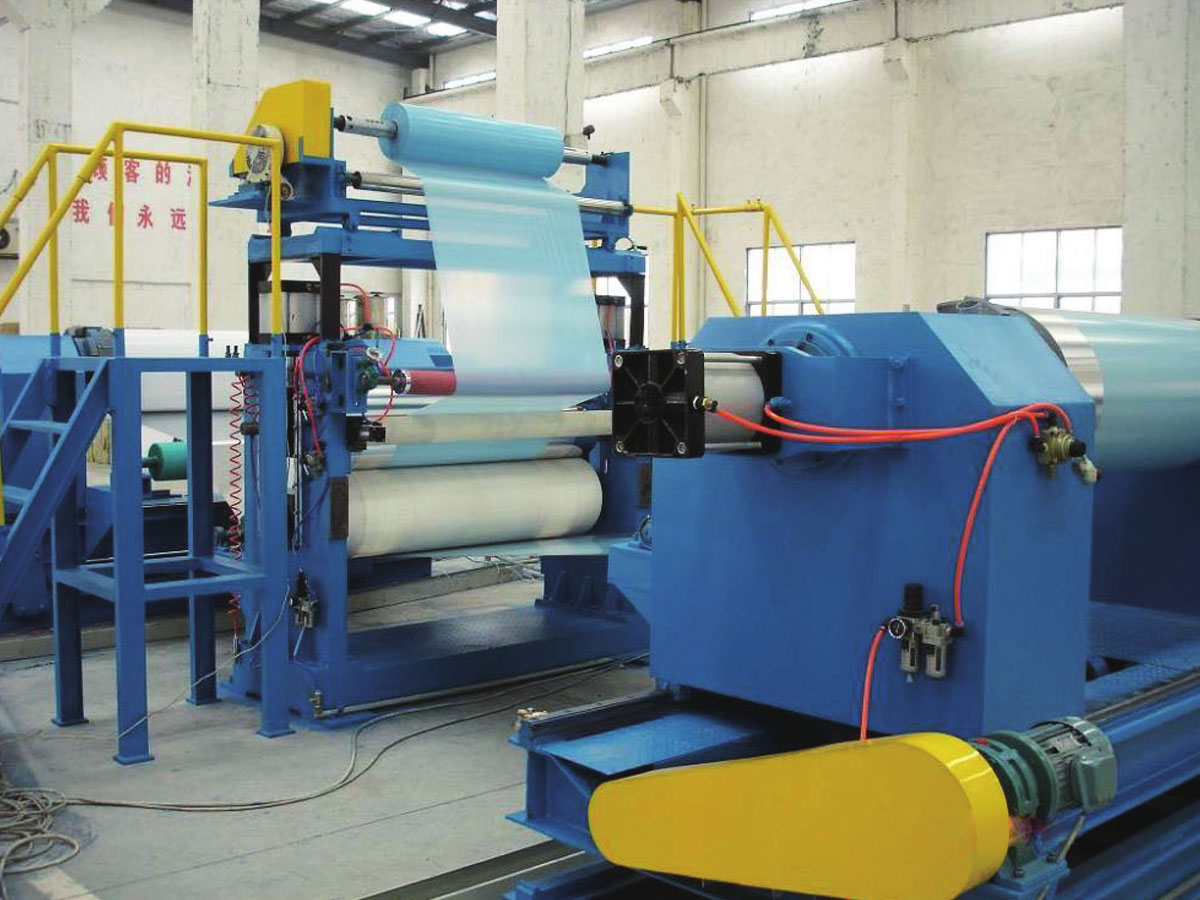
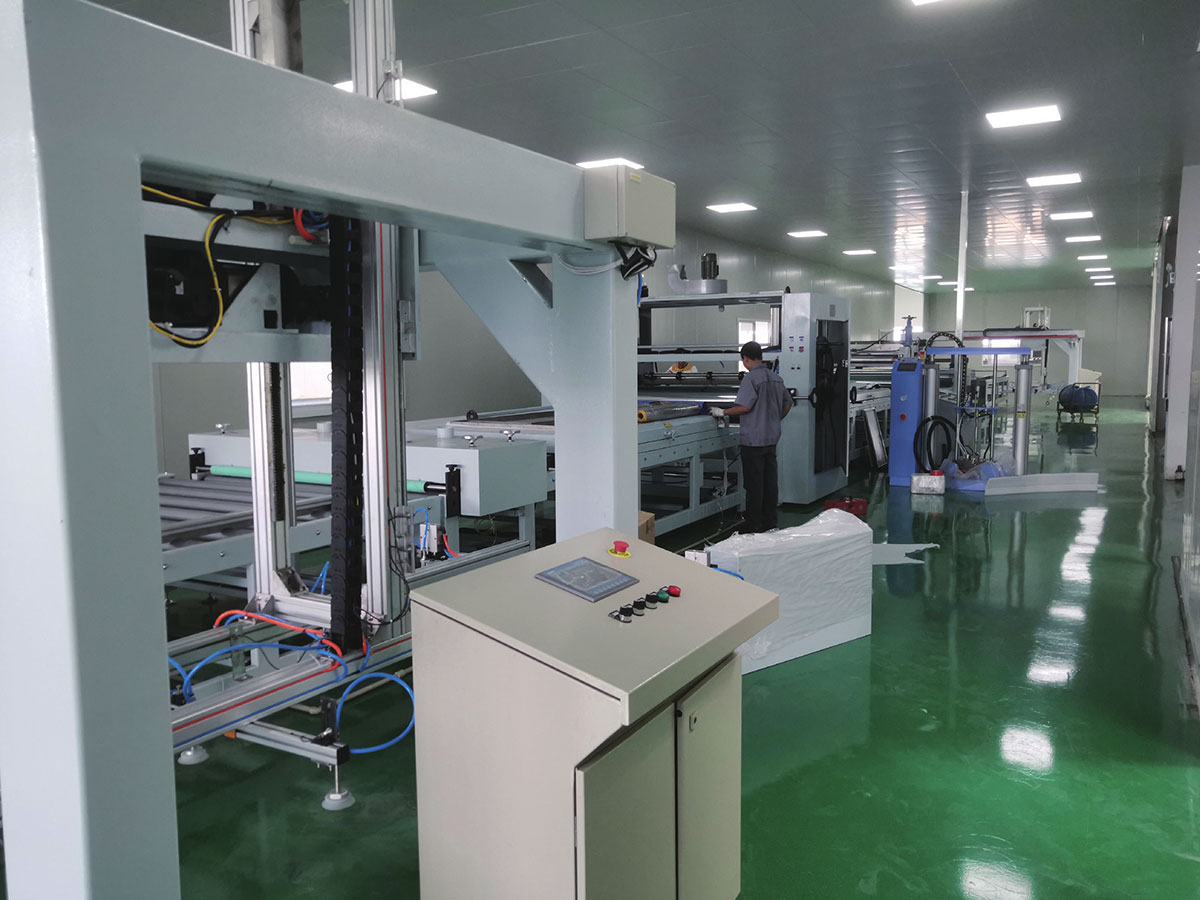
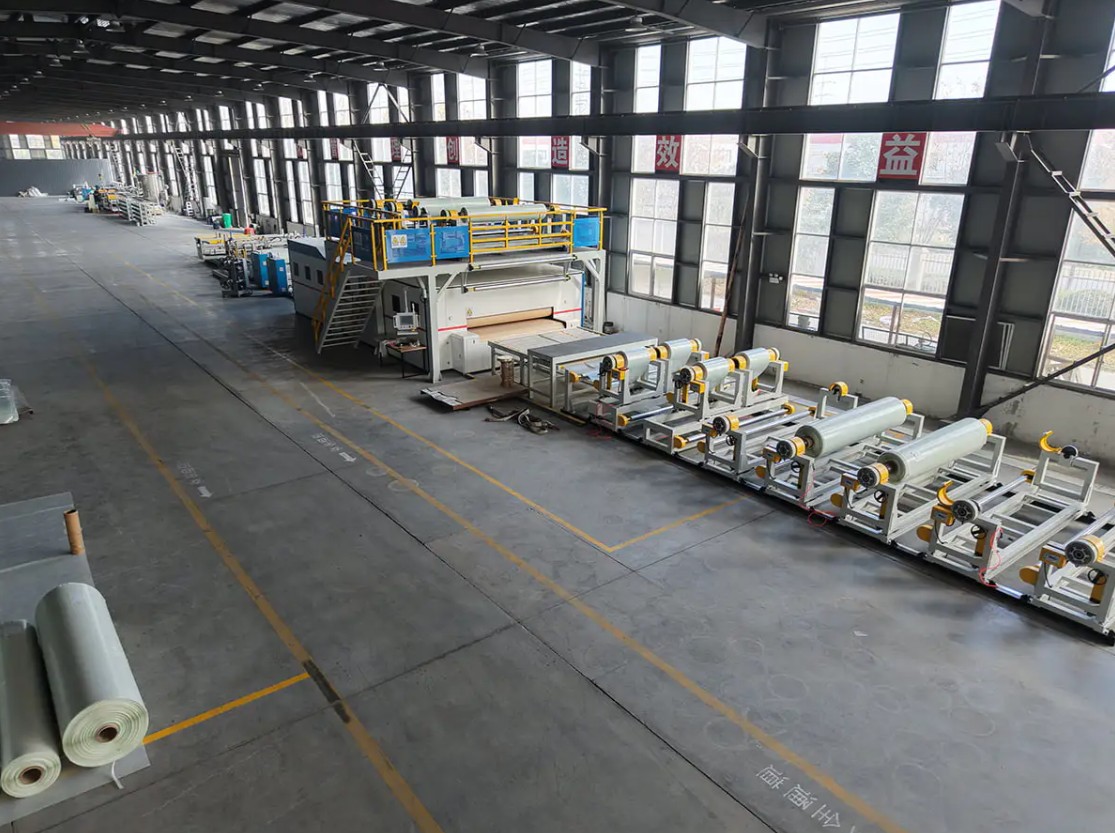
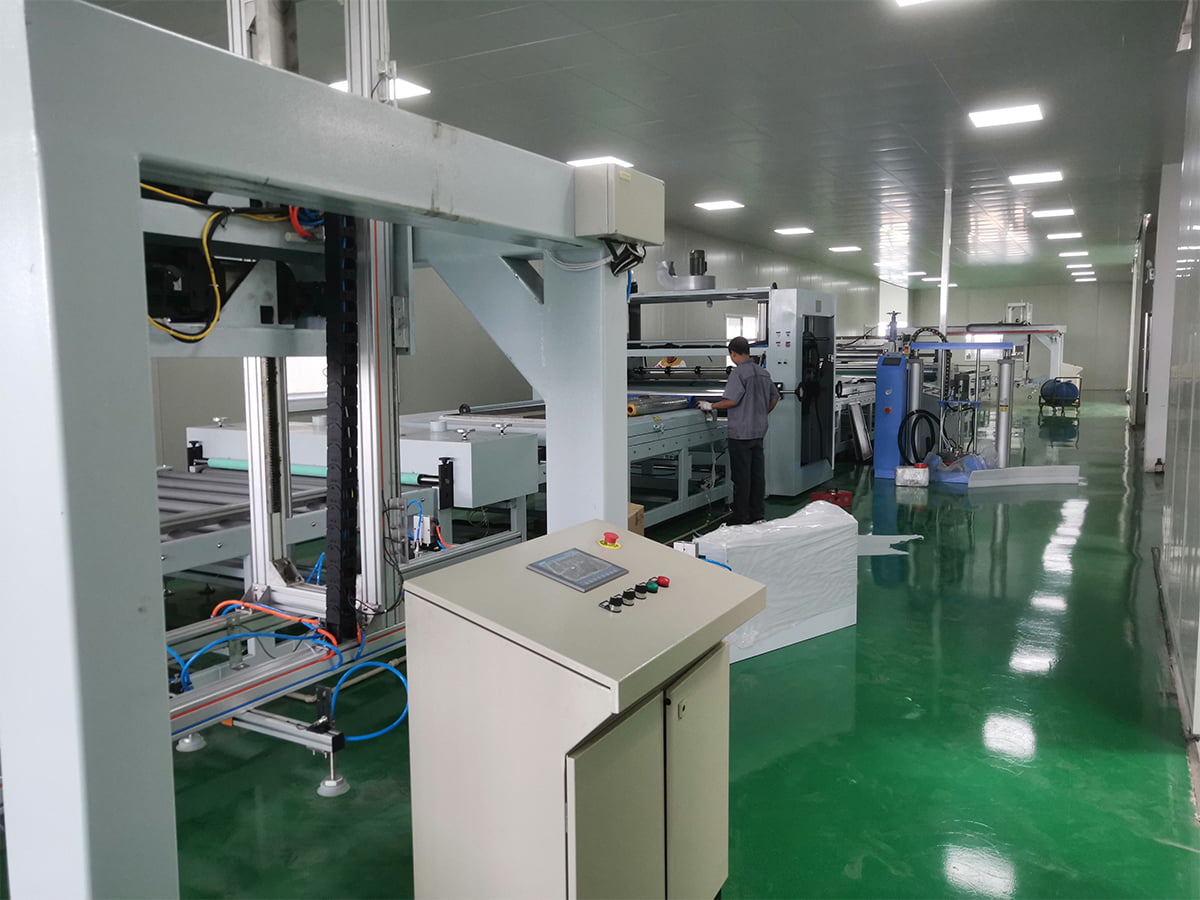 Linka na potahování PUR a laminaci filmu Pro odolnou laminaci panelové fólie používá tato řada PUR lepidlo vytvrzující vlhkostí k lepení dekorativních, ochranných nebo funkčních fólií na kov, plast, dřevo nebo sklo. Zobrazit produkt →
U jednodušších konstrukcí může vyhrazená výrobní linka na laminaci fólie spojovat dvě nebo více fólií tepelným, adhezivním nebo vytlačovacím povlakem. Volba závisí na typu lepidla, rychlosti a šířce podkladu.
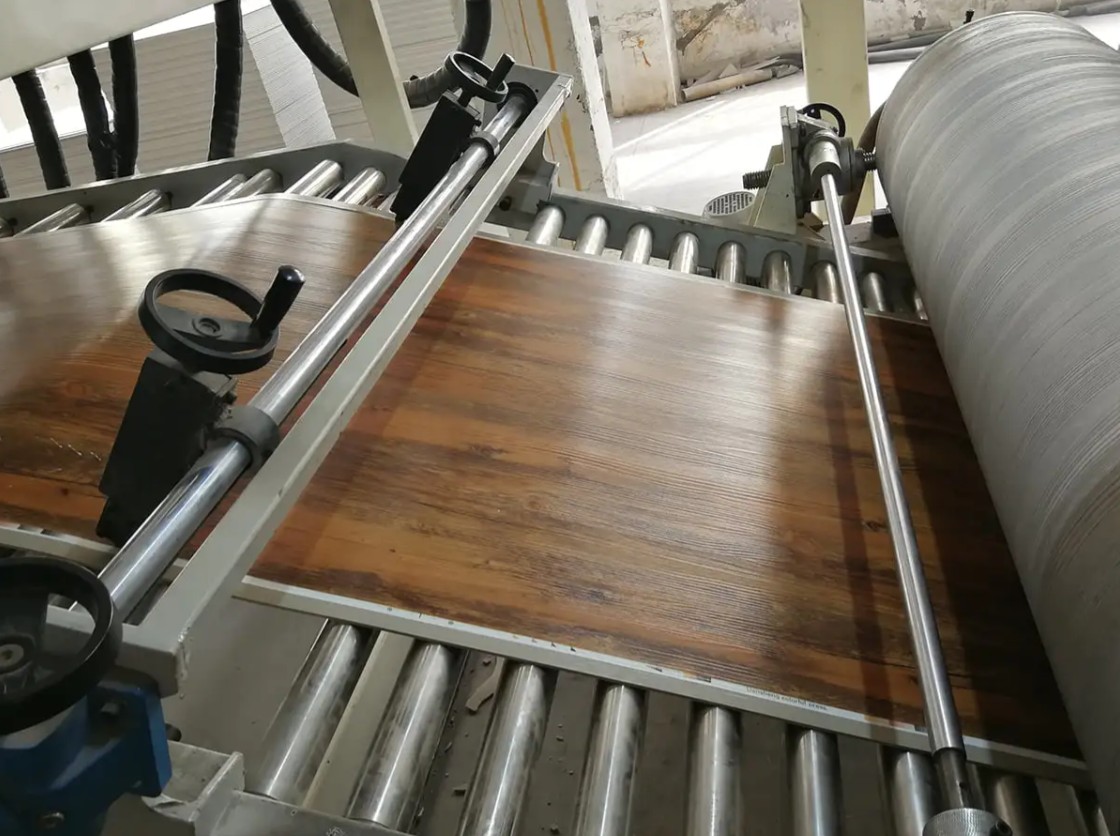
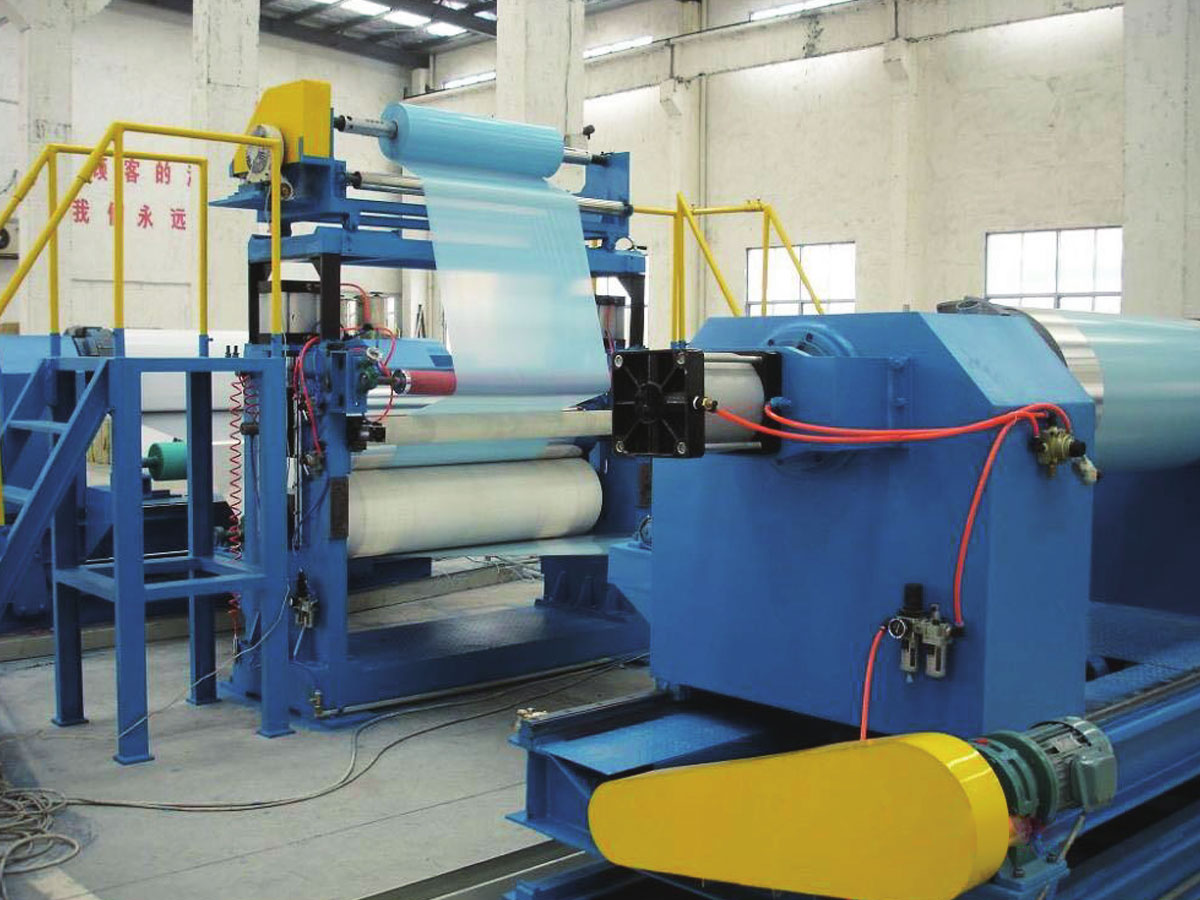 Výrobní linka na laminování filmů Pro jednodušší struktury ochranných fólií tato řada aplikuje PE, PET a funkční fólie na kovové, skleněné, plastové a elektronické obrobky s přesným řízením napětí a laminace. Zobrazit produkt →
Tyto následné kroky jsou kritické, protože vyfukovaná fólie s vynikajícími tahovými vlastnostmi může stále selhat, pokud je spoj laminace slabý nebo lepidlo je nekompatibilní. Přizpůsobení povrchové energie filmu, chemického složení lepidla a napětí linky je součástí specifikace zařízení.
Zvažte nákup foukané fólie a navazujících linek
Při hodnocení linky vyfukované fólie začněte pryskyřicí, kterou plánujete provozovat, a vlastnostmi fólie, kterých musíte dosáhnout. Výstupní rychlost, šířka filmu, počet vrstev a rozsah tloušťky definují základní obálku zařízení. Zde jsou klíčové otázky:
- Jakou maximální a minimální tloušťku potřebujete a v jaké šířce?
- Budete provozovat vysoké úrovně LLDPE nebo mLLDPE? Ty vyžadují různé konstrukce šroubů a chladicí kapacitu.
- Potřebujete in-line povrchovou úpravu jako je korónová úprava pro tisk nebo laminaci?
- Jaká úroveň tolerance tloušťky je přijatelná? Měření s uzavřenou smyčkou zvyšuje náklady, ale snižuje plýtvání.
- Jak bude linka integrována s následným zařízením pro laminaci, tisk nebo výrobu sáčků?
Při následné laminaci zvažte typ lepidla, požadavky na vytvrzování a kontrolu napětí substrátu. Linka, která dobře běží rychlostí 50 metrů za minutu, může mít problémy s rychlostí 200 metrů za minutu, pokud je část sušení nebo vytvrzování poddimenzovaná. Dostupnost náhradních dílů a místní servisní podpora také ovlivňují celkové náklady na vlastnictví.
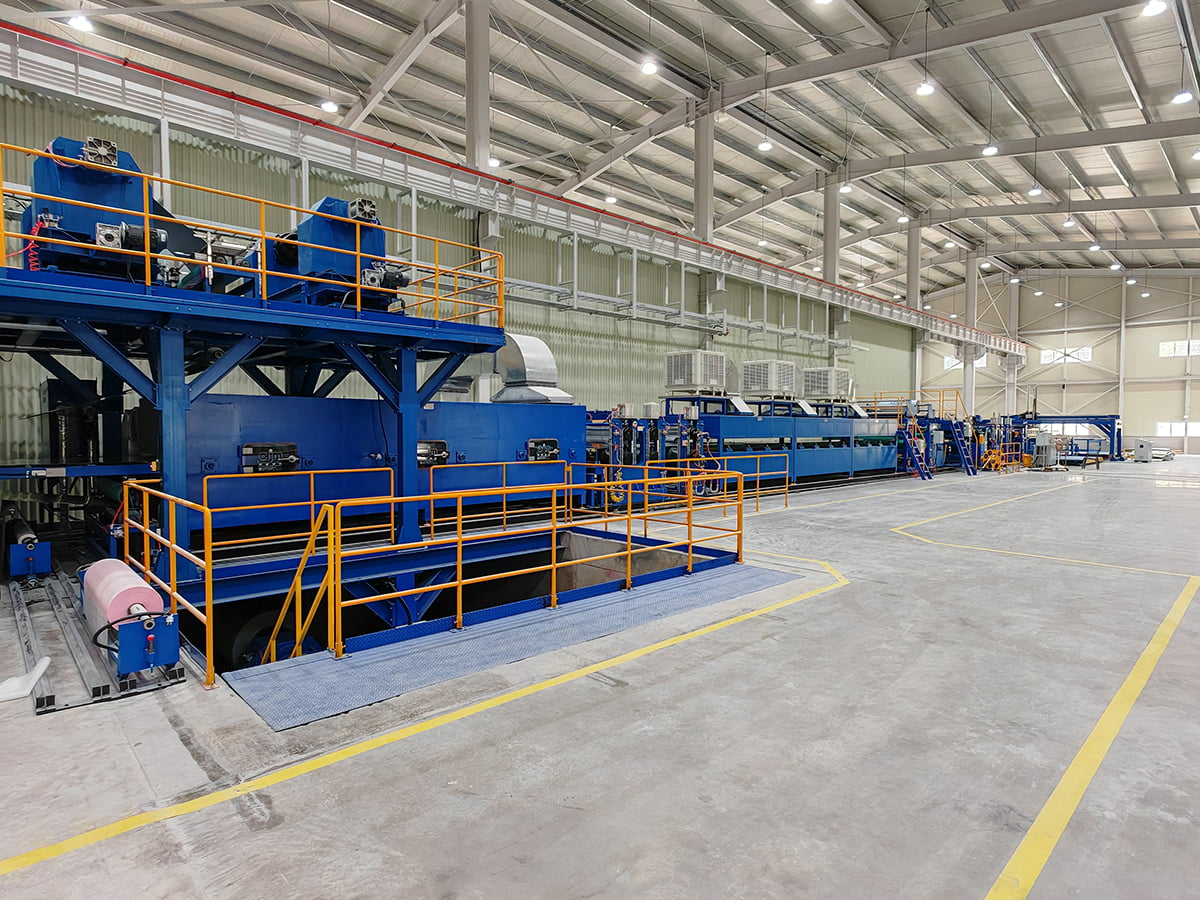
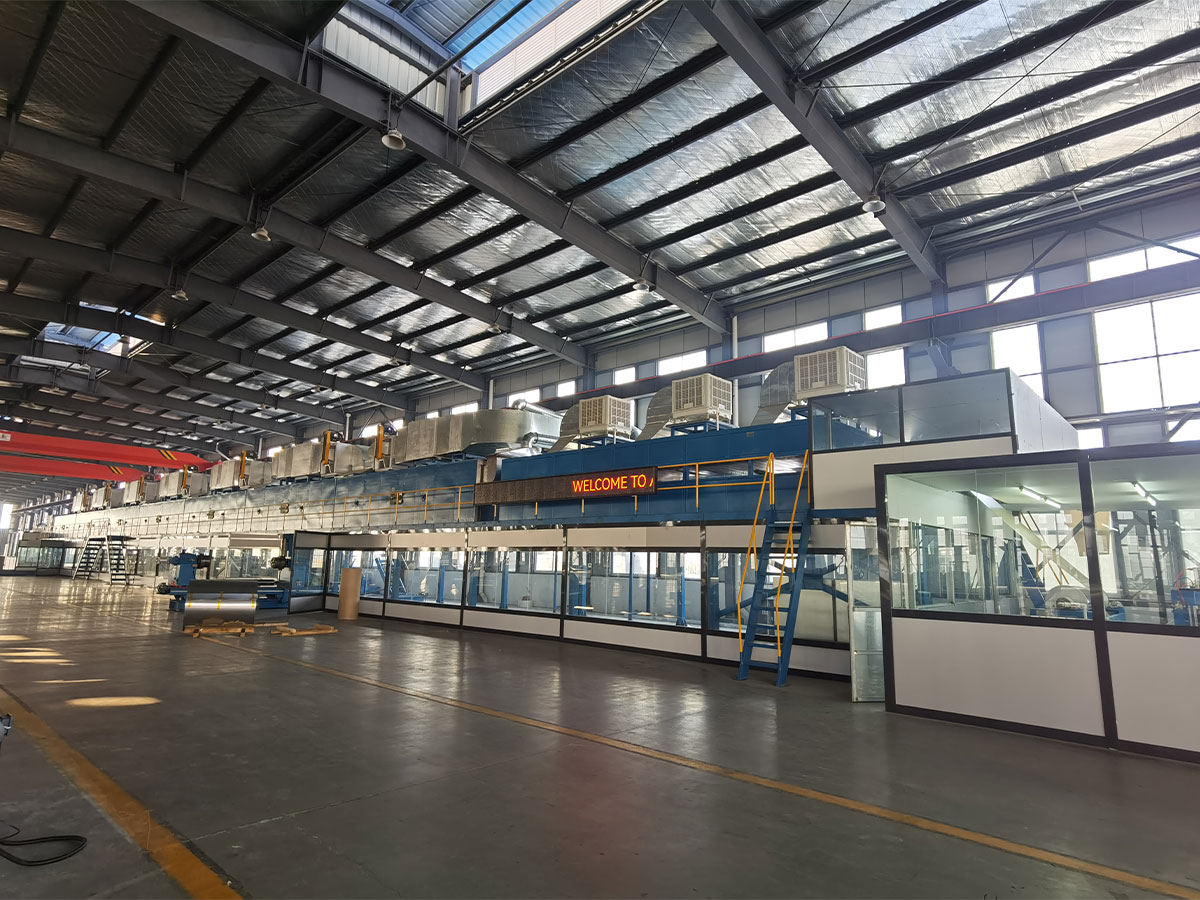
Pokud váš produktový plán zahrnuje kompozitní panely, PVC lamináty nebo speciální fólie, může vám dodavatel se zkušenostmi z mnoha kompozitních procesů pomoci vyhnout se izolovaným rozhodnutím o zařízení. Například společnosti, které staví linky na kovové kompozitní panely a linky na laminování fólií, chápou, jak se vzájemně ovlivňují manipulace se substrátem, napětí a historie tepla.
Závěr
Extruzní vyfukovaná fólie zůstává spolehlivým a adaptabilním procesem pro výrobu plastových fólií s širokou škálou vlastností. Úspěch závisí na pochopení interakce mezi pryskyřicí, designem matrice, chlazením a následnou konverzí. Zadáním správné konfigurace vedení a řízením kritických proměnných, jako je BUR a výška vedení námrazy, můžete dosáhnout konzistentní kvality a snížit množství odpadu. Pokud vaše aplikace vyžaduje laminaci, potahování nebo kompozitní struktury, je integrace správného následného zařízení stejně důležitá jako samotná linka vyfukované fólie. Partner se zkušenostmi z více kompozitních procesů vám může pomoci tato spojení efektivně vytvořit.