
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dvě linky na potahování PVC mohou v nabídce vypadat téměř identicky a chovat se zcela odlišně, jakmile jsou ve výrobě. Jeden drží pás 1800 mm rychlostí 20 m/min s vytvrzovací pecí při částečném zatížení. Druhý dosahuje stejného výkonu, ale udržuje hořák blízko jeho stropu, protože proudění vzduchu bojuje s pásem a výfuk odvádí teplo, které by mělo jít do povlaku. Dvě kupní ceny jsou blízko. Pětiletý účet za energie není.
To je důvod, proč první otázka, kterou je třeba položit kterémukoli dodavateli, není, kolik linka stojí. Je to způsob, jakým se bude vytápění, proudění vzduchu a regulace chovat při vaší hmotnosti nátěru, rychlosti linky a podmínkách vašeho závodu. V níže uvedených částech je uvedeno, co je třeba zkontrolovat, v pořadí, na kterém záleží nejvíce.
Krátká odpověď před detaily
Energeticky účinný stroj na potahování PVC je zřídka definován jedinou funkcí, jako je pohon s proměnnou frekvencí na hlavním motoru. Je definován čtyřmi věcmi, které spolupracují: pecí, která dodává teplo do pásu místo do stohu, nanášecí hlavou, která kvůli bezpečnosti drží konzistentní film místo toho, aby byla tlustá, řídicím systémem, který spojuje rychlost linky s teplotou pece a objemem vzduchu, a rozsahem šířky a rychlosti, který odpovídá vaší skutečné objednávce.
Uveďte tyto čtyři správně a spotřeba energie na čtvereční metr potaženého materiálu znatelně klesne, bez kompromisů ve vytvrzování, přilnavosti nebo kvalitě povrchu. Nechte je špatně a žádná účinnost motoru nezachrání účet za energie.
Kam skutečně jde energie na lince na potahování PVC
Před specifikací hardwaru je dobré vědět, které sekce dominují spotřebě. Níže uvedené rozsahy jsou orientační pro kontinuální PVC potahovací a embosovací linku v běžné výrobě. Mění se složením, šířkou pásu a počtem průchodů povlakem.
| Linkový úsek | Orientační podíl energetické náročnosti | Hlavní řidiči |
|---|---|---|
| Vytvrzovací a gelovací pec | 45 až 60 procent | Zatížení hořáku nebo ohřívače, objem vzduchu, izolační ztráty, teplota výfuku |
| Meziprůchodové sušící a předehřívací zóny | 10 až 18 procent | Počet průchodů nátěru, zatížení vodou nebo rozpouštědlem, které má být odstraněno |
| Hlavní pohony, uvolněte se a přetočte | 8 až 14 procent | Rychlost linky, regulace napětí, účinnost motoru a převodovky |
| Chladiče a chladicí válce | 6 až 12 procent | Chladicí zátěž po každé troubě, řazení chladiče při částečném zatížení |
| Odsávací ventilátory, stlačený vzduch a hydraulika | 8 až 14 procent | Pokles tlaku v potrubí, úniky vzduchu, dimenzování čerpadla mimo plné zatížení |
Následují dva závěry. Za prvé, většina úsporného potenciálu leží v troubě, jejím proudění vzduchu a jejím výfuku, nikoli v pohonech. Za druhé, pec, která je předimenzovaná pro skutečnou hmotnost povlaku, tráví svou životnost při nízkých rychlostech vypalování, kde je nízká účinnost paliva a nejtěžší je udržet rovnoměrnost teploty.
Šest otázek, které odhalí skutečně efektivního dodavatele
Odpovědi na tyto otázky vám řeknou více než jakýkoli obrázek z brožury:
- Jak je trouba zónována a může každá zóna udržet svou nastavenou hodnotu, když linka běží na 30 procent maximální rychlosti?
- Na jakou teplotu výfuku je pec navržena a jaká rekuperace tepla je v tomto proudu navržena?
- Jak řídicí systém spojuje rychlost linky s teplotou trouby a objemem vzduchu a co se stane během zastavení a restartu?
- Jaká tolerance tloušťky fólie je zaručena po celé šířce pásu a jak se měří při přejímacím testu ve výrobě?
- Které pohony jsou vybaveny regulací s proměnnou frekvencí a jak jsou chladiče a kompresory uspořádány při částečném zatížení?
- Může dodavatel poskytnout tepelnou a hmotnostní bilanci pro vaši hmotnost nátěru, šířku pásu a vytvrzovací okno, spíše než obecný datový list?
Trouba, proudění vzduchu a rekuperace tepla: Největší samostatná páka
Vytvrzovací okno je na prvním místě
Energetický design začíná vytvrzením, ne hořákem. Plastisolové přípravky používané pro podlahy, kůži a laminované panely obvykle vyžadují, aby pás dosáhl maximální teploty v oblasti 180 až 210 stupňů Celsia a zůstal tam dostatečně dlouho, aby se změkčovadlo absorbovalo. Váš dodavatel směsi by měl okno potvrdit. Jakmile je okno upevněno, trouba má jasný cíl: dosáhnout ho rovnoměrně, v co nejkratším praktickém čase, s nejmenším objemem vzduchu, který ještě odstraňuje těkavé látky.
Proudění vzduchu a rekuperace tepla
Design trysek je místo, kde mnoho linek ztrácí peníze. Štěrbinové trysky zaměřené na pás přenášejí teplo rychleji než běžné nárazové panely, což umožňuje nižší objem vzduchu a menší ventilátor. Recirkulace v raných zónách snižuje potřebu ohřívat čerstvý vzduch, zatímco deskový nebo rotační výměník na výfuku rekuperuje užitečnou část zbývajícího tepla za předpokladu, že je proud výfuku udržován přiměřeně čistý od výparů změkčovadel. Důležité jsou také ventilátory s proměnnou rychlostí vázané na rychlost linky, protože výkon ventilátoru prudce klesá, jakmile se sníží objem vzduchu.
Volba substrátu Změní potahovací vlak
PVC povlak není jeden proces. Potahování tuhého laminátového panelu pro podlahu je odlišný mechanický problém než potahování separačního papíru pro syntetickou kůži a opět odlišné od potahování kovového svitku. Pevné panely potřebují stabilní podporu, plochý dopravník a chlazení, které zabraňuje deformaci, zatímco uvolňovací papír vyžaduje přesné napnutí a čisté odvíjení. Dodavatel, který nabízí jedno standardní uspořádání pro všechny tři, pravděpodobně udělá kompromis u všech tří.
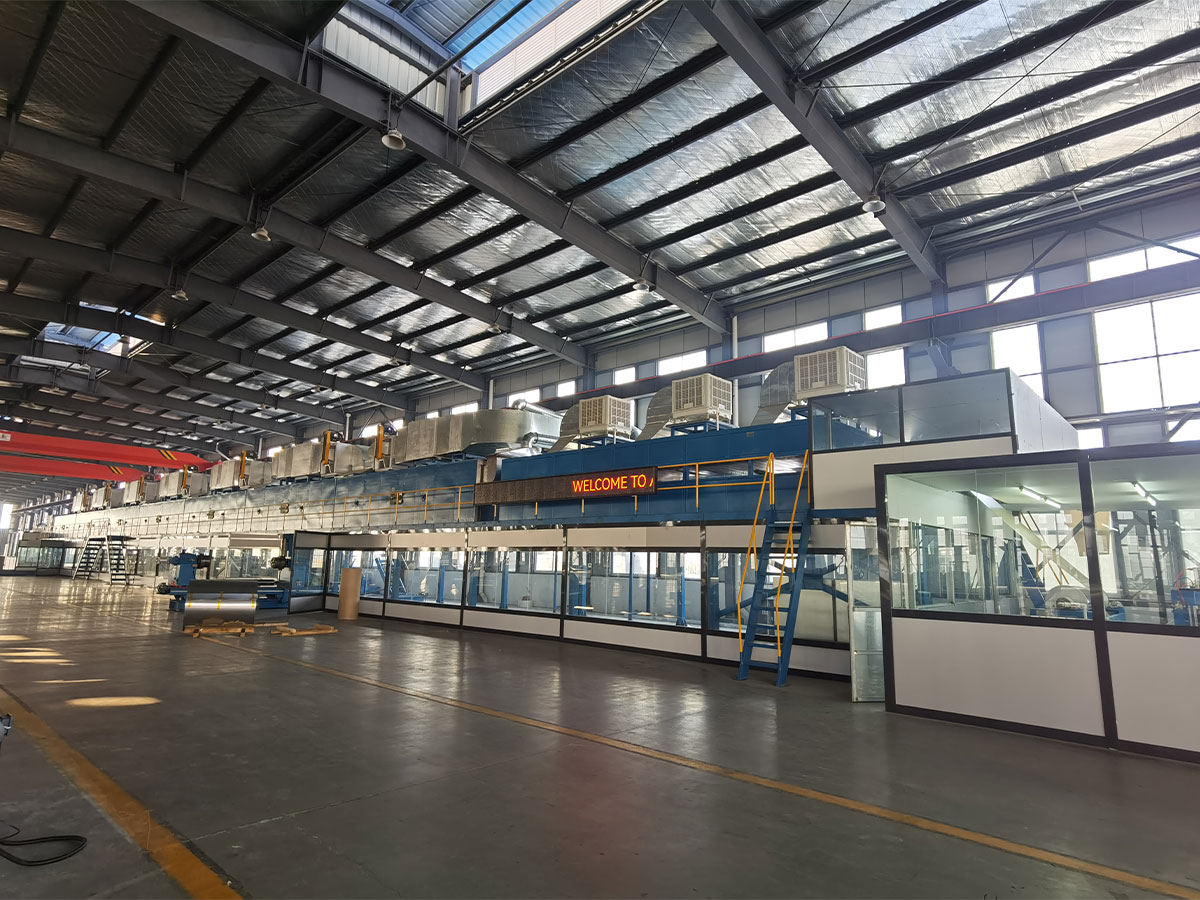
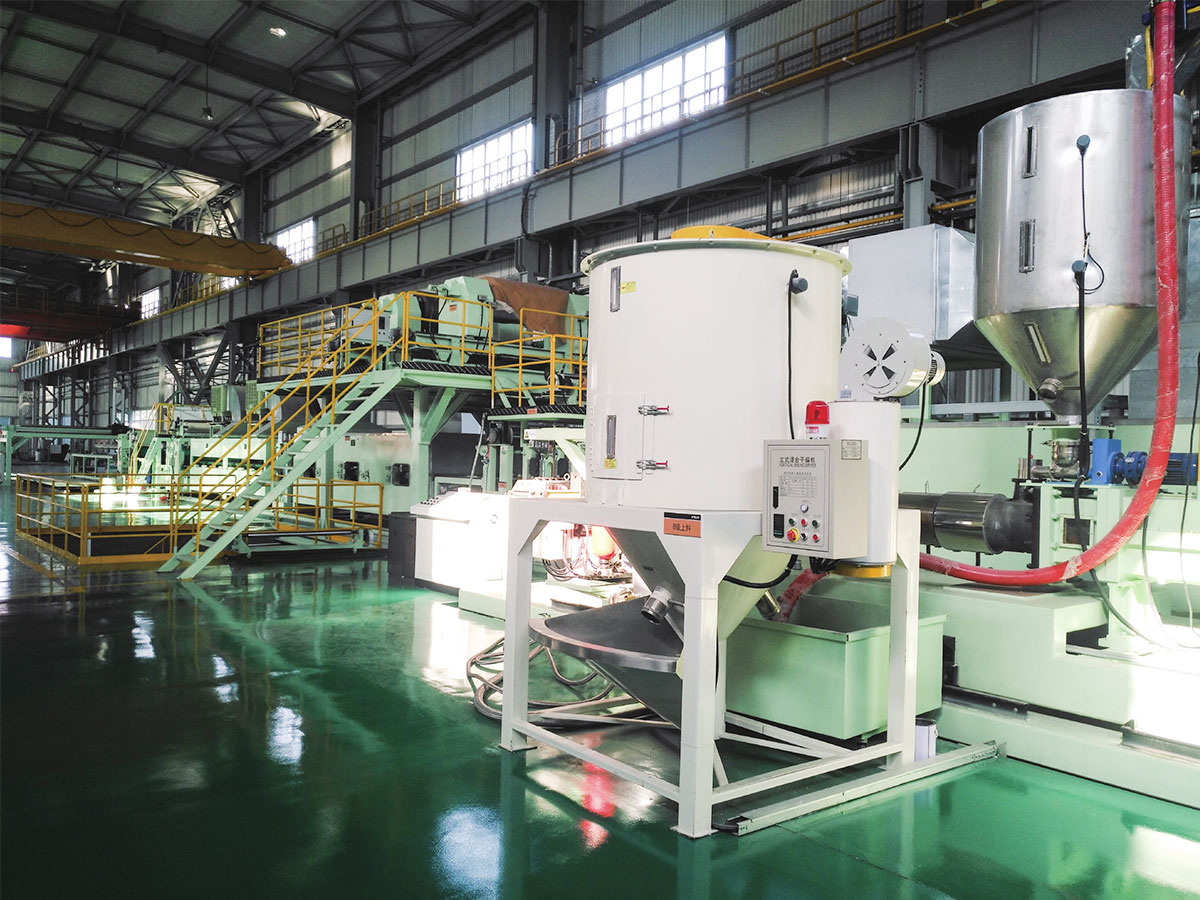
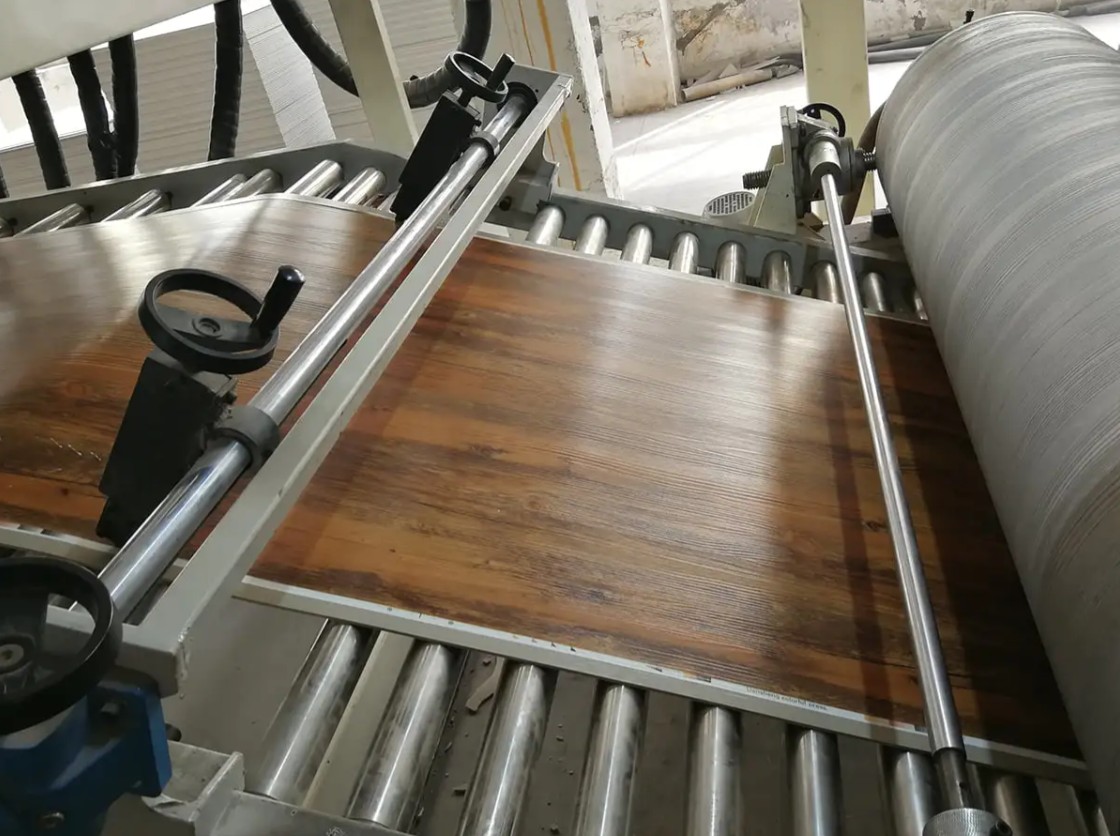
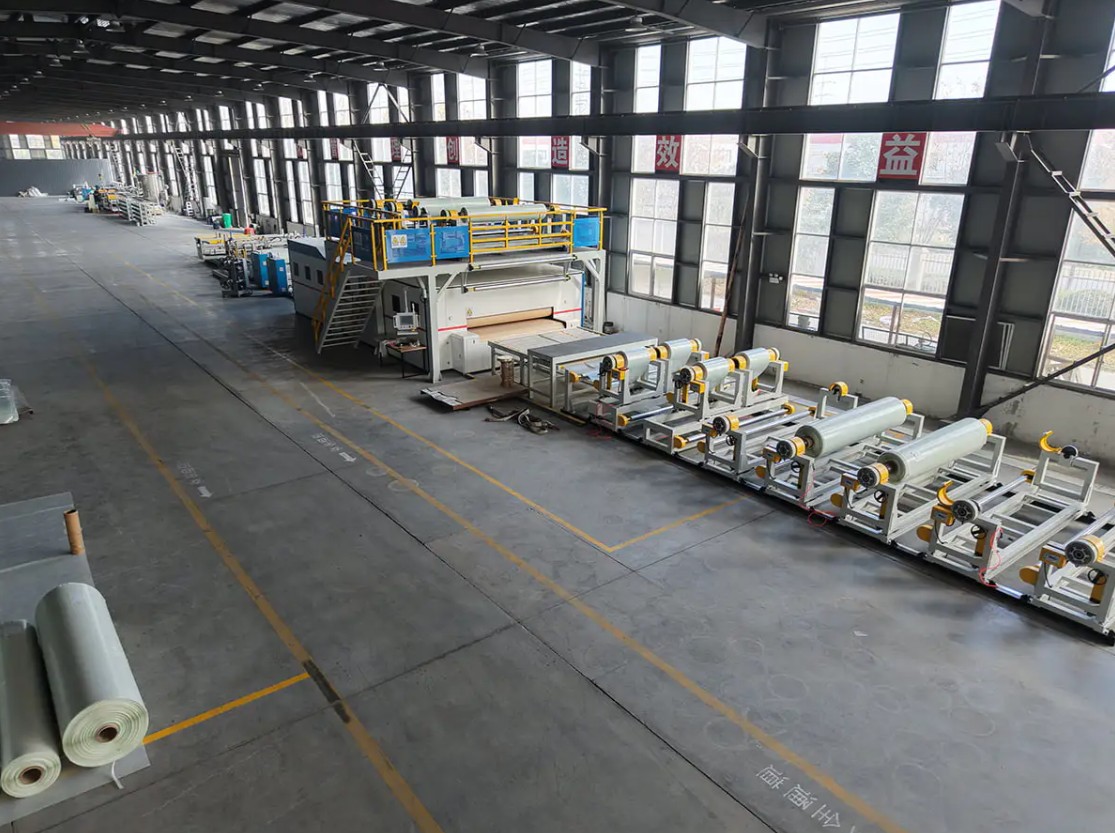
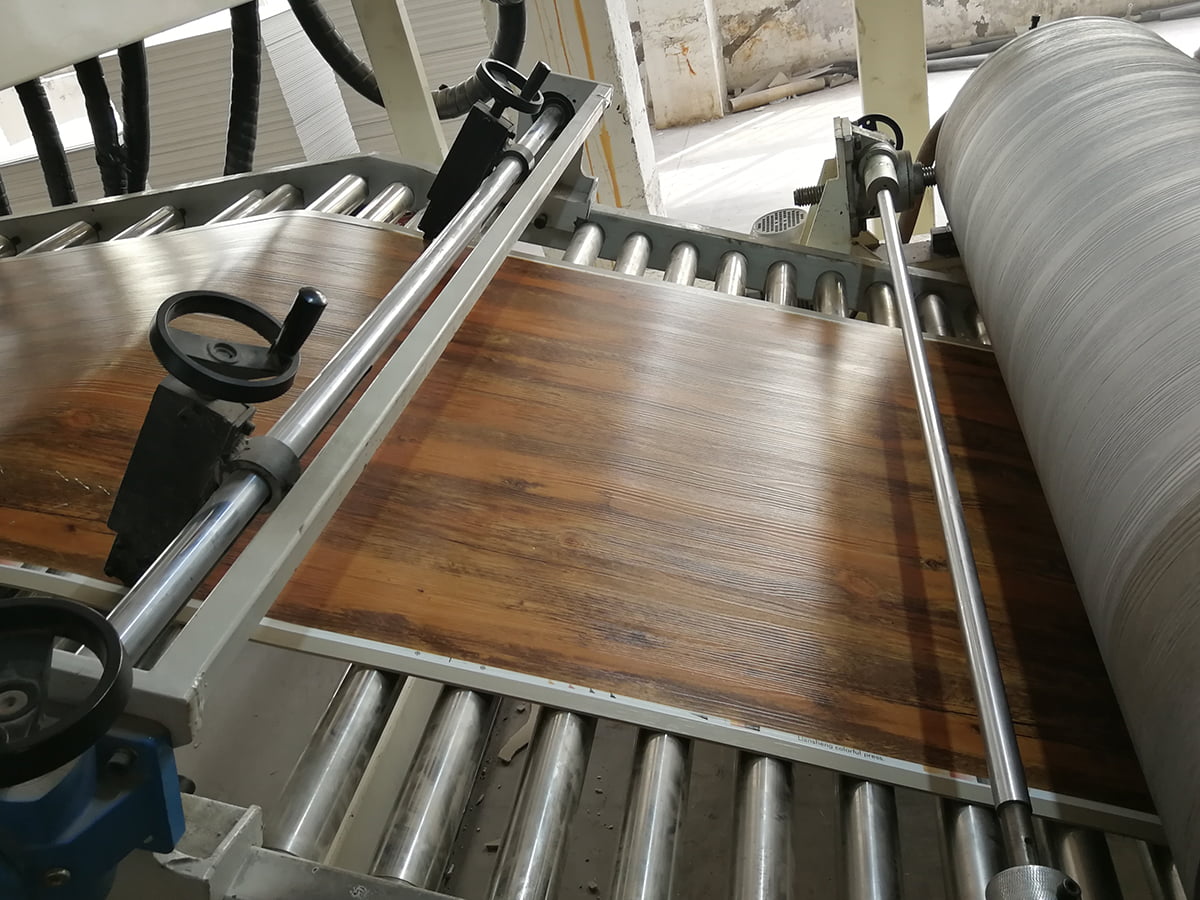 Výrobní linka PVC/WPC/SPC podlah pro laminaci pevných panelů Vytlačuje a kalandruje pevné podlahové panely, poté filmy, laminuje nášlapnou vrstvu a razí; umístěn tam, kde před specifikací záleží na stabilní podpoře a chlazení. Zobrazit produkt →
Pro výrobce podlah je fáze nanášení součástí delší sekvence míchání, kalandrování, laminace a profilování, což stojí za pochopení před stanovením specifikace stroje. Obecná struktura je vysvětlena v naší poznámce o tom, jak je strukturována výrobní linka PVC laminátových panelů. Potahovací a embosovací sekce pak musí odpovídat teplotnímu profilu každé vrstvy a tlaku razícího válce, protože nesoulad se projevuje spíše jako změna lesku než jako zjevná vada.
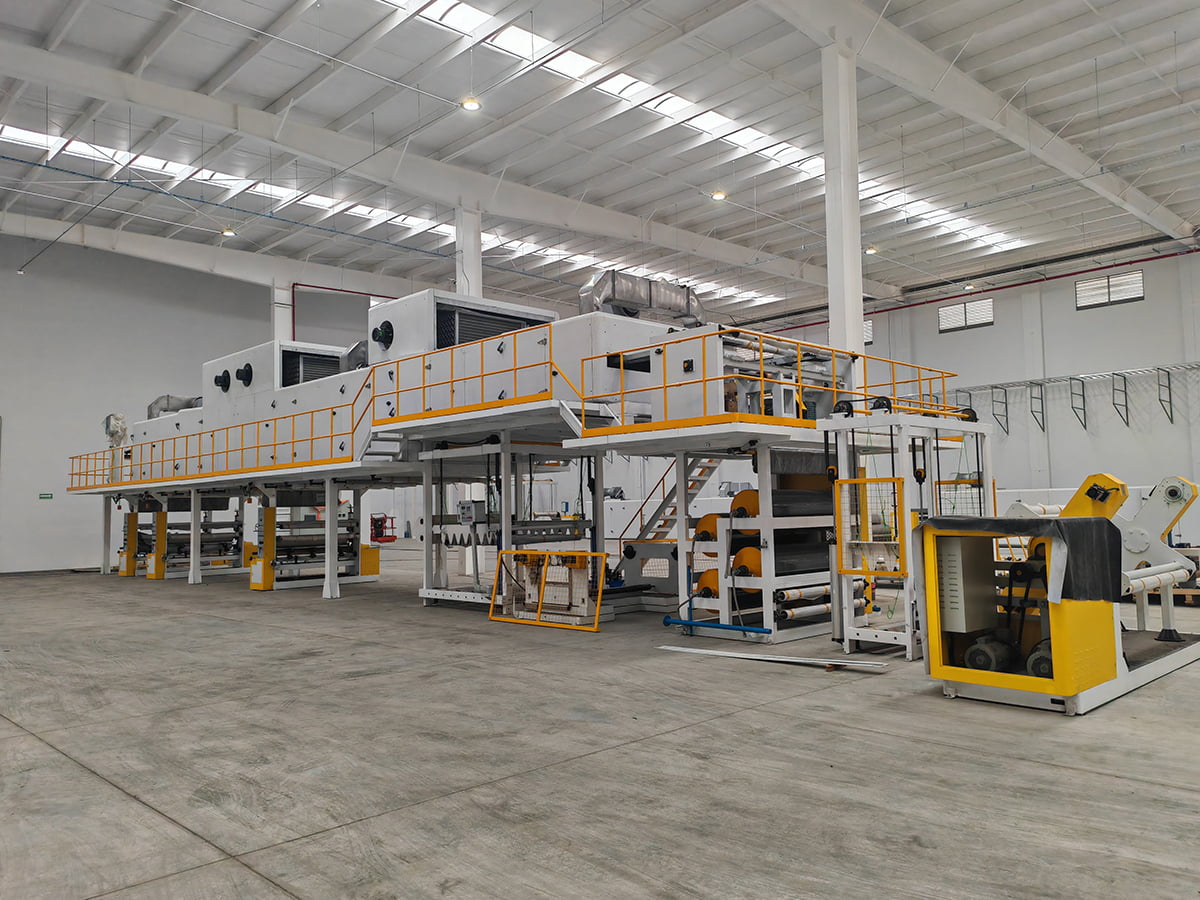
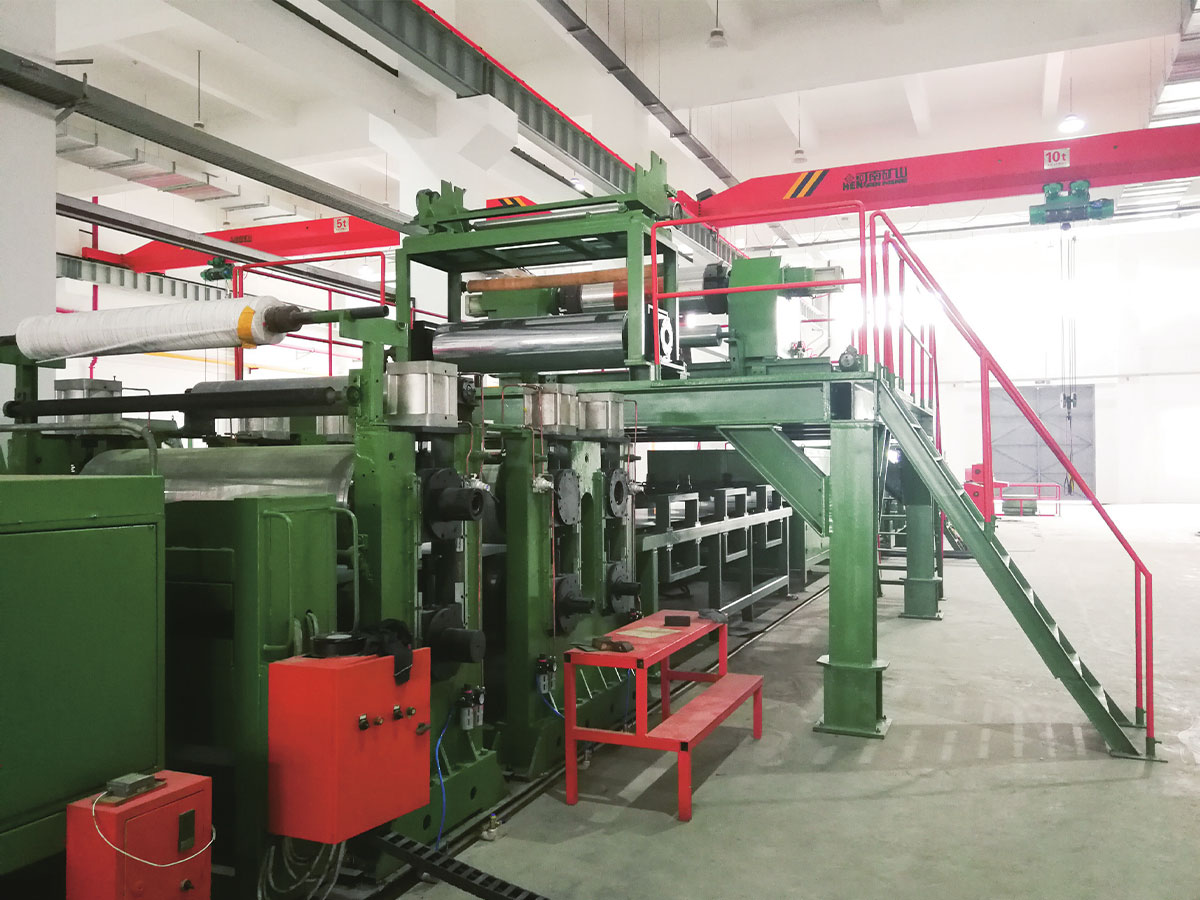
 Kompozitní, embosovací a potahovací linka z PVC/PU kůže Rukojeti uvolňovací papír, vyšší gramáže povlaku a hluboká ražba bez povrchového značení; stránka podporuje žádosti o cenovou nabídku a uvádí kategorie služeb. Zobrazit produkt →
Kůže a syntetické povrchové materiály přidávají další požadavek: linka musí zvládat separační papír, vyšší gramáže kabátu a hluboké ražení bez označení povrchu. Rekuperace tepla je stále cenná, ale hlavní prioritou je rovnoměrnost po celé šířce, aby se hloubka zrna neposunula od okraje ke středu.
Vlastní šířky, váhy kabátů a rozložení
Většině kupujících nesedí katalogový stroj. Šířky pásu mezi 1200 a 1600 mm, neobvyklé hmotnosti kabátů, budova s omezenou výškou, existující odvíjení, které musí být znovu použito, nebo dvouprůchodový proces, který musí probíhat v jedné řadě, to vše jsou normální podmínky. Praktickou zkouškou je, zda dodavatel může nabídnout nestandardní uspořádání, aniž by každou odchylku později proměnil v objednávku inženýrské změny. Ve fázi nabídky si vyžádejte nákres celkového uspořádání s uvedením délky trouby, polohy ventilátoru, servisních plošin a prostoru potřebného pro výměnu válců.
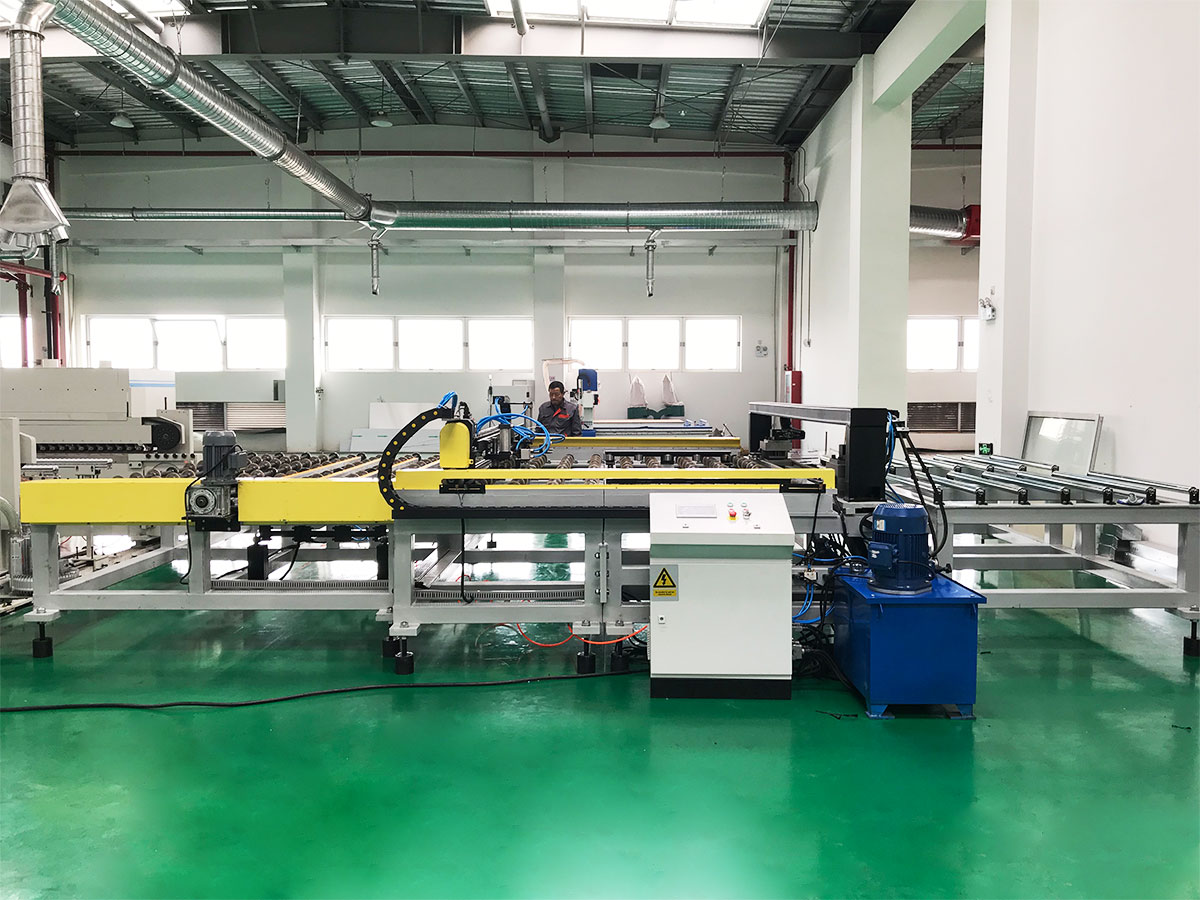
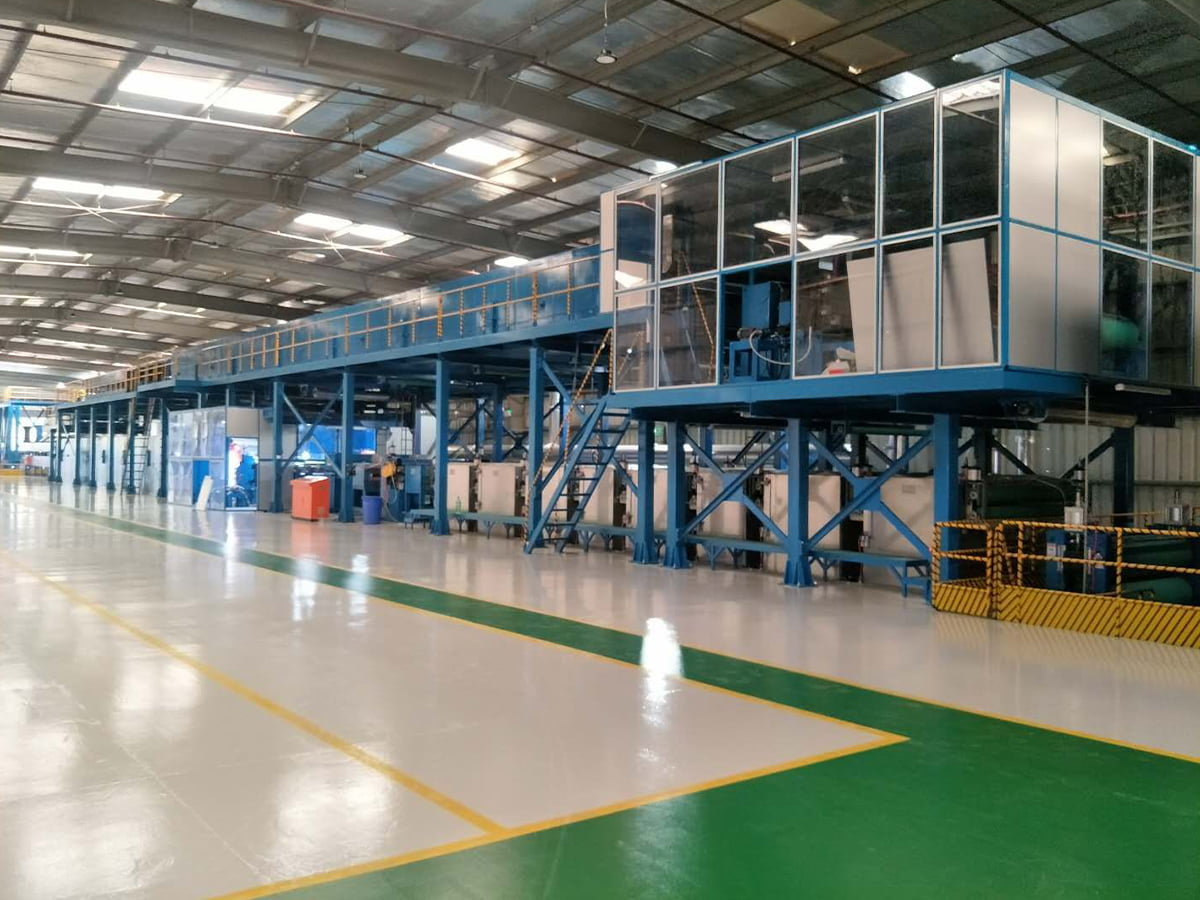
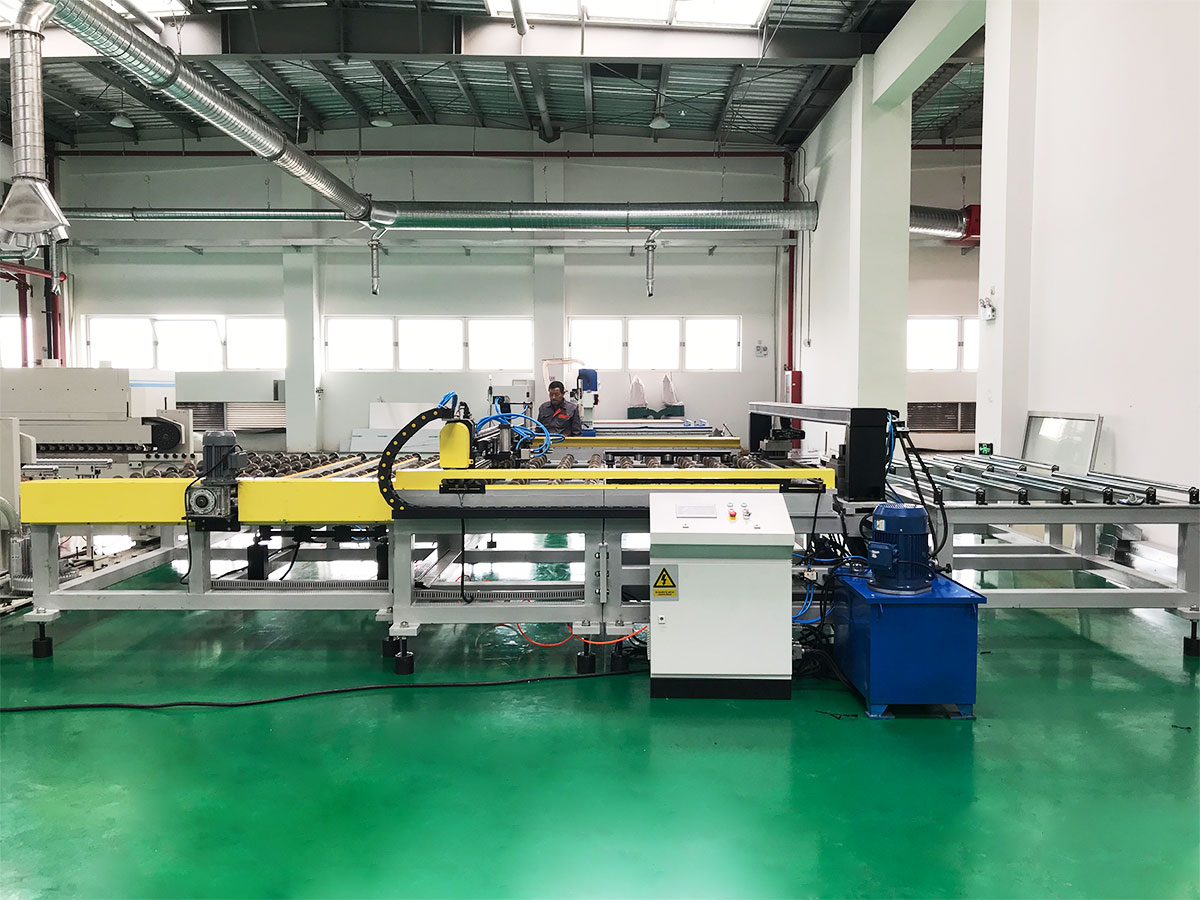 Zařízení na zakázku a nestandardní výrobní linky Pro kupující, kteří potřebují nestandardní rozvržení, neobvyklé šířky pásu nebo instalace s omezenou výškou; strana nabízí požadavky na cenovou nabídku pro zakázkové vybavení a výrobní linky. Zobrazit produkt →
Jak porovnat dvě citace, aniž byste byli uvedeni v omyl
Když se dvě nabídky liší o 15 nebo 20 procent, mezera obvykle není zisková marže, ale rozsah. Umístěte oba proti stejnému seznamu.
| Srovnávací bod | Nejnižší cenová nabídka | Nabídka zaměřená na efektivitu |
|---|---|---|
| Zónování trouby | Dvě zóny na jedné nastavené hodnotě | Čtyři až šest zón s nezávislým ovládáním |
| Ovládání proudění vzduchu | Pevné otáčky ventilátoru, manuální klapky | Ventilátory s proměnnou rychlostí propojené s rychlostí linky |
| Výfukové teplo | Vypuštěno do atmosféry | Rekuperace vzduch-vzduch nebo selektivní recirkulace |
| Tloušťka povlaku | Nastavení operátora pocitem | Měření v uzavřené smyčce s automatickou korekcí |
| Údaje o uvedení do provozu | Pouze mechanický chod | Tepelná a hmotnostní bilance se kontroluje podle garantovaných hodnot |
Pokud dodavatel nemůže produkovat naměřená čísla ze srovnatelné řady, považujte tvrzení o účinnosti za neověřené a odpovídajícím způsobem oceňte riziko.
Ověření, instalace a dlouhodobá podpora
Účinnost se prokazuje při uvedení do provozu, nikoli na prodejní schůzce. Seriózní přejímací protokol zaznamenává spotřebu plynu nebo elektřiny na tunu, teplotu pásu na konci každé zóny, tloušťku filmu po celé šířce a 72hodinový chod při jmenovité rychlosti. Zeptejte se také na vzdálenou diagnostiku, seznam náhradních dílů pro ohřívače, ventilátory, pohony a válce a na to, jak rychle se technik může dostat do vašeho závodu. Pokud si přejete, aby byly tyto body přezkoumány v porovnání s vaším vlastním produktem a budovou, kontaktujte technický tým.
Výběr energeticky účinného dodavatele potahovacího stroje na PVC závisí spíše na důkazech než na přídavných jménech. Porovnejte pece podle zón a proudění vzduchu, porovnejte potahovací hlavy podle naměřené tolerance tloušťky, porovnejte ovládací prvky podle toho, jak se chovají při částečném zatížení, a porovnejte dva citáty řádek po řádku. Dodavatel, který dokáže projít tepelnou bilanci vašeho produktu, uvést tolerance v číslech a ukázat stejný design běžící jinde, je ten, jehož stroj bude i v roce 5 stále hospodárný.