
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Když je uvedena linka na nanášení kovových svitků, většina kupujících srovnává jako první rychlost linky. Je to také číslo, které nejméně rozhoduje o tom, zda se investice vrátí. Linka s rychlostí 60 metrů za minutu, která udrží tloušťku povlaku v rozmezí plus minus 2 mikrony po celé šířce pásu, získá rychlejší linku, která se na okrajích posune o 8 mikronů, protože prodá více použitelných svitků a méně se šrotuje.
Ziskovost leží dále ve specifikaci, v přípravě substrátu, metodě povlakování, maximální teplotě kovu, kontrole napětí a době přeměny. Tento článek vysvětluje, jak se skládá zařízení pro potahování plochých kovových a kompozitních substrátů, jak sladit metodu s produktem a které kontroly oddělují spolehlivou linku od drahé lekce.
Co pokrývá lakovací zařízení
V průmyslovém zpracování kovů se potahovacím zařízením rozumí stroje, které nanášejí, vytvrzují nebo laminují funkční nebo dekorativní vrstvu na pohyblivý substrát. Pro výrobce cívek a panelů tato rodina obvykle zahrnuje:
- Válcové lakovací a tiskové jednotky, které nanášejí základní nátěr, vrchní nátěr, zadní nátěr nebo tištěné vzory na hliníkové a ocelové cívky.
- Stříkací lakovací stanice, používané tam, kde je potřeba těžší nebo stejnoměrnější sestava, než jaká může dodat jediný válec.
- PUR a fóliové laminovací jednotky, které lepí ochrannou nebo dekorativní fólii na cívku polyuretanovým lepidlem.
- Linky předúpravy a čištění, které odmašťují, opláchnou a pasivují podklad před nátěrem.
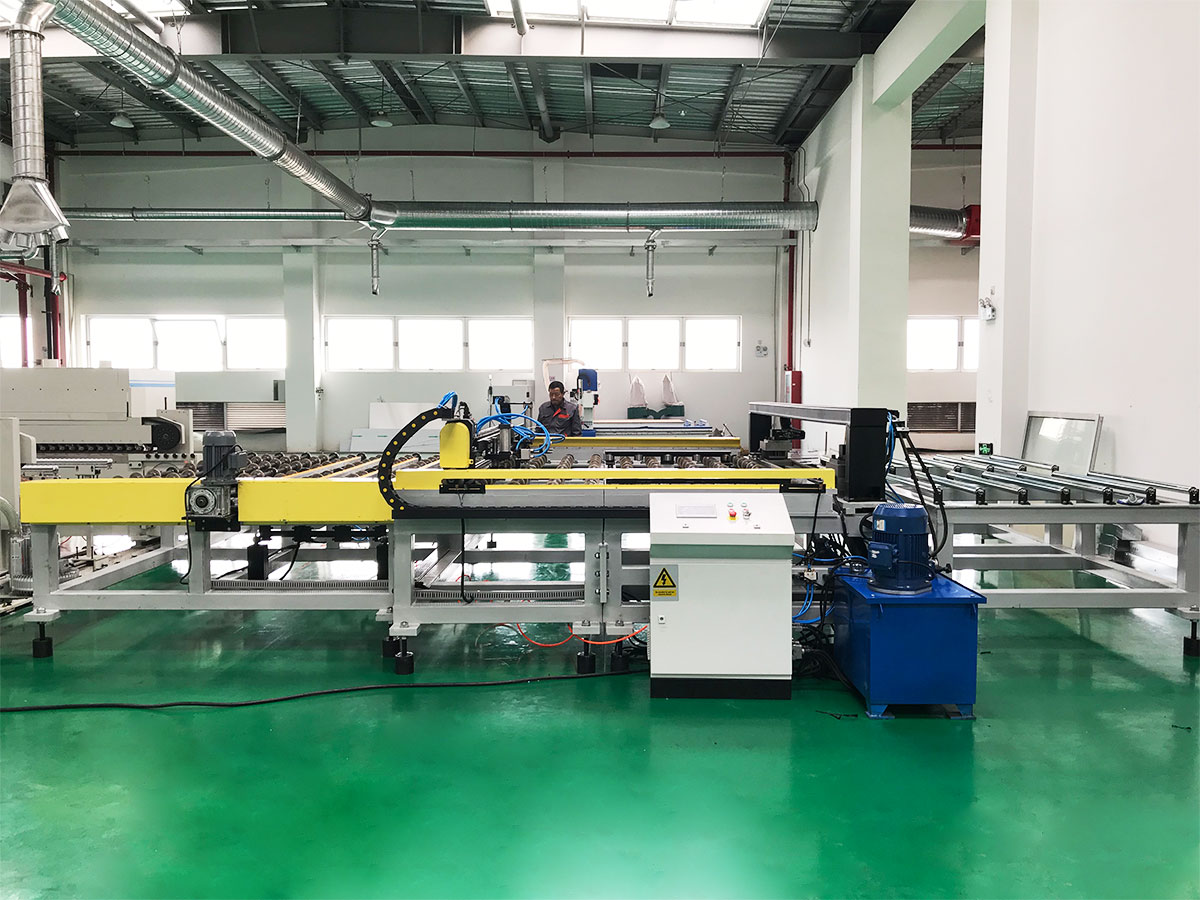
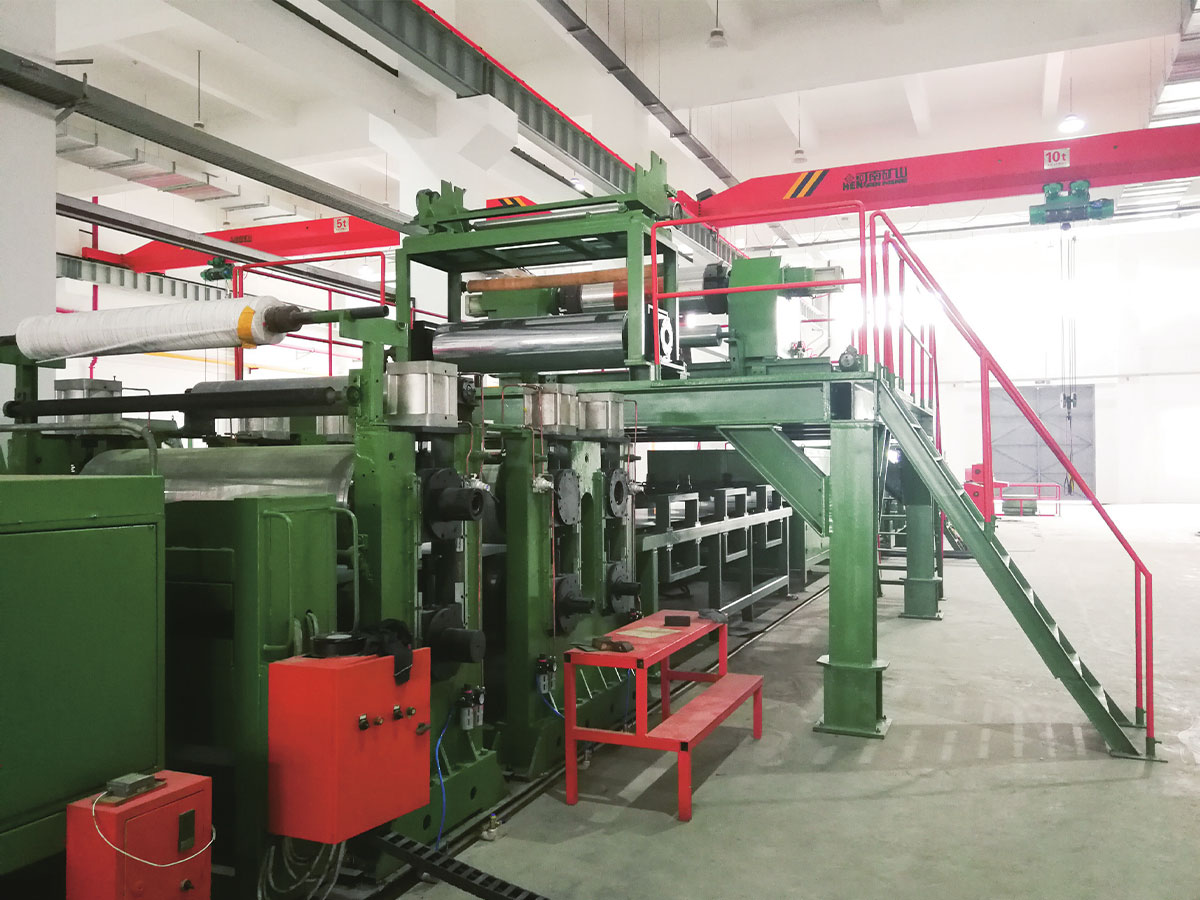
- Související dokončovací zařízení, jako jsou embosovací stroje, linky pro převálcování svitků a tři válečkové vyrovnávací stroje.
Stejná fráze se také používá pro potahovací pánve na farmaceutické tablety a potahovače s fluidním ložem. To je samostatná rodina zařízení s různými materiály, požadavky na čisté prostory a pravidly validace, na kterou se zde nic nevztahuje.
Přizpůsobení metody nátěru produktu
Většina argumentů týkajících se specifikace se týká jedné otázky: nanášení válečkem, nanášení sprejem nebo laminace. Odpověď závisí na tloušťce suchého filmu, kterou musíte držet, na standardu vzhledu, který audituje váš zákazník, a na tom, jak velká část svitku bude následně ohnuta, složena nebo proražena.
| Metoda | Typický suchý film | Nejlépe se hodí | Hlavní omezení |
|---|---|---|---|
| Přímé nanášení válečkem | 5 až 20 mikronů | Základní a tenké vrchní nátěry při vysoké rychlosti linky | Defekty filmu přímo následují vady povrchu válce |
| Reverzní válečková vrstva | 10 až 25 mikronů | Hladké vrchní nátěry, kde je vzhled rozhodující | Potřebuje těsnou kontrolu viskozity a tlaku |
| Nástřik ve spreji | 20 až 60 mikronů | Těžší sestavení, dvousložkové systémy, krátké běhy | Přestřik, odsávání kabiny a ztráta materiálu |
| Kombinovaný váleček a sprej | Variabilní | Linky, které musí vést tenké i těžké vrstvy | Vyšší kapitálové náklady a delší přechod na euro |
| PUR a laminace fólie | Lepidlo 3 až 12 gramů na metr čtvereční | Ochranná fólie, dekorativní fólie, spojovací vrstvy | Regulace vlhkosti a tlak štěrbiny určují bubliny |
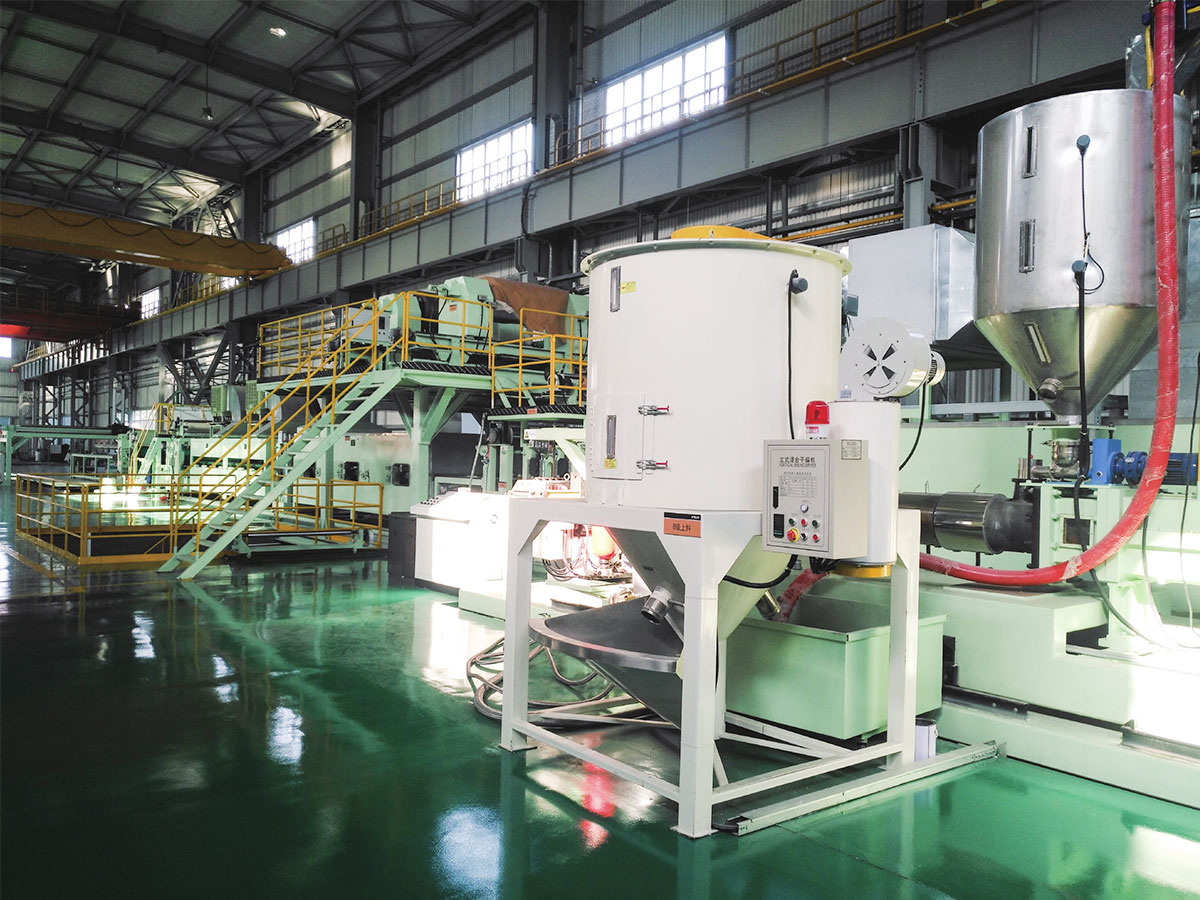
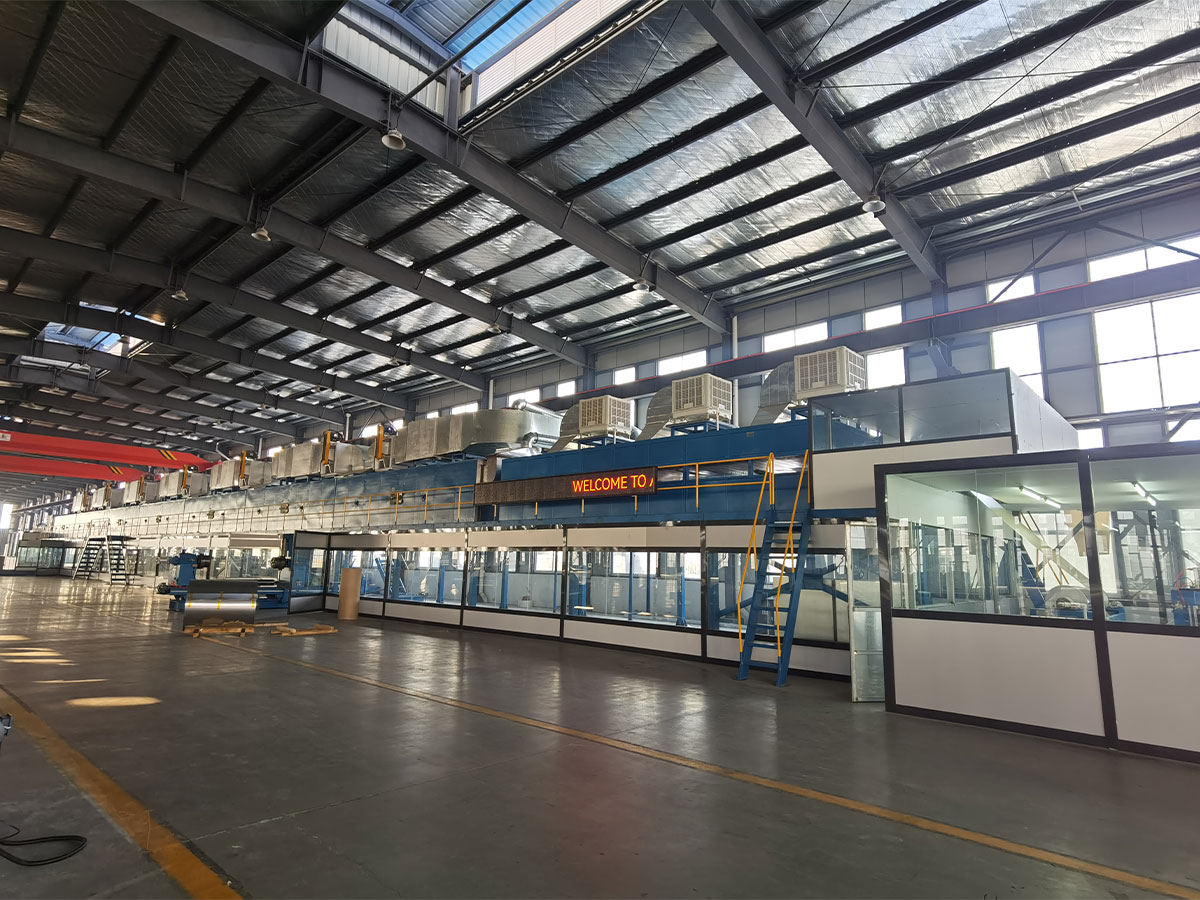
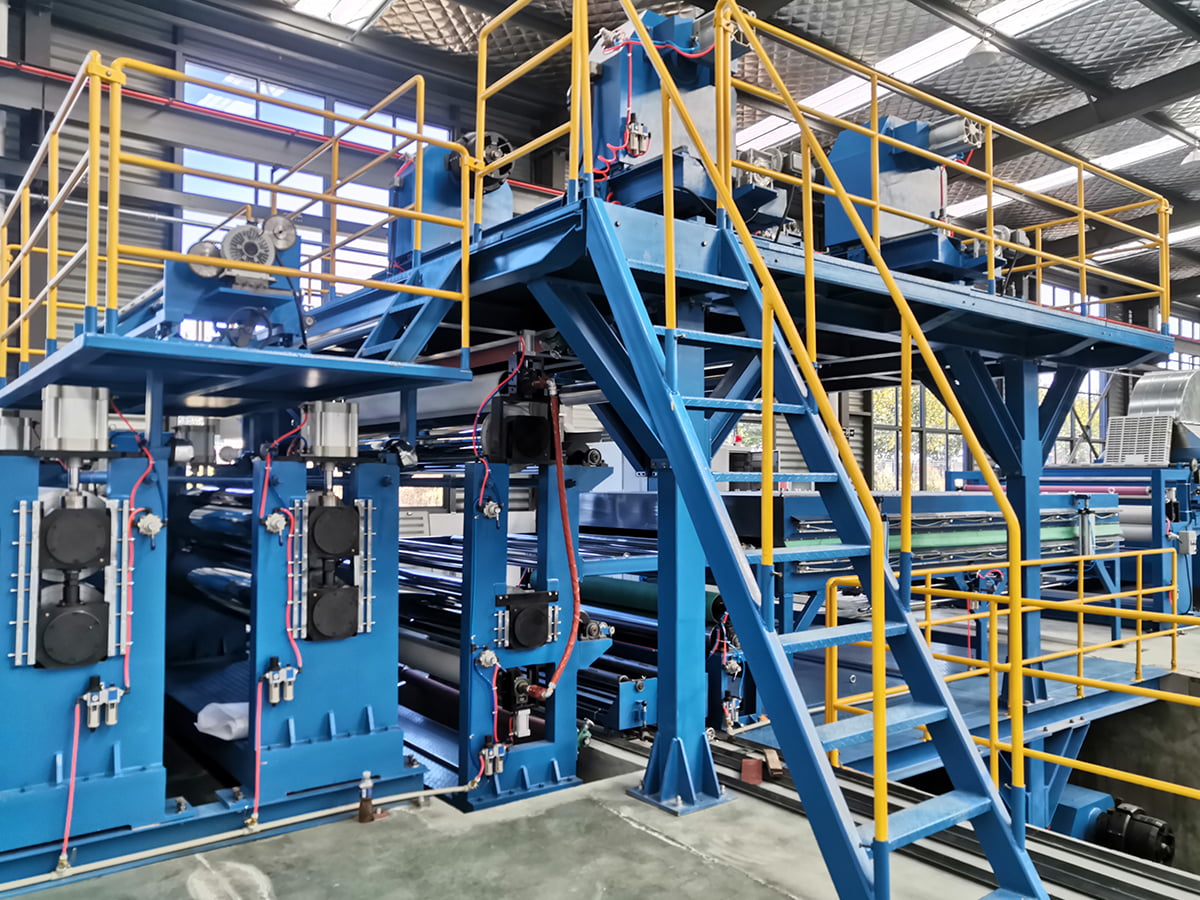
 Barevná lakovací linka Prostřednictvím automatizovaných a inteligentních procesů poskytuje výrobní linka nátěrů esteticky příjemné, odolné a funkční povrchové nátěry pro širokou škálu ... Zobrazit produkt →
Barevná lakovací linka, která spojuje nanášení válečkem s vícezónovou vytvrzovací pecí, je standardním tahounem pro předem potažený hliníkový a ocelový svitek. Tam, kde jedna linka musí pokrýt jak tenký základní nátěr, tak těžší vrchní nátěr, kombinovaná konfigurace válečku a nástřiku odstraňuje potřebu dvou strojů za cenu pomalejší výměny a opatrnější manipulace s kapalinou.
Příprava podkladu a vytvrzování Nastavte strop
Poruchy přilnavosti zřídka začínají na potahovací hlavě. Začínají na povrchu pásu, kde mlýnský olej, oxid nebo zbytková válcovací emulze přežije fázi čištění a sedí mezi kovem a základním nátěrem. Čistící linka pro předúpravu by měla zahrnovat alkalické odmašťování, dvoustupňové oplachování, konverzní nebo pasivační krok přizpůsobený pryskyřičnému systému a sušičku, která ponechá pás zcela suchý bez bleskové koroze.
Vytvrzování je druhý strop. Hodnoty nastavení pece ve stupních Celsia jsou méně důležité než maximální teplota kovu, které pásek dosáhne, a doba, po kterou zůstane nad prahem aktivace pryskyřice. Po vytvrzení poskytuje slabou přilnavost a špatnou odolnost vůči rozpouštědlům. Při nadměrném vytvrzení je film křehký, takže praská při malých poloměrech ohybu. Požádejte o okno maximální teploty kovu pro vaši tloušťku substrátu, protože 0,3 mm hliníková cívka a 1,2 mm ocelová cívka nedosáhnou stejné teploty při stejné rychlosti linky.
Čísla specifikací, která rozhodují o návratnosti
Před porovnáním cen si stanovte čísla, která definují práci. Tyto hodnoty patří do poptávky a později do smlouvy:
- Rozsah šířky a tloušťky substrátu, včetně nejtenčího měřidla, musí linka běžet bez vrásek.
- Tolerance tloušťky povlaku po šířce a podél cívky, uvedená spíše jako naměřená hodnota než jako cíl.
- Rychlost linky při jmenovité tloušťce, nikoli maximální rychlost, kterou může pohon dosáhnout.
- Maximální rozsah teploty kovu a doba setrvání v každé zóně trouby.
- Rozsah napětí pavučiny a způsob ovládání použitý k jejímu držení.
- Hmotnost svitku, vnitřní průměr a doba výměny mezi produkty.
- Metoda akceptačního testu, frekvence vzorkování a kdo platí za neúspěšný pokus.
Cenová nabídka, která vynechává toleranční a akceptační metodu, není srovnatelná s nabídkou, která je uvádí, jakkoli jsou součty na papíře blízké.
Kde se povlak hodí v továrně na výrobu kompozitních panelů
Nanášecí zařízení zřídka stojí samostatně. V závodě na výrobu hliníkových kompozitních panelů vyrábí potahovací linka předem potažený svitek, který se později ve fázi laminace setká s adhezivním filmem a jádrem. Oba procesy se musí shodovat na povrchové energii, chemii základního nátěru a tloušťce filmu, protože povlak, který sám o sobě projde zkouškou pásky, se může po nalepení na ohnivzdorné jádro a ohnutí do fasádního panelu ještě oddělit.
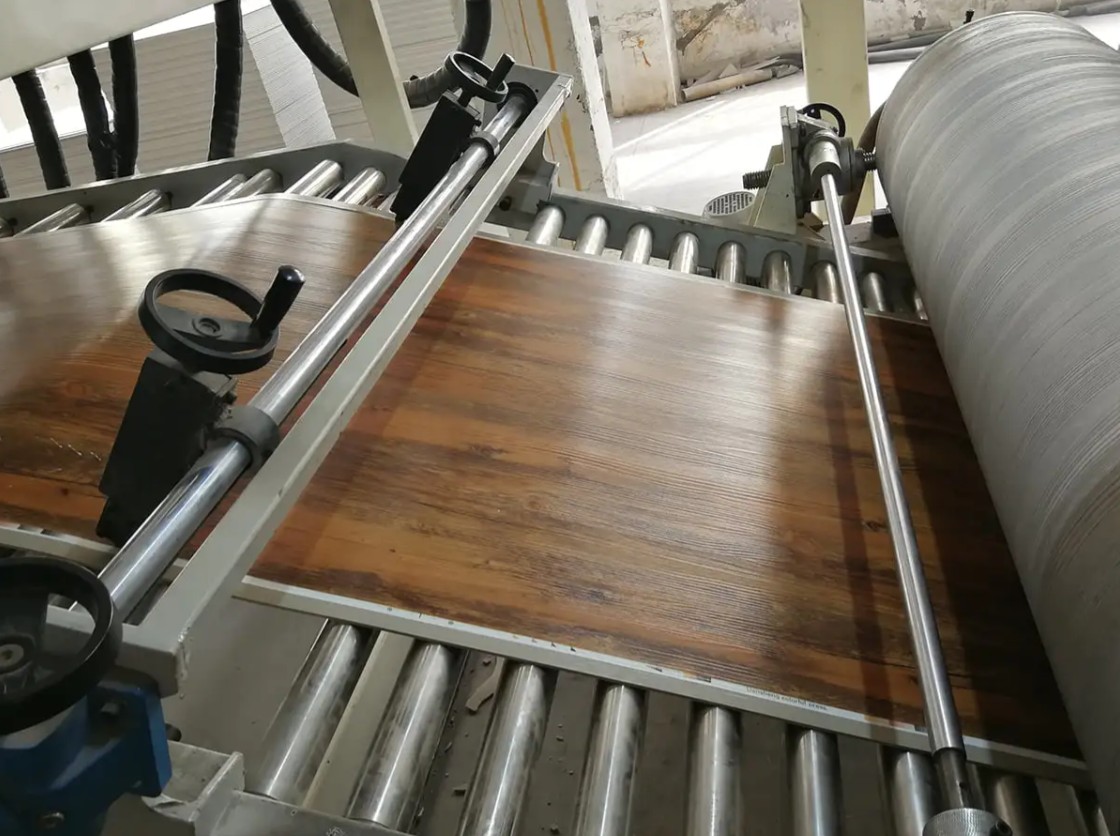
 PUR povlak a řada Laminute PUR lakovací a laminovací linka se primárně používá pro vysokopevnostní laminaci různých funkčních fólií (jako jsou dekorativní fólie, ochranné fólie a funkční... Zobrazit produkt →
Pro výrobu protipožárních hliníkových kompozitních panelů A2 a B1 jsou fáze povlakování a fáze kompozitu obvykle specifikovány společně. Typ jádra, adhezivní film a nátěrový systém tvoří řetězec a nejslabší článek určuje požární odolnost, kterou může zpráva o zkoušce podporovat.
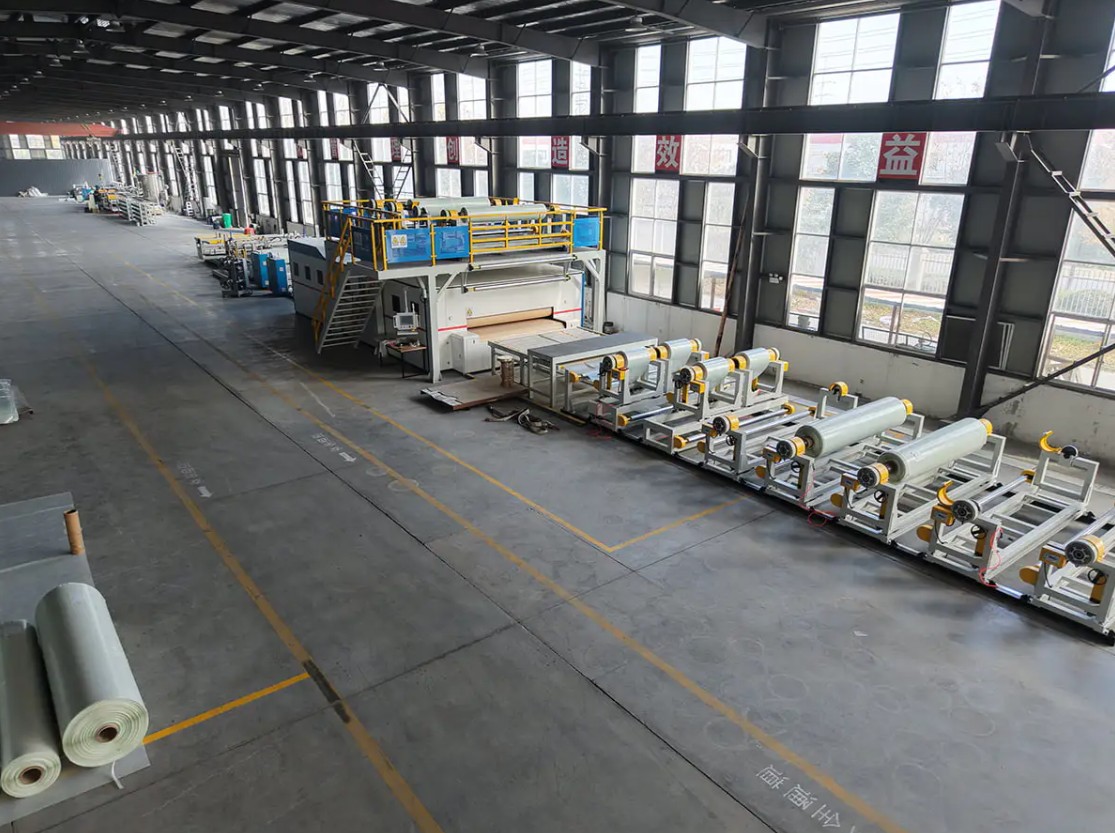
 Linka na výrobu kovových kompozitních panelů A2 V roce 2012 jsme nezávisle vyvinuli výrobní linku A2 Metal Composite Panel Production Line, druhou generaci kontinuální laminovací linky speciálně navrženou pro výrobu Cl... Zobrazit produkt →
Závody, které také vyrábějí podlahy SPC, PVC a PU kůži nebo termoplastické kompozity vyztužené nekonečnými vlákny, čelí stejné logice s různými substráty. Potahovací nebo laminovací jednotka, napínací sekce a následné embosovací zařízení musí být navrženy jako jedna linka, spíše než sestavovány ze samostatných nabídek.
Kontroly nákupu, než se zavážete
Tyto kontroly stojí několik týdnů a obvykle ušetří mnohem více, než stojí:
- Spusťte svůj vlastní substrát ve svém vlastním rozsahu tloušťky na referenční lince nebo v partnerském závodě.
- Zeptejte se, které parametry jsou zaručeny a jak se každý z nich měří při přejímce.
- Potvrďte seznam náhradních dílů, včetně intervalů přebroušení válců a těsnění čerpadla.
- Zkontrolujte tvrdost válečku a povrchovou úpravu, protože měkký váleček na abrazivních podkladech ztrácí korunu během měsíců.
- Potvrďte zatížení podlahy, požadavky na základy a přípojky inženýrských sítí, které musíte zajistit.
- Po předání dohodněte instalaci, uvedení do provozu, zaškolení obsluhy a zajištění podpory.
Běžné body selhání a jak se jim vyhnout
- Posun tloušťky okraje: obvykle koruna válce, tlak v štěrbině nebo viskozita povlaku, nikoli čerpadlo. Změřte celou šířku, ne střed.
- Pomerančová kůra a špatný průtok: zkontrolujte rovnováhu rozpouštědel, teplotu povlaku a sklon v první zóně pece.
- Ztráta přilnavosti po ohýbání: obvykle problém nevytvrzení nebo přetvrzení v kombinaci se zbytky po předběžné úpravě.
- Pruhy a škrábance: opotřebené vodicí válečky, nesprávné napnutí pásu nebo zaschlý povlak zachycený na válečku.
- Bubliny pod laminovanou fólií: vlhkost v podkladu, nadměrná hmotnost lepicí vrstvy nebo nestabilní tlak ve svěru.
Zaznamenávání hmotnosti povlaku, maximální teploty kovu a napětí pro každou cívku je nejlevnější diagnostický nástroj, který si závod může ponechat. Když se objeví defekt, protokol obvykle ukazuje, který parametr se přesunul jako první.
Výběr stavitele, který rozumí celé řadě
Lakovací zařízení je systém, nikoli katalogová položka. Předúprava, aplikace, vytvrzování, tah a následná manipulace musí být dimenzovány na stejný podklad a stejný cíl výroby. Stavitel, který také dodává linky kompozitních panelů, jednotky na laminaci fólií, razicí stroje a nivelační zařízení, se používá k řešení rozhraní mezi nimi, což je místo, kde vzniká většina zpoždění při uvádění do provozu. Pomáhá také, když stejný dodavatel může provést zkoušku vašeho materiálu a upravit specifikaci před řezáním oceli.
Výrobní výhody linky na nanášení kovových svitků ukazujte v počtu průchodnosti a zmetkovitosti spíše než v brožuře o stroji, takže místo instalované kapacity požadujte naměřený výkon za směnu.
Potahovací linka se posuzuje podle svitků, které opouštějí závod, nikoli podle rychlosti vytištěné v návrhu. Než budete diskutovat o ceně, opravte rozsah substrátu, toleranci tloušťky povlaku, okno maximální teploty kovu a způsob přijetí. Porovnejte nabídky na tomto základě a rozdíly, na kterých záleží, se stanou viditelnými.
Pokud plánujete nový nátěr, laminaci nebo linku kompozitních panelů a chcete, aby byla specifikace přezkoumána podle vašeho vlastního materiálu, zašlete podrobnosti o substrátu a cílový výstup technickému týmu a požádejte o konfiguraci linky s tolerancemi zapsanými v