
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Svitek hliníku natřený po řezání a tvarování téměř vždy stojí více na metr čtvereční než stejný svitek natřený, když je stále na kontinuální lince. Tato ekonomická skutečnost vysvětluje, proč předem natřený hliník dodává většinu trhu s obklady, střechami, nápisy a hliníkovými kompozitními panely.
Kvalita potahovaného hliníkového svitku je stanovena na třech místech: jak čistý je pás, když dosáhne potahovací hlavy, jak přesně tato hlava odměřuje film a jak rovnoměrně pec dodává vytvrzení. Barva, lesk a životnost vyplývají z těchto tří, nikoli ze samotné značky laku.
Jak funguje kontinuální potahování hliníkové cívky
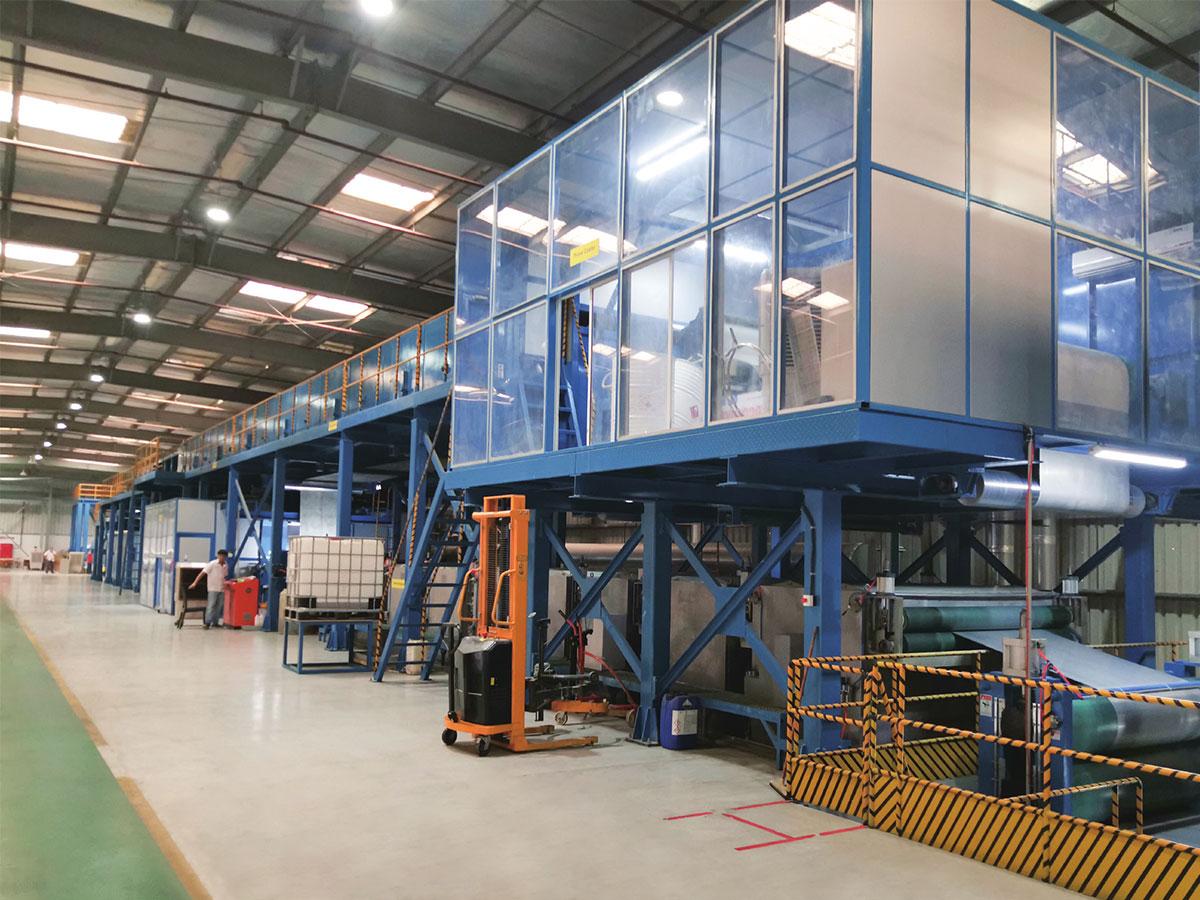
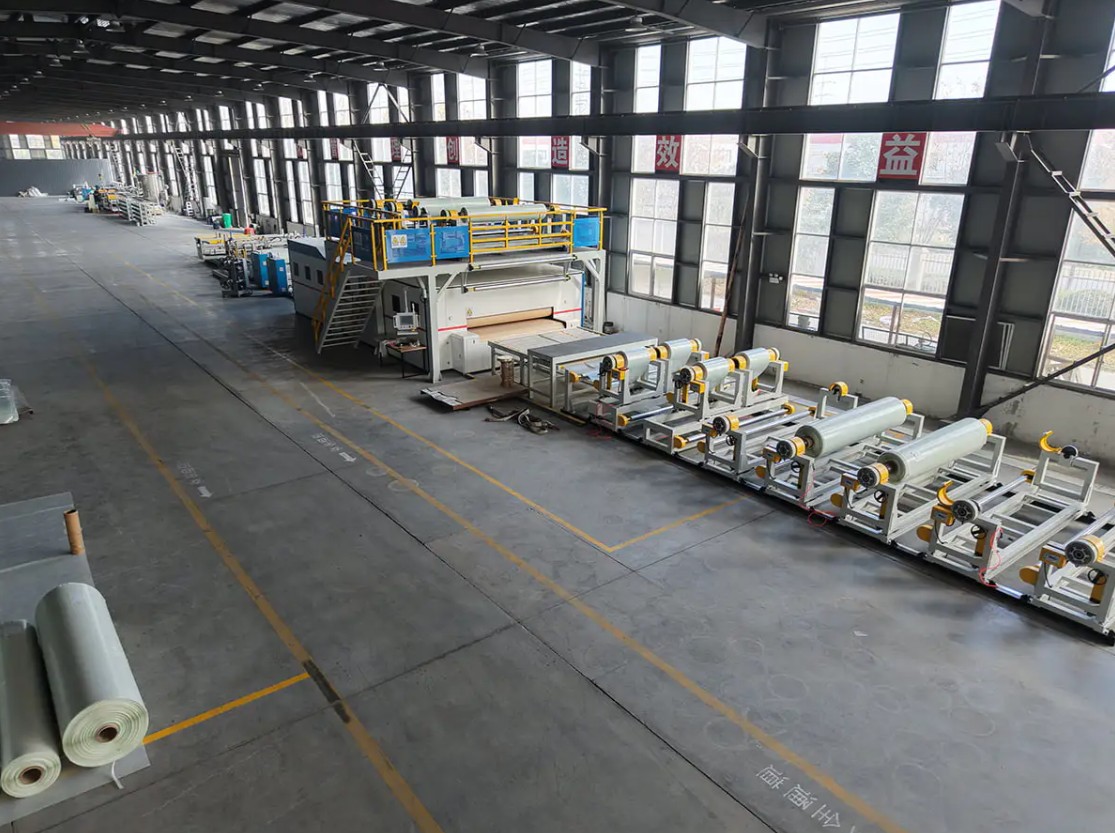
Coil coating je kontinuální, automatizovaný proces, který nanáší organický povlak na kovový pás před řezáním nebo tvarováním pásu. Hliník přichází jako svitek, je odvíjen, vyčištěn, chemicky předupraven, potažen, vytvrzen, ochlazen a převinut jako předbarvený svitek. Protože se pás během rovnoměrného chodu nezastaví, tloušťka filmu, vytvrzování a vzhled jsou dány parametry stroje spíše než pocitem obsluhy. Architektonické linky běžně běží rychlostí 20 až 60 metrů za minutu, s šířkou pásu 600 až 1600 milimetrů a celkovou tloušťkou suchého filmu 20 až 27 mikrometrů včetně základního nátěru.
- Odvíjení a šití: konec běžící cívky se připojí k hlavě další a šev musí procházet linkou bez značkovacích válečků.
- Akumulace: vstupní akumulátor ukládá pás, takže potahovací hlava a pec stále běží při výměně cívky.
- Čištění a předúprava: alkalické čištění, oplachování, chemický konverzní nátěr a sušárna. Tato fáze rozhoduje o adhezi více než kterákoli jiná.
- Základní a vrchní nátěr: nanášecí válečky aplikují základní nátěr, část odvětrání odstraní rozpouštědlo a poté následuje vrchní nátěr.
- Vytvrzování: vícezónová pec přivádí kov, nejen vzduch, na špičkovou teplotu kovu, kterou chemie potřebuje.
- Kalení a převíjení: ochlazením se pás sníží na manipulační teplotu a hotový svitek se převine pod kontrolovaným tahem.
O většině výsledků adheze rozhoduje příprava proužků
Neúplné čištění zastaví rovnoměrné vytváření konverzního povlaku a porucha se později objeví jako ztráta povlaku podél ohybu nebo řezné hrany. Čisticí sekce proto musí být dostatečně dlouhá pro skutečnou rychlost linky a válce mokré sekce potřebují plán čištění, protože zaschlé zbytky chemikálií se přenášejí přímo na pás jako pruhy.
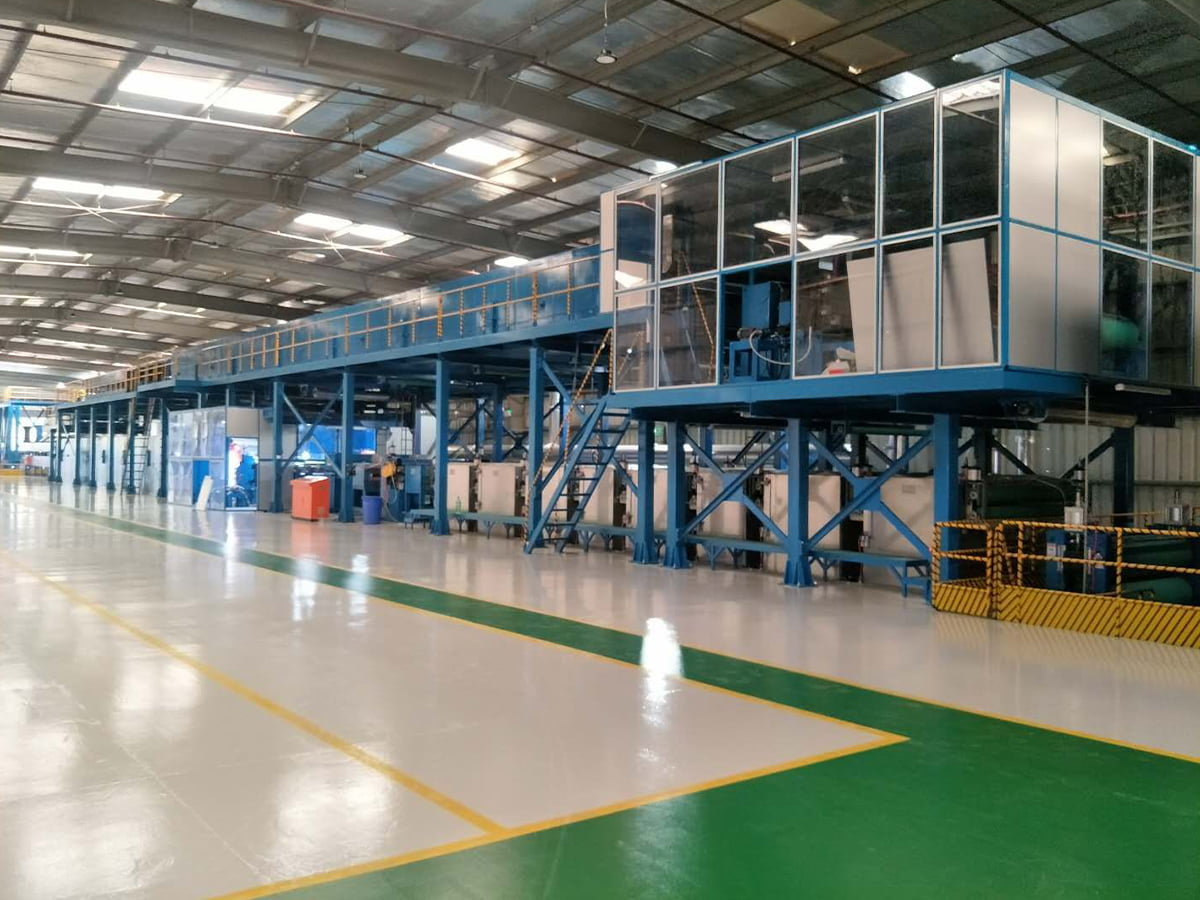
 Linka na předúpravu Čistota kovových povrchů a kvalita chemických konverzních nátěrů přímo určují odolnost proti korozi, přilnavost nátěru a kvalitu finálního produktu... Zobrazit produkt →
Potahovací hlavy, kontrola filmu a vytvrzování
Linky používají tříválcové nebo čtyřválcové hlavy. Údržba se třemi rolemi je jednodušší, zatímco čtyřválcová řídí velmi tenké filmy jemněji a vyhovuje liniím, které se také tisknou. Tloušťka filmu je nastavena poměrem rychlosti mezi aplikátorem a pásem, takže stabilní rychlost a stabilní napětí jsou na prvním místě. V další řadě stojí nedostatečné vytvrzení odolnost vůči rozpouštědlům a flexibilita, zatímco nadměrné vytvrzení stojí barvu a tažnost. Řídicí proměnnou je špičková teplota kovu, měřená na pásu, typicky kolem 230 až 249 stupňů Celsia pro PVDF a 216 až 232 stupňů Celsia pro polyester. Před nastavením trouby potvrďte okno s dodavatelem povlaku.
Nátěrové systémy a kam se každý hodí
Žádný jednotlivý povlak nepokrývá každou expozici. Výběr závisí na prostředí, kterému bude hotový výrobek čelit, na následném tvarování svitku a na tom, jak dlouho musí barva a lesk držet.
| Nátěrový systém | Typický zcela suchý film | Léčebné okno | Nejlépe se hodí | Hlavní omezení |
|---|---|---|---|---|
| Polyester | 18 až 25 mikrometrů | 216 až 232 C | Vnitřní panely, značení, lehké obklady | Venku kříduje a bledne |
| Silikonem modifikovaný polyester | 20 až 25 mikrometrů | 220 až 235 C | Střešní krytina a obklady stěn v mírných klimatických podmínkách | Slabší odolnost vůči rozpouštědlům než PVDF |
| PVDF | 23 až 27 mikrometrů | 230 až 249 C | Venkovní fasády, pobřežní a průmyslové expozice | Vyšší cena, úzké vytvrzovací okno |
| Polyuretan | 20 až 25 mikrometrů | 210 až 230 C | Laminace fólie a prémiové povrchové úpravy interiéru | Citlivost na vlhkost při skladování |
| Epoxidový základní nátěr | 5 až 7 mikrometrů | Sada podle vrchního laku | Základní vrstva adheze a koroze | Křídy, pokud jsou ponechány bez povlaku |
Následují dvě pravidla. PVDF vrchní nátěr na tenkém nebo nerovném základním nátěru stále selhává na řezné hraně, protože koroze začíná na odkrytém kovu. A povlak vytvrzený ve spodní části okna může projít vizuální kontrolou a ještě ve stejný den neprojde zkouškou otěru rozpouštědlem nebo ohybem.
Testy, které uvolňují potaženou cívku
Testování vydání je rychlé, destruktivní a specifické. Vzorky pocházejí z hlavy, středu a konce každé cívky, protože šarže, která vypadá správně, může stále selhat v jednom z následujících.
- Tloušťka suchého filmu , odečtěte na proužku magnetickým měřidlem nebo měřidlem vířivých proudů s tolerancí zhruba plus nebo mínus 2 mikrometry.
- T-ohyb adheze , kde je kupón ohnut zpět na sebe a páska je vytažena pro kontrolu ztráty povlaku; venkovní výrobky obvykle musí projít 1T nebo 2T.
- MEK dvojité tření , které indikují spíše úroveň vytvrzení než dlouhodobý chemický výkon.
- Reverzní dopad , což potvrzuje, že povlak přežije náhlou deformaci, nejen pomalý ohyb.
- Lesk při 60 stupních a barevný rozdíl , měřeno proti schválenému vzorku, přičemž delta E se obvykle udržuje na hodnotě přibližně 1,0 nebo těsnější pro panely, které budou sedět vedle sebe.
- Solný sprej nebo vystavení vlhkosti , běžně 1000 hodin, používá se spíše pro kvalifikaci než pro každou dávku.
Tyto kontroly jsou levné a opakovatelné, ale nenahrazují externí údaje o povětrnostních podmínkách a nikdy by neměly uvolňovat nátěr vytvrzený mimo zveřejněné okno.
Určení lakovací linky: čísla, na kterých záleží
Řadové nákupy obvykle začínají cenou a končí detaily, které rozhodují o výnosu. Tyto položky stojí za to opravit písemně před podpisem smlouvy.
- Rozsah šířky a tloušťky pásu , včetně nejužší šířky, kterou skutečně spustíte, protože válečkové korunky se na okrajích rozsahu chovají jinak.
- Rychlost linky a doba výměny cívky , protože kapacita akumulátoru určuje, jak dlouho vede linka mezi cívkami.
- Konfigurace potahovací hlavy , tříválcový nebo čtyřválcový a kolik hlav je namontováno pro základní nátěr, vrchní nátěr a jakýkoli podkladový nátěr.
- Zónování pece a kontrola špičkové teploty kovu , včetně schopnosti udržet vytvrzovací okno při nejnižší i nejvyšší rychlosti linky.
- Délka úseku předúpravy a chemie , přizpůsobené rychlosti linky, takže doba kontaktu není krátká.
- Vyrovnání napětí a kontrola napětí pásu , které ovlivňují rovinnost, rovnoměrnost povlaku a odřezky ze švu.
- Doba změny barvy a podpora náhradních dílů , čísla, která se zřídka objevují v uvozovkách, ale objevují se při každé směně.
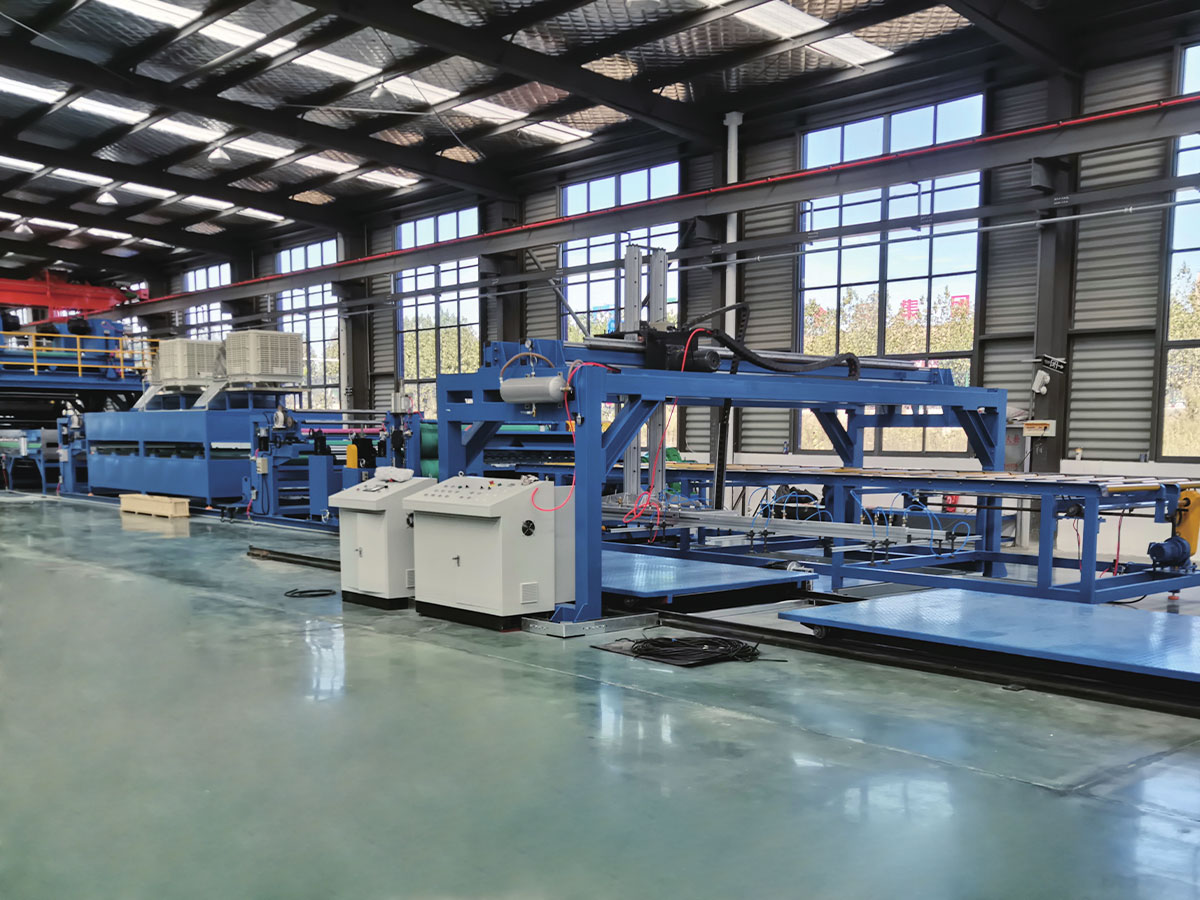
 Barevná lakovací linka Prostřednictvím automatizovaných a inteligentních procesů poskytuje výrobní linka nátěrů esteticky příjemné, odolné a funkční povrchové nátěry pro širokou škálu ... Zobrazit produkt →
Kupující by se také měli zeptat, jak linka zvládá změnu z jedné nátěrové chemie na druhou a zda stejné zařízení může provozovat tisk nebo laminaci filmu, protože tyto možnosti mění produktový mix v průběhu životnosti stroje. Jmenovitá rychlost sama o sobě rozhoduje velmi málo, a proto výrobní výhody linky na nanášení kovových svitků jsou lépe posuzovány na základě roční produkce a ztráty při přechodu na euro než na základě údajů z brožury.
Závady, příčiny a první opravy
Většina problémů s povlakem se opakuje a většina se vrací k čistotě pásu, odměřování filmu nebo vytvrzování.
| Defekt | Pravděpodobná příčina | První oprava |
|---|---|---|
| Povlak se zvedá podél řezané hrany | Tenký základní nátěr na okraji nebo neúplná předúprava | Zkontrolujte základní nátěr a dobu kontaktu s čištěním |
| Pruhy běžící ve směru cívky | Znečištěný válec nebo zaschlé zbytky chemikálií | Vyčistěte nátěr a válečky mokré sekce |
| Vzhled pomerančové kůry | Zadržování rozpouštědel nebo nerovnoměrné rozdělení filmu | Upravte zónu odvětrání a rychlost válce |
| Barevný posun napříč šarží | Špičková změna teploty kovu mezi cívkami | Zaznamenejte teplotu proužku na cívku a znovu zkontrolujte vytvrzovací okénko |
| Tvorba puchýřů po vytvrzení | Vlhkost na proužku nebo nedostatečné vytvrzení | Zkontrolujte sušicí troubu a opláchněte |
| Špatná přilnavost v ohybu | Vytvrzení nebo základní nátěr mimo rozsah tloušťky | Snižte špičkovou teplotu kovu a ověřte základní nátěr |
Výběr dodavatele lakovací linky
Dva dodavatelé mohou uvést stejnou rychlost linky a šířku pásu a přesto dodat velmi odlišné vybavení, takže stojí za to se zeptat, co stavitel vyrábí kromě lakovací linky. Dodavatel, který poskytuje také použité materiály navazující na to, jak se zařízení chová ve výrobě, nejen jak je nakresleno.
JiangSu XieCheng Intelligent Equipment Co., Ltd., se sídlem v zóně hospodářského rozvoje Jinhu v Huai'anu, Jiangsu, staví linky na nanášení kovových svitků a tiskové linky, linky na čištění předúpravy, linky na laminaci PUR a fólie a kombinované linky na nanášení válečkem a stříkáním. Její strojní zázemí sahá až do roku 2004, kdy předchozí společnost začala vyrábět stroje na laminování hliníkových kompozitních panelů a linky na barevné lakování. Nyní působí jako plně vlastněná strojní dceřiná společnost Jiangsu Aludeco New Materials a dodává také cívku s ohnivým jádrem A2, předem potaženou hliníkovou cívku a polymerní spojovací fólii, takže její inženýři vidí potaženou cívku z obou stran stroje.
V rámci širší skupiny ALMINE je provoz uznáván jako provinční výzkumné centrum strojírenské technologie pro hliníkové kompozitní panely a výrobní zařízení třídy A2 a je držitelem hodnocení kvality AA. Jeho řada hliníkových kompozitních panelů třídy A2 byla pojmenována jako první sada hlavních zařízení a klíčových komponent Jiangsu. Širší sortiment zahrnuje řady kovových kompozitních panelů, řady podlah SPC, řady povlaků z PVC a PU kůže, kompozitní řady CFRT a nestandardní přizpůsobené vybavení, které je po dodání podporováno vzdálenou podporou, servisem na místě a náhradními díly.
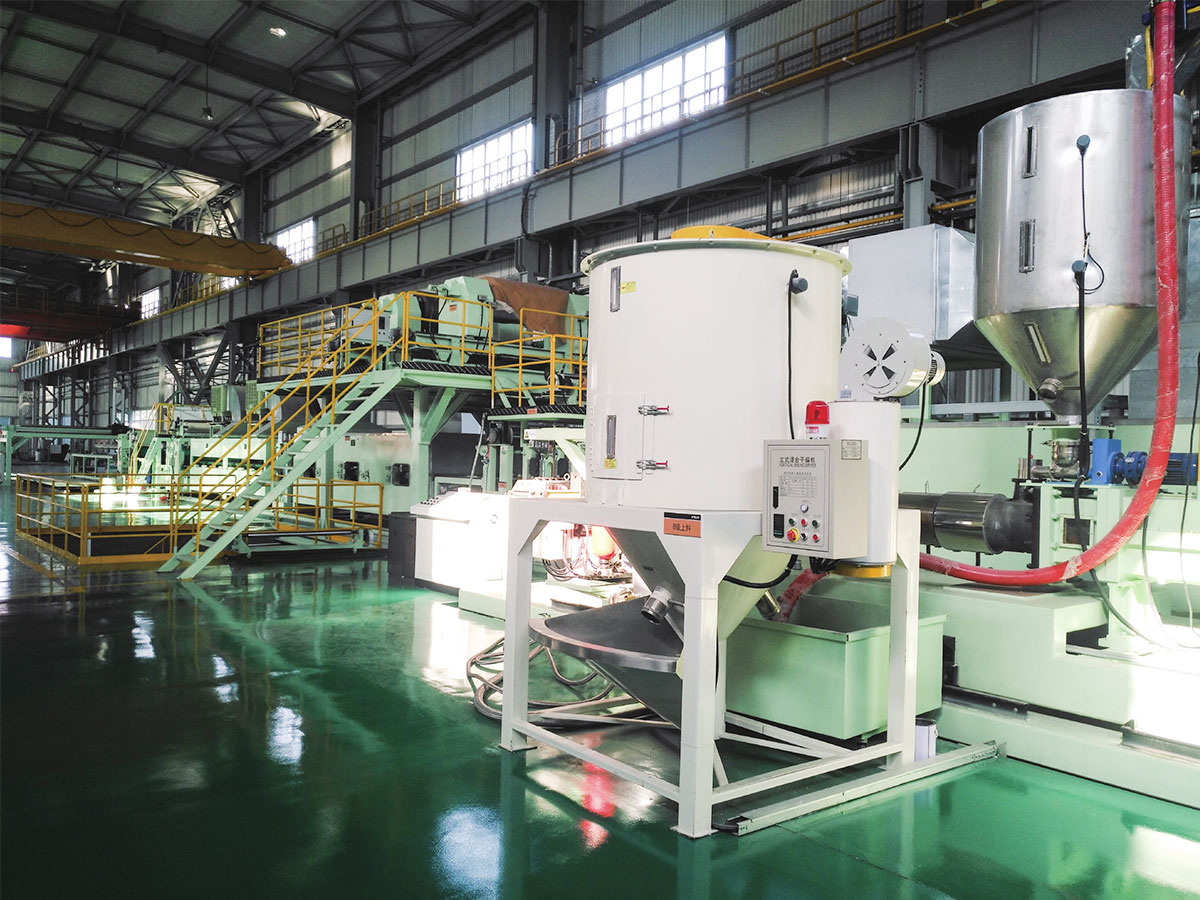
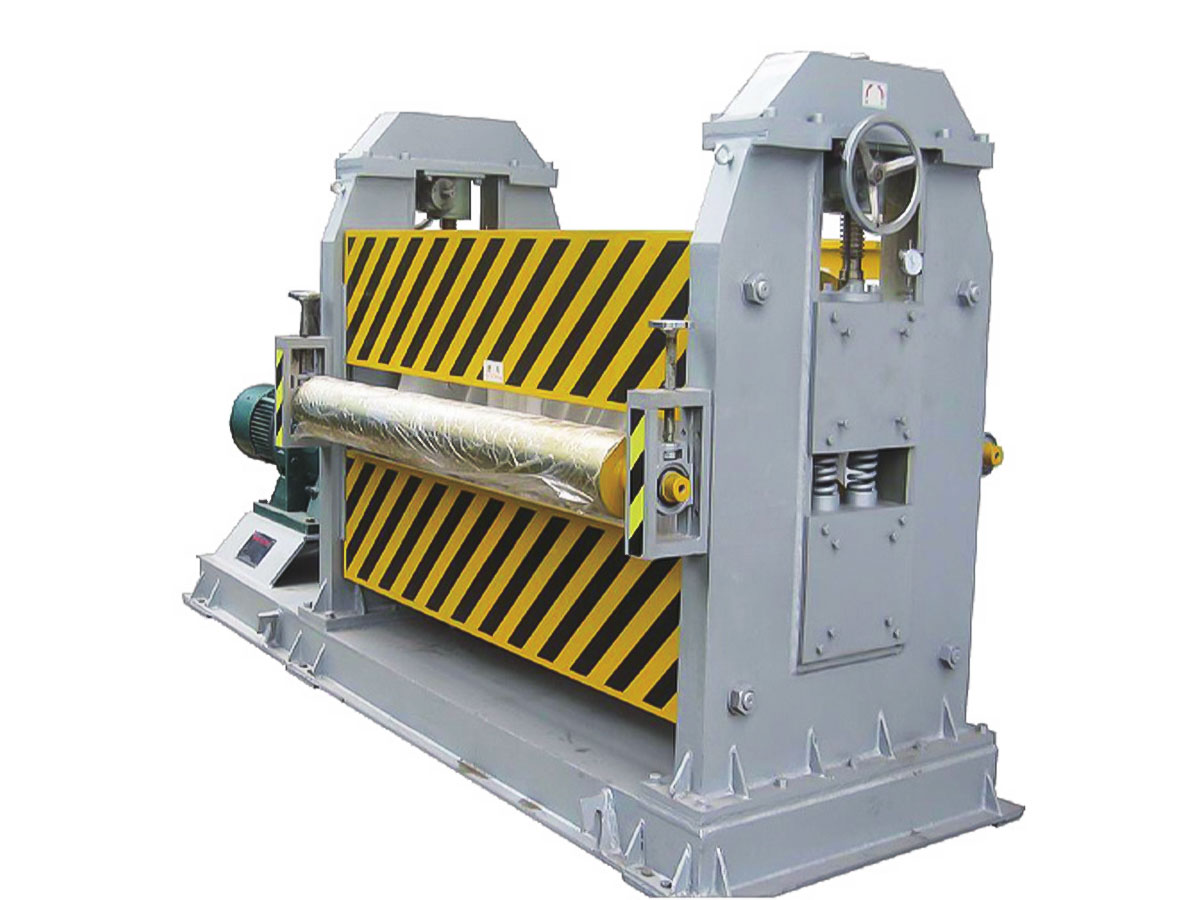
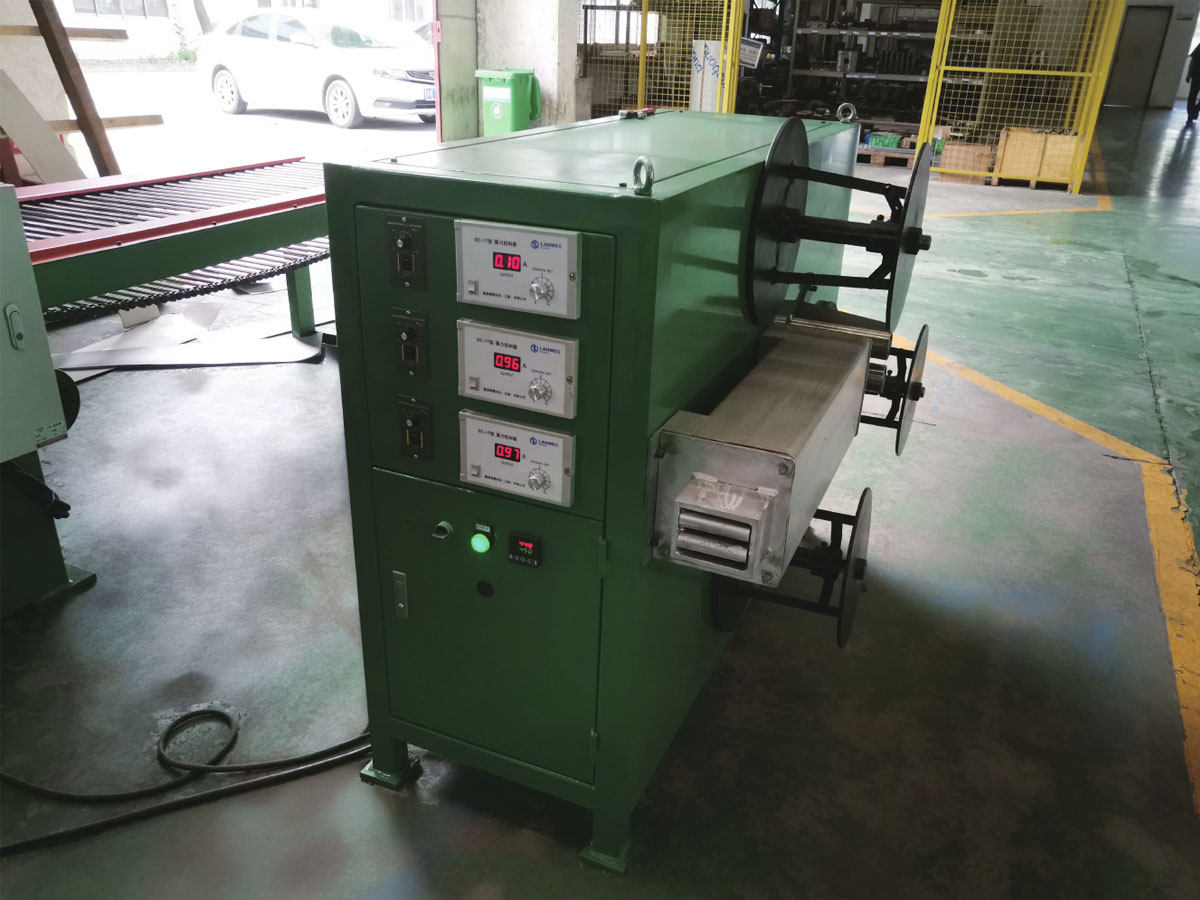
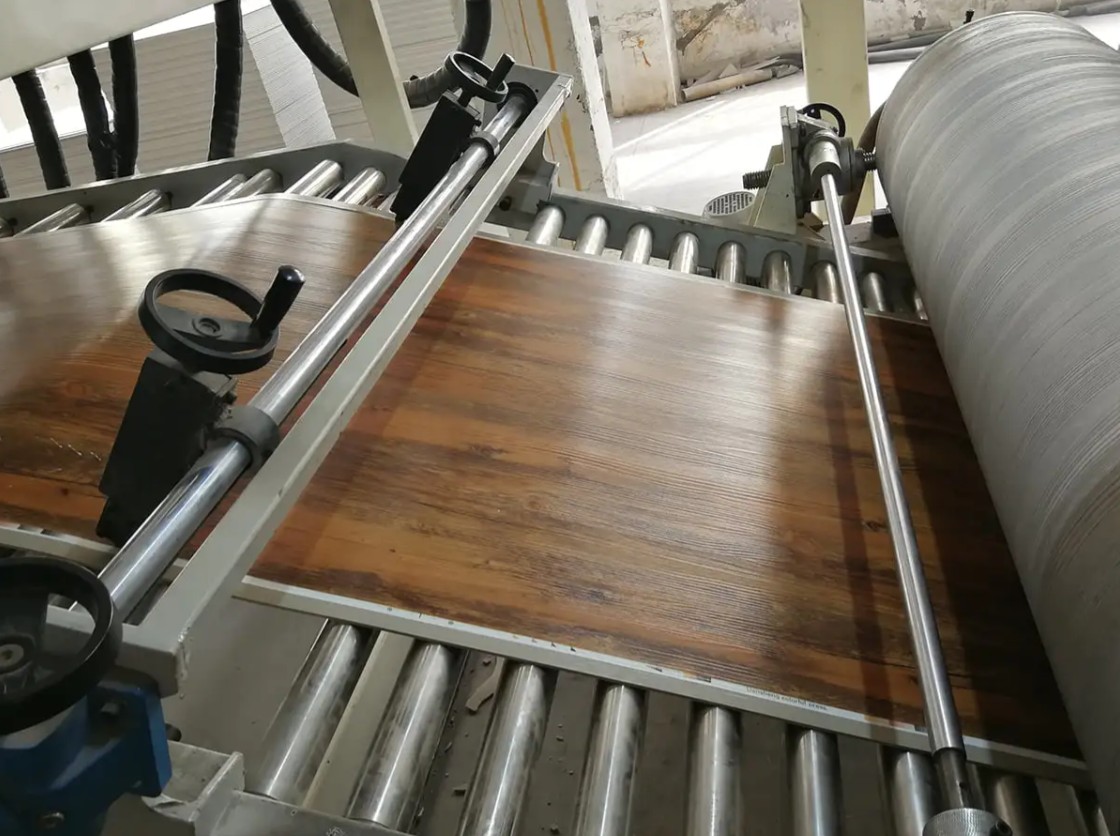
 Potahovací a tisková linka na hliník/ocel Příslušenství k vybavení Zobrazit produkt →
Při porovnávání nabídek umístěte seznam specifikací výše vedle citovaného zařízení a zeptejte se, jak jsou v továrně před odesláním ověřeny maximální teploty kovu a tolerance filmu. Tato konverzace obvykle odděluje seriózní stavitele od katalogových prodejců. Technický tým je dostupný přes kontaktní stránku prodiskutovat šířku pásu, chemii povlaku a cílový výstup pro konkrétní projekt.
Potahování hliníkové cívky odměňuje stejnou disciplínu v každém závodě: nepřetržitý provoz před tvářením, s přísnou kontrolou čistoty pásu, dávkování filmu a vytvrzování. Řada zakoupená pouze za cenu má tendenci vykazovat své slabé stránky v době přechodu, stížnostech na barvu a korozi hran o dva nebo tři roky později.
Uveďte správně tyto tři proměnné a zbytek následuje. Barva drží, ohyby vydrží, řezané hrany vydrží a cívka opustí linku a chová se tak, jak slibovala specifikace, až dosáhne fasády.