
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

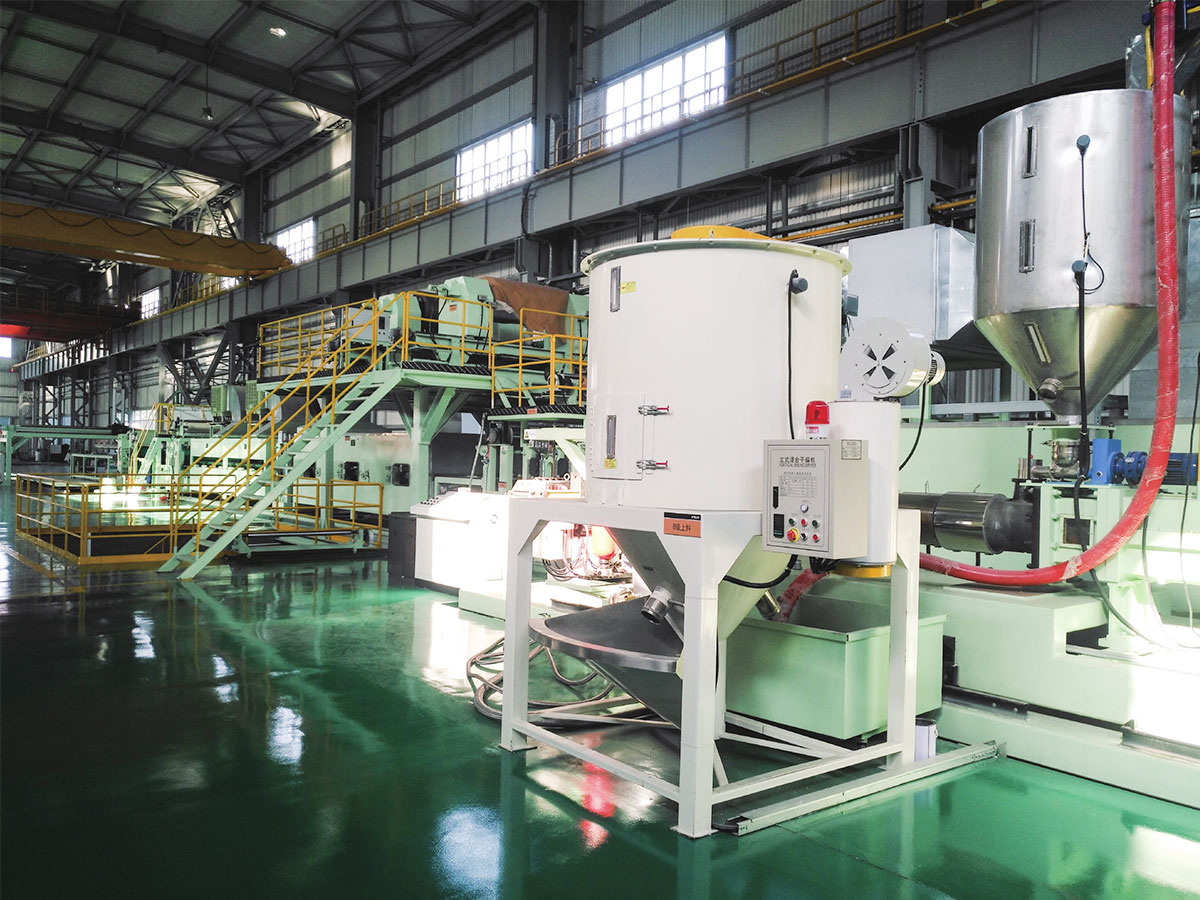
Představte si spojitou linku z kovového kompozitu běžící rychlostí 12 metrů za minutu. Laminovací sekce si udržuje svou rychlost, přesto první cívky vykazují povrchové pruhy, zvlnění okrajů a občasnou delaminaci. Chyba není v hlavním tisku. Teplota jádra kolísá, hliníkový pásek nebyl řádně vyčištěn a navíječ působí nerovnoměrně. To vše jsou úlohy přiřazené pomocnému vybavení, podpůrným systémům, které rozhodují o tom, zda hlavní stroj může skutečně dodávat prodejný výstup při své konstrukční rychlosti.
Co znamená pomocná zařízení ve výrobě?
Formálně se pomocným zařízením rozumí jakýkoli stroj nebo systém, který podporuje primární proces namísto toho, aby tento proces sám prováděl. Při vstřikování plastů mezi pomocná zařízení patří násypky, vakuové nakladače, chladiče, regulátory teploty forem a granulátory. Při bagrování zahrnuje pomocná čerpadla, plovoucí potrubí a řídicí systémy, které udržují bagr v provozu. U užitkových vozidel zahrnuje zvedací plošiny, navijáky, kompresory a systémy hydraulických nástrojů. Vzor je v každém případě stejný: hlavní jednotka tvaruje, tvaruje nebo přemisťuje produkt a pomocné jednotky připravují, přivádějí, chladí, suší, dokončují, kontrolují nebo manipulují s materiálem kolem něj.
Volání pomocného systému neznamená, že je volitelné. Na lince s kovovým kompozitním panelem nemůže hlavní laminátor vytvořit čistou přilnavost, pokud hliníková cívka přenáší olej z válcování do mezery. Nedokáže udržet pevnost spojení, pokud je jádrová vrstva vlhká. Nemůže vytvořit čtvercový panel, pokud se napětí vinutí mění každých několik minut. Pomocné funkce definují praktickou pracovní obálku celé linky.
Čtyři skupiny pomocných zařízení v kontinuálních panelových a cívkových linkách
Nepřetržitá linka na kovové kompozitní panely nebo potažené svitky má v každém závodě stejnou sekvenci: vstup pásu, povrchová úprava, potahování nebo laminování, vytvrzování, konečná úprava a zpětné navíjení. Čtyři pomocné skupiny se objevují téměř v každém rozvržení. Rozhodují o tom, jak čistý je pás, jak stabilní je procesní teplota, jak je hotový produkt a jak dobře je navinutá konečná cívka.
| Skupina | Primární úkol | Typický hardware | Výsledek při ignorování |
|---|---|---|---|
| Příprava materiálu | Před potažením nebo laminací pás očistěte, zahřejte a zarovnejte | Odvíječky, akumulátory, předúpravové čistící linky | Chybí nátěr, laminační dutiny, nekonzistentní smáčení lepidla |
| Úprava procesu | Kontrolujte teplotu, vytvrzování a přívod tepla během nanášení | Pece, chladiče, jednotky regulace teploty, topné zóny | Nedostatečně vytvrzený nátěr, prohnuté panely, nucené snížení rychlosti linky |
| Povrchové úpravy a konverze | Přidejte texturu, profil, film nebo formáty řezu na délku | Razící stroje, laminátory fólií, drážkovací linky, nůžky | Nízká přidaná hodnota, manipulace navíc, nemožnost dodat hotové panely |
| Zpětný ráz a manipulace | Udržujte napětí, správný tvar a vytvořte těsné konečné cívky | Linky pro převíjení cívek, vyrovnávače napětí, navíječe | Teleskopické cívky, poškození hran, opakované lámání pásu |
Příprava materiálu a čištění
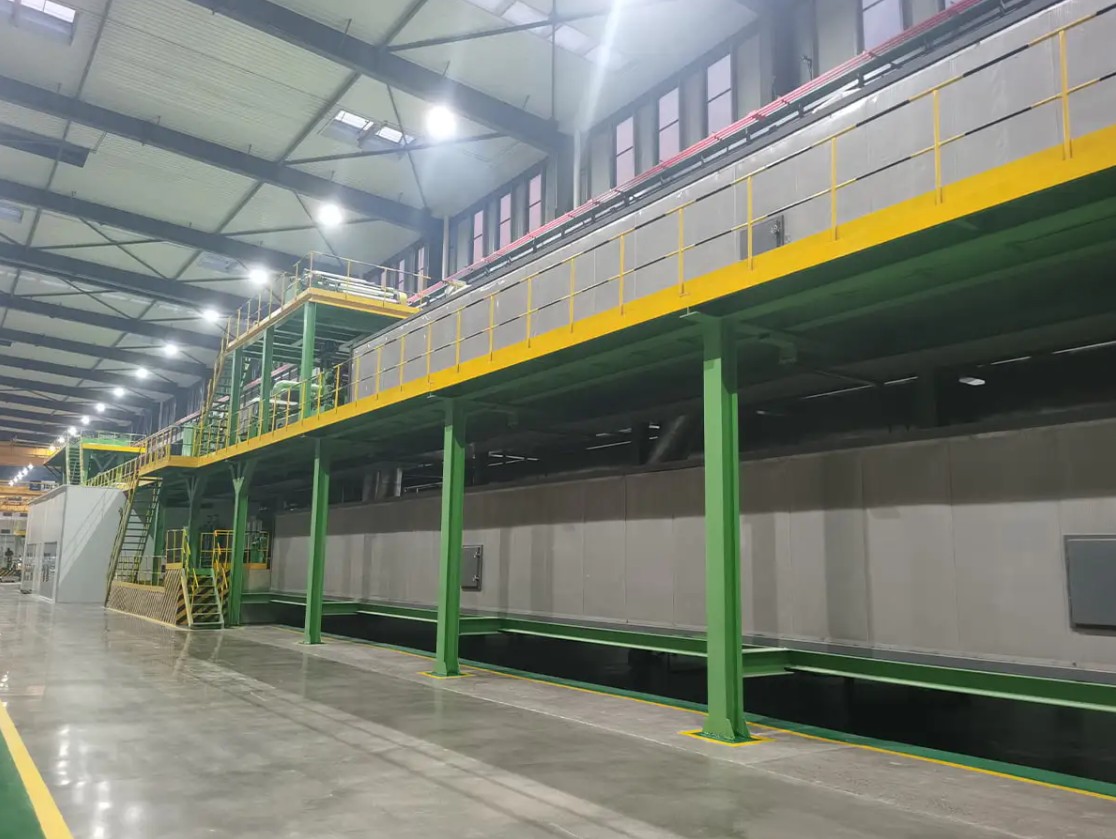
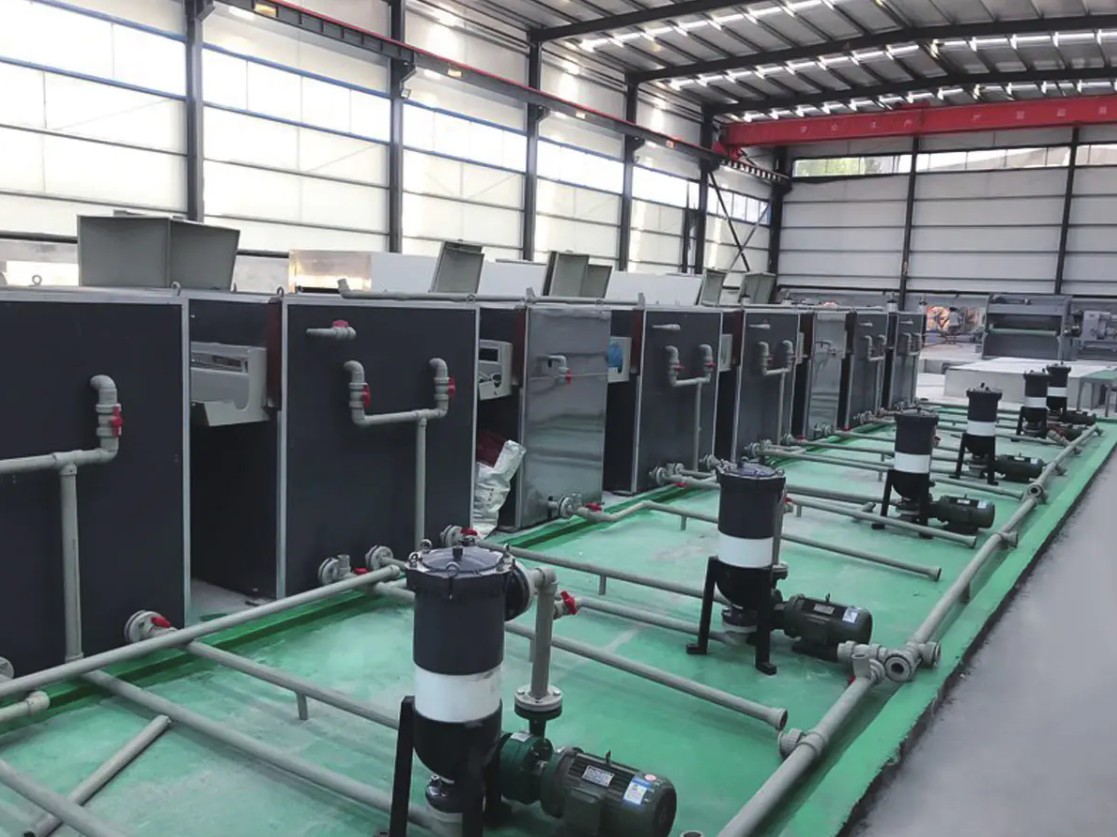
Než bude možné nátěr spolehlivě přilnout, musí být hliníkový nebo ocelový povrch zbaven oleje, prachu a oxidu. Čistící linka předúpravy řídí koncentraci chemické lázně, teplotu oplachové vody a část sušení. Jeho výstup přímo mění přilnavost nátěru a konečnou korozní odolnost. Malý posun pH může snížit hmotnost konverzní vrstvy natolik, že se povlak po několika dnech na poli začne odlupovat.
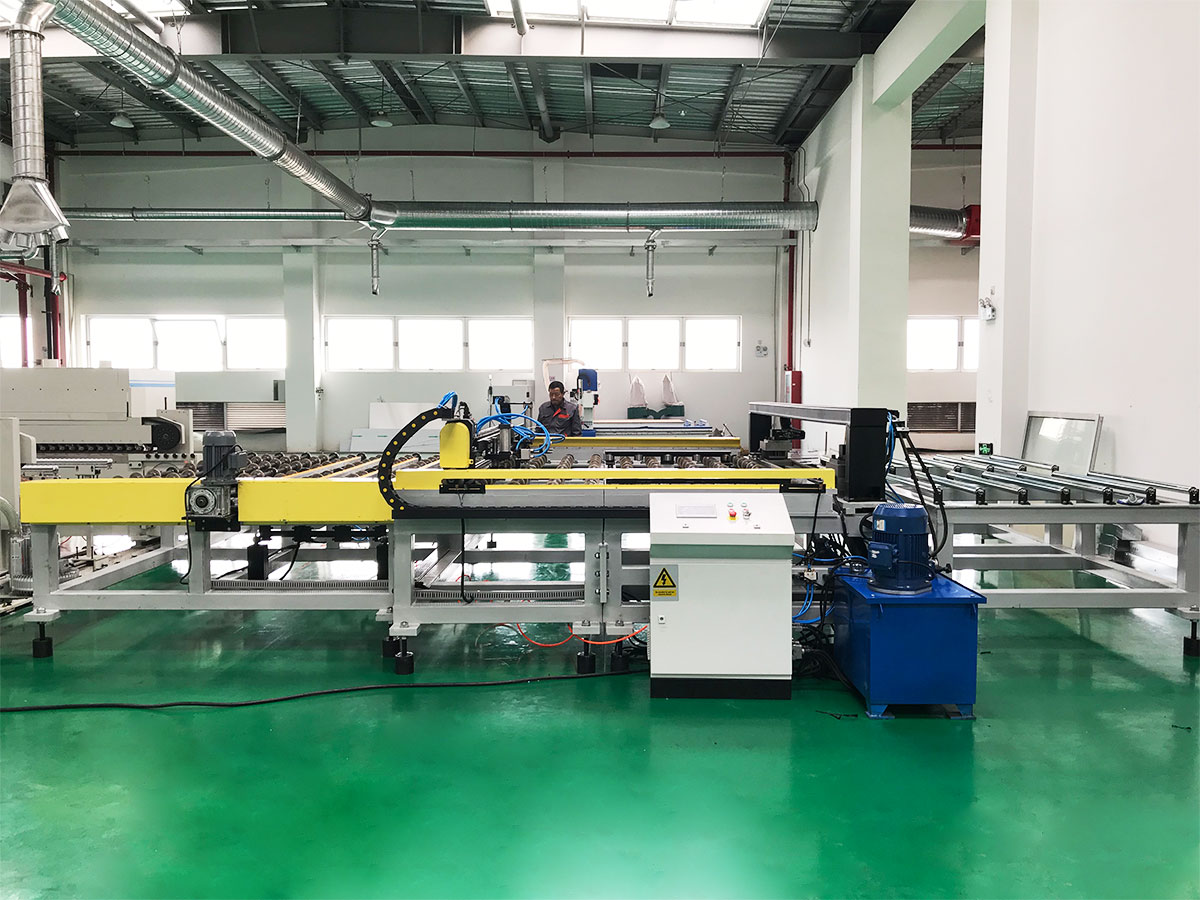
 Čisticí linka pro předúpravu pro povrchovou úpravu kovových spirál Tato čisticí linka odstraňuje olej z válcování, prach a oxidy před nátěrem, což přímo ovlivňuje přilnavost a odolnost proti korozi. Text zdůrazňuje, že i malý posun pH může způsobit selhání povlaku, což činí toto zařízení kritickým pro následnou kvalitu. Zobrazit produkt →
Povrchové úpravy a konverze
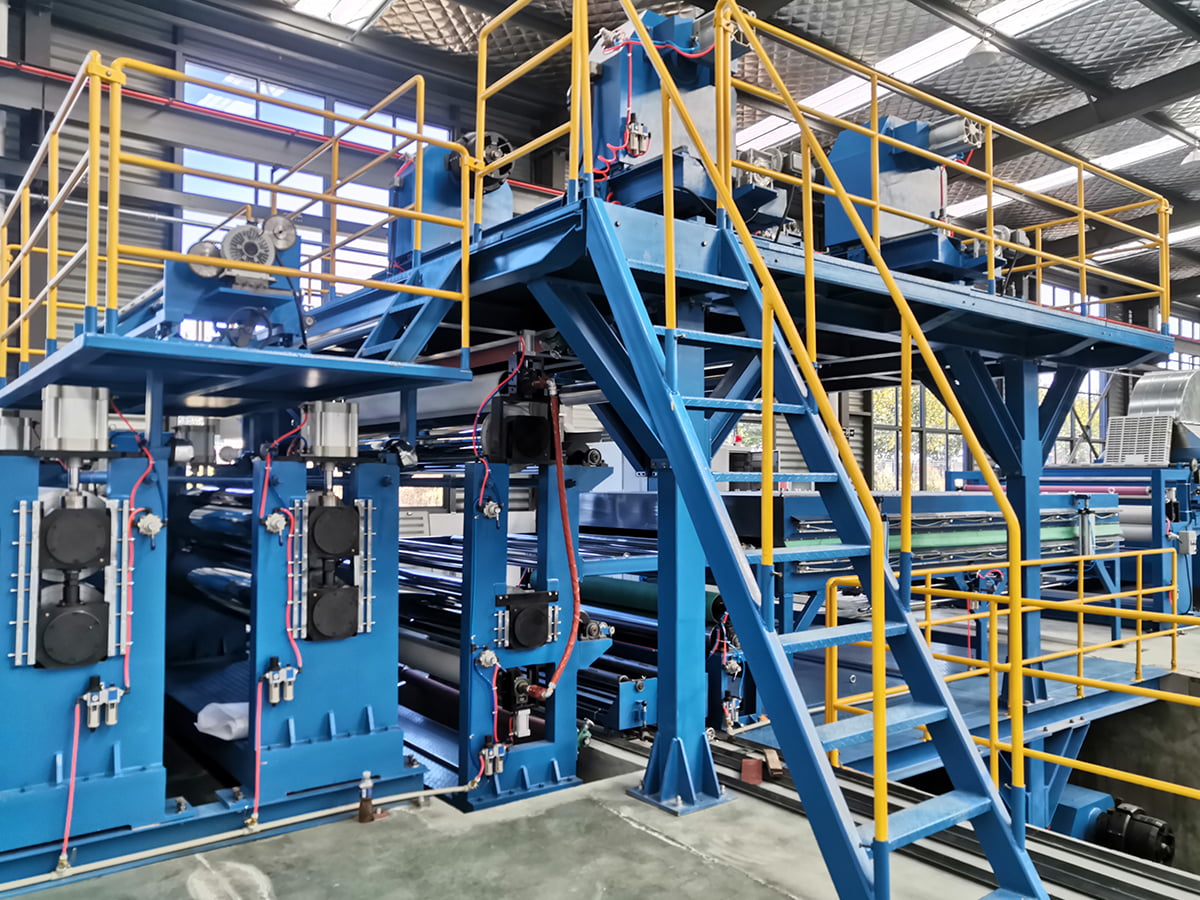
Po laminaci nebo povrstvení se materiál ještě musí stát výrobkem. Razící stroje přidávají texturu, laminátory fólií nanášejí ochrannou nebo dekorativní fólii a drážkovací a řezací zařízení vytváří šířky a formáty, které zákazníci objednávají. Tyto stroje jsou obvykle umístěny za hlavním procesem, ale řídí dodávanou hodnotu každého čtverečního metru.
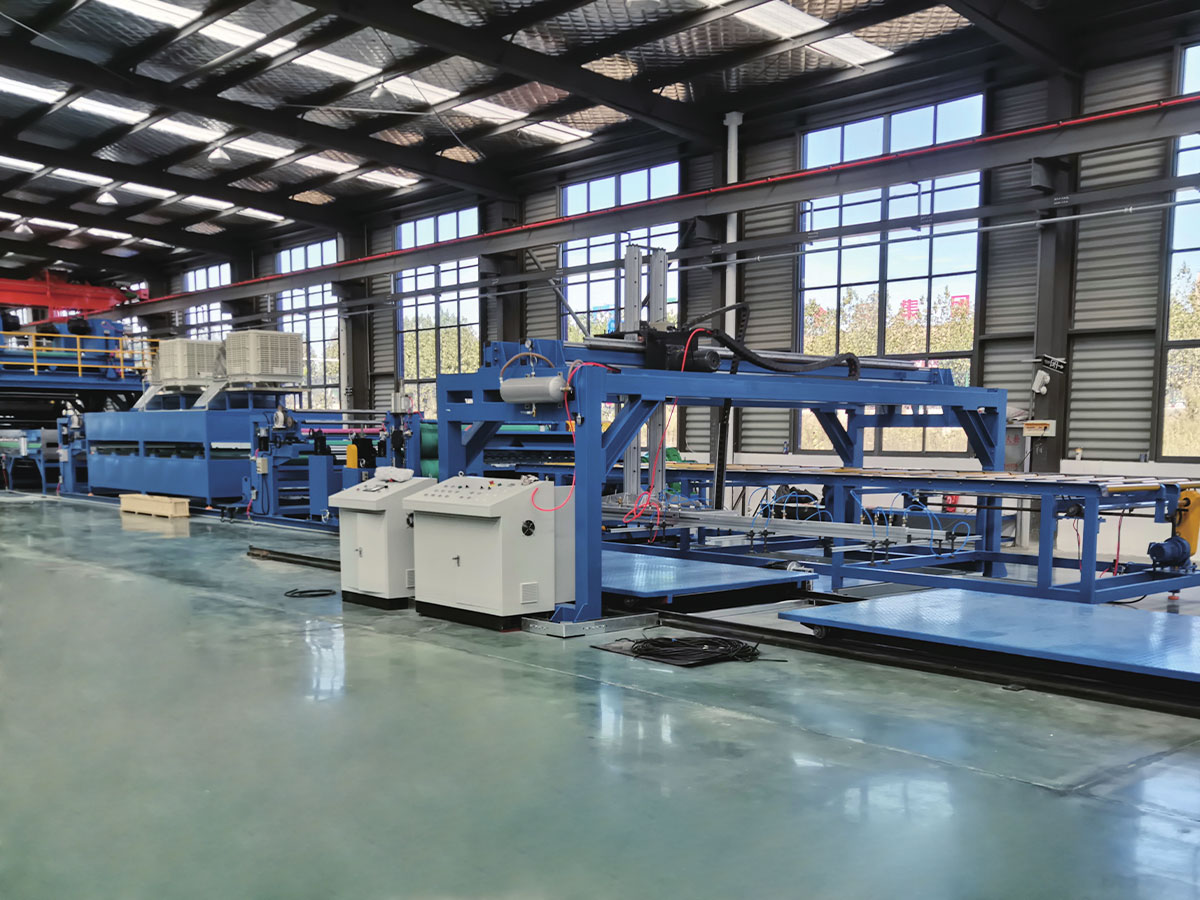
Razící stroj pro přidání textury a tuhosti panelům Po potažení ražba přidá trojrozměrné vzory, které zlepšují estetiku a strukturální pevnost. Tento stroj řídí dodávanou hodnotu každého čtverečního metru a poskytuje přizpůsobitelné textury a přesnost, které splňují specifikace zákazníka. Zobrazit produkt → Zpětný ráz a manipulace
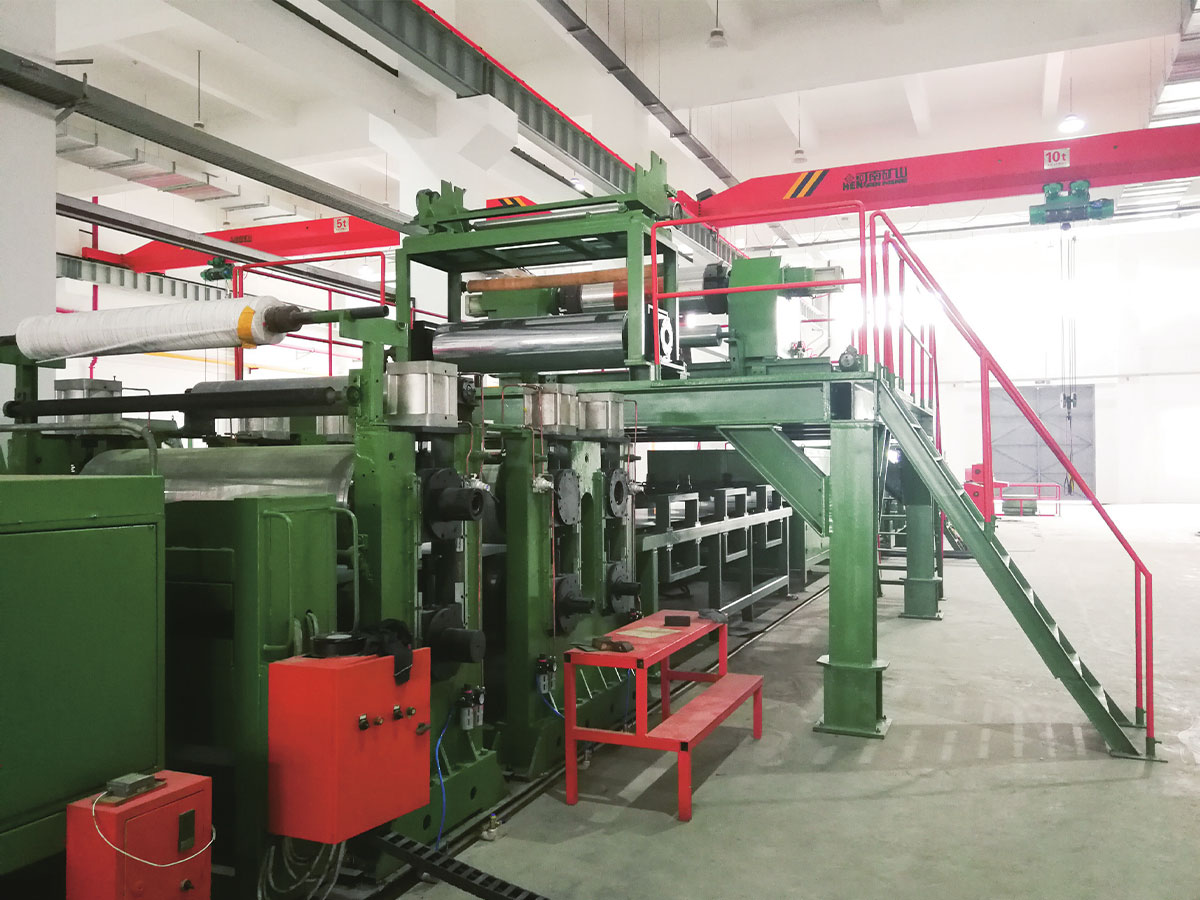
Kontinuální výrobní linky produkují svitky, nikoli konečné produkty. Linka pro převíjení svitků převíjí nařezané nebo potažené svitky, aby se odstranily defekty, zlepšila se teleskopická vzdálenost a nastavila se přesná délka nebo metráž vyžadovaná dalším výrobním krokem. Kontrola napětí je kritická; nerovnoměrné napětí může tenký hliník trvale natáhnout a proměnit prodejnou cívku ve šrot.
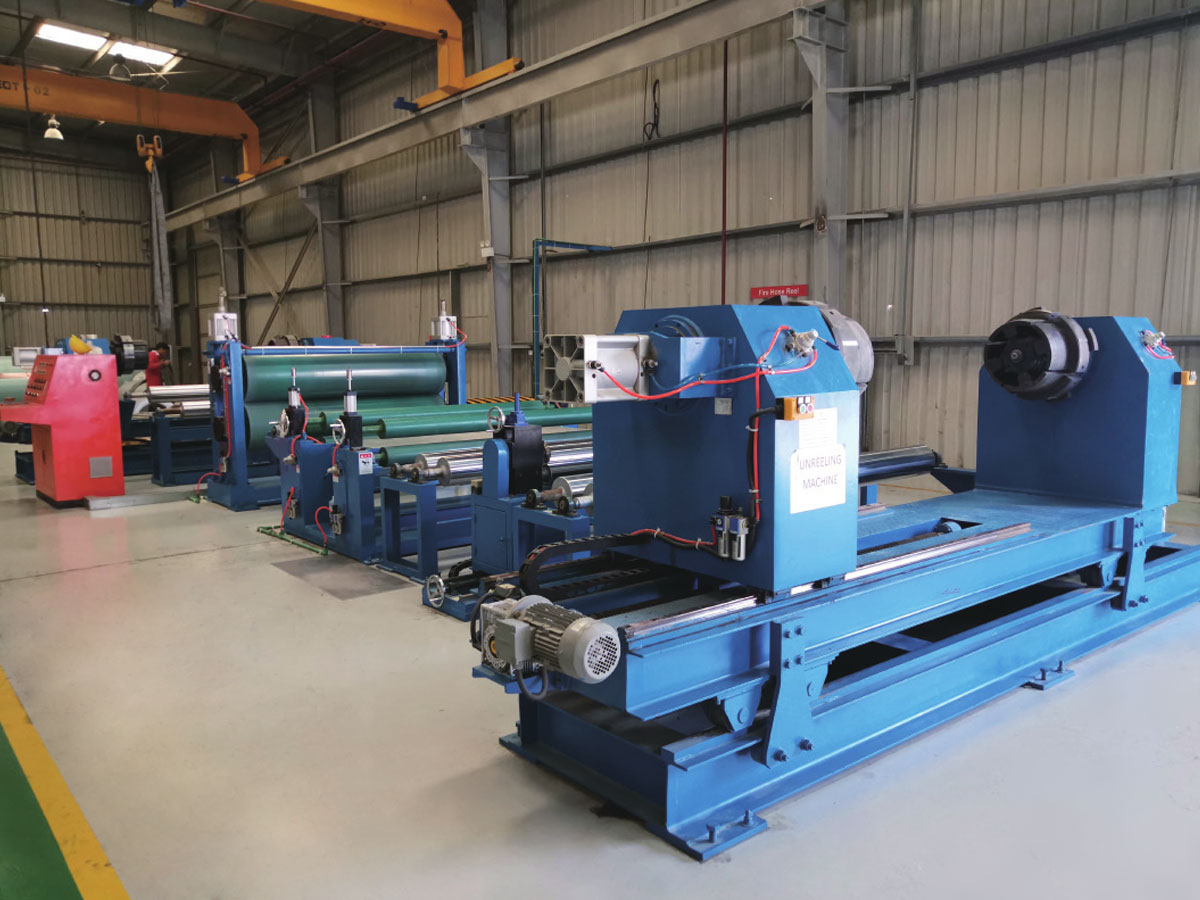
Výrobní linka na převíjení svitků pro konečnou úpravu a kontrolu Tato převíjecí šňůra převíjí, rozřezává a kontroluje cívky, aby odstranila vady a nastavila přesné délky. Kontrola napětí je zásadní, protože nerovnoměrné napětí může trvale poškodit tenký hliník, takže toto zařízení přímo určuje, zda se cívka stane prodejným produktem. Zobrazit produkt → Proč pomocná zařízení diktují skutečný výstupní výkon
Primární stroj nastavuje teoretickou rychlost výroby. Pomocné zařízení rozhoduje o tom, jaké procento z této teoretické rychlosti se stane přijatým produktem. To je důvod, proč si každá pomocná skupina zaslouží stejnou technickou pozornost jako hlavní lis nebo potahovací hlava.
Čtěte to jako typický tvar příspěvku, ne jako čísla, která můžete sečíst. Příprava materiálu se obvykle objevuje jako první, protože kontaminace na vstupní části znásobuje pozdější defekty. Řízení teploty a vytvrzování je na druhém místě, protože povlak a laminace závisí na stabilní tepelné křivce. Povrchová úprava a konverze přidává přímou hodnotu produktu. Řezání a zpětný ráz ovlivňuje výnos a ztrátu manipulace. Když pomocné skupiny spolupracují, může linka konzistentně běžet blízko své skutečné konstrukční rychlosti. Když tomu tak není, ani ten nejlepší hlavní tisk to nedokáže kompenzovat.
Zanedbávání skrytých nákladů na pomocná zařízení
Zvažte linku na potahování spirál, kde se chemie předúpravné lázně kontroluje pouze jednou týdně. pH pomalu kolísá, konverzní vrstva se stává nerovnoměrnou a rychlost linky musí být snížena, aby byla zachována kvalita nátěru. Výsledek se neprojeví jako náhlý výpadek, ale jako měsíc po měsíci ztráta produkce.
Oranžová čára ukazuje, co se stane, když je zařízení zanedbáno: prostoje se během šesti měsíců vyšplhají z patnácti hodin na více než osmdesát hodin. Modrá čára s rutinními kontrolami a včasnou výměnou dílů zůstává pod dvaceti hodinami. Na výrobní lince každá ztracená hodina nese hrubou marži z celé produkce za tuto hodinu. Zanedbaná linka také spotřebuje více náhradních dílů poté, co ložiska a těsnění selžou z nepřetržitého přepracování. Výstražné značky jsou snadno čitelné: zpožděné zahřívání, proměnlivé napětí, pruhy povlaku a nízká rychlost linky. Jednejte dříve, než se tyto znaky stanou tvrdým mechanickým poškozením.
Centralizované nebo samostatné pomocné konfigurace
K dispozici jsou dvě praktická uspořádání pro pomocná zařízení. V centralizované konfiguraci jedna skupina čerpadel, sušiček, chladičů nebo monitorů obsluhuje několik linek prostřednictvím distribuční sítě. V samostatné konfiguraci nese každá linka svůj vlastní vyhrazený stroj. Tato volba mění půdorys závodu, provozní náklady a postup údržby.
Radarový graf porovnává dvě typické konfigurace podle šesti praktických kritérií. Centralizovaná pomocná zařízení získávají vysoké skóre za podlahovou plochu, energetickou účinnost, snadnou obsluhu a škálovatelnost, protože jejich sdílená infrastruktura rozkládá náklady na mnoho linek. Samostatné zařízení získává vysoké skóre z hlediska nákladové efektivity a redundance, protože se vyhýbá dlouhým distribučním sítím a udržuje lokální poruchy. Pro závod se stabilní skladbou produktů a nepřetržitým provozem poskytují centralizované systémy obvykle nižší provozní náklady. U závodu, kde probíhá mnoho krátkých změn zakázek nebo speciálních materiálů, samostatné stroje lépe chrání dobu provozuschopnosti. Správná volba závisí na počtu vašich linek, plánu směn a sortimentu materiálu.
| Kritérium | Centralizované | Samostatný |
|---|---|---|
| Podlahová plocha | Kompaktní, jedna stanice obsluhuje několik linek | Větší půdorys, protože každá řada má svou vlastní jednotku |
| Spotřeba energie | Lepší, protože čerpadla a pohony jsou sdílené | Jednodušší, ale často větší ztráta energie na linku |
| Údržba | Vyžaduje plánovanou centrální údržbu | Jednotku lze izolovat a rychle opravit |
| Redundance | Nižší; selhání centrální jednotky zastaví mnoho linek | vysoká; každý řádek má svůj vlastní záložní okraj |
| Škálovatelnost | Po upevnění potrubí je hůře roztažitelné | Snadno, přidejte ještě jeden vyhrazený stroj |
Kritéria výběru pro pomocná zařízení v linkách na pokovování kovových kompozitů a svitků
Vyberte si pomocné vybavení se stejnou disciplínou, jakou používáte pro hlavní jednotku. Výběrové řízení obvykle zahrnuje šest oblastí.
- Přizpůsobení rychlosti: pomocný systém musí pokrýt nejvyšší traťovou rychlost plus 10 procent rezervy.
- Kompatibilita materiálu: definujte hliníkovou slitinu, tloušťku oceli, šířku cívky a chemii povrchu před vyžádáním nabídky.
- Úroveň automatizace: rozhodněte, zda budou operátoři nakládat cívky ručně nebo spouštět a zastavovat z centrálního dispečinku.
- Přístup k údržbě: zkontrolujte shodnost součástí a zda lze jednotku izolovat pro opravy.
- Reakce servisu: potvrďte vzdálenou diagnostiku a místní dostupnost náhradních dílů.
- Budoucí flexibilita: ponechte prostor pro širší cívku, silnější substrát nebo další potahovací hlavu.
Graf ukazuje typickou linku na potahování svitků, která investovala do lepší stanice pro předúpravu, dalších sušicích zón a nového navíječe. Náklady na defekty klesly ze 120 000 USD ročně na 35 000 USD, protože čištění a kontrola teploty odstranily hlavní zdroje selhání povlaku. Materiálový odpad klesl z 95 000 USD na 30 000 USD, protože linka během spouštění a přestavby přestala vyrábět cívky mimo specifikaci. Náklady na energii klesly, protože linka již nemusela přehřívat pás, aby se kompenzovalo nestabilní vytvrzování. Náklady na prostoje klesly ze 140 000 USD na 38 000 USD, protože nové pomocné jednotky zahrnovaly vzdálené monitorování a rychlejší přístup. Celková roční úspora je asi 290 000 $, což se obvykle vyplatí za upgrade do dvou let.
Podívejte se na svou vlastní linii stejnýma očima, jaké byste aplikovali na novou investici. Zjistěte, která pomocná funkce vytváří nejčastější odmítnutí nebo zastavení, a porovnejte ji s hlavní schopností stroje. Toto jediné srovnání často odhalí větší úsporu než výměna hlavního zařízení. Chcete-li hlouběji porozumět výběru čar, přečtěte si kompletní průvodce výběrem vysoce výkonné linky na výrobu kovových kompozitních panelů . Můžete také promluvte přímo s výrobcem o konfiguraci pro váš konkrétní materiálový mix a půdorys.